

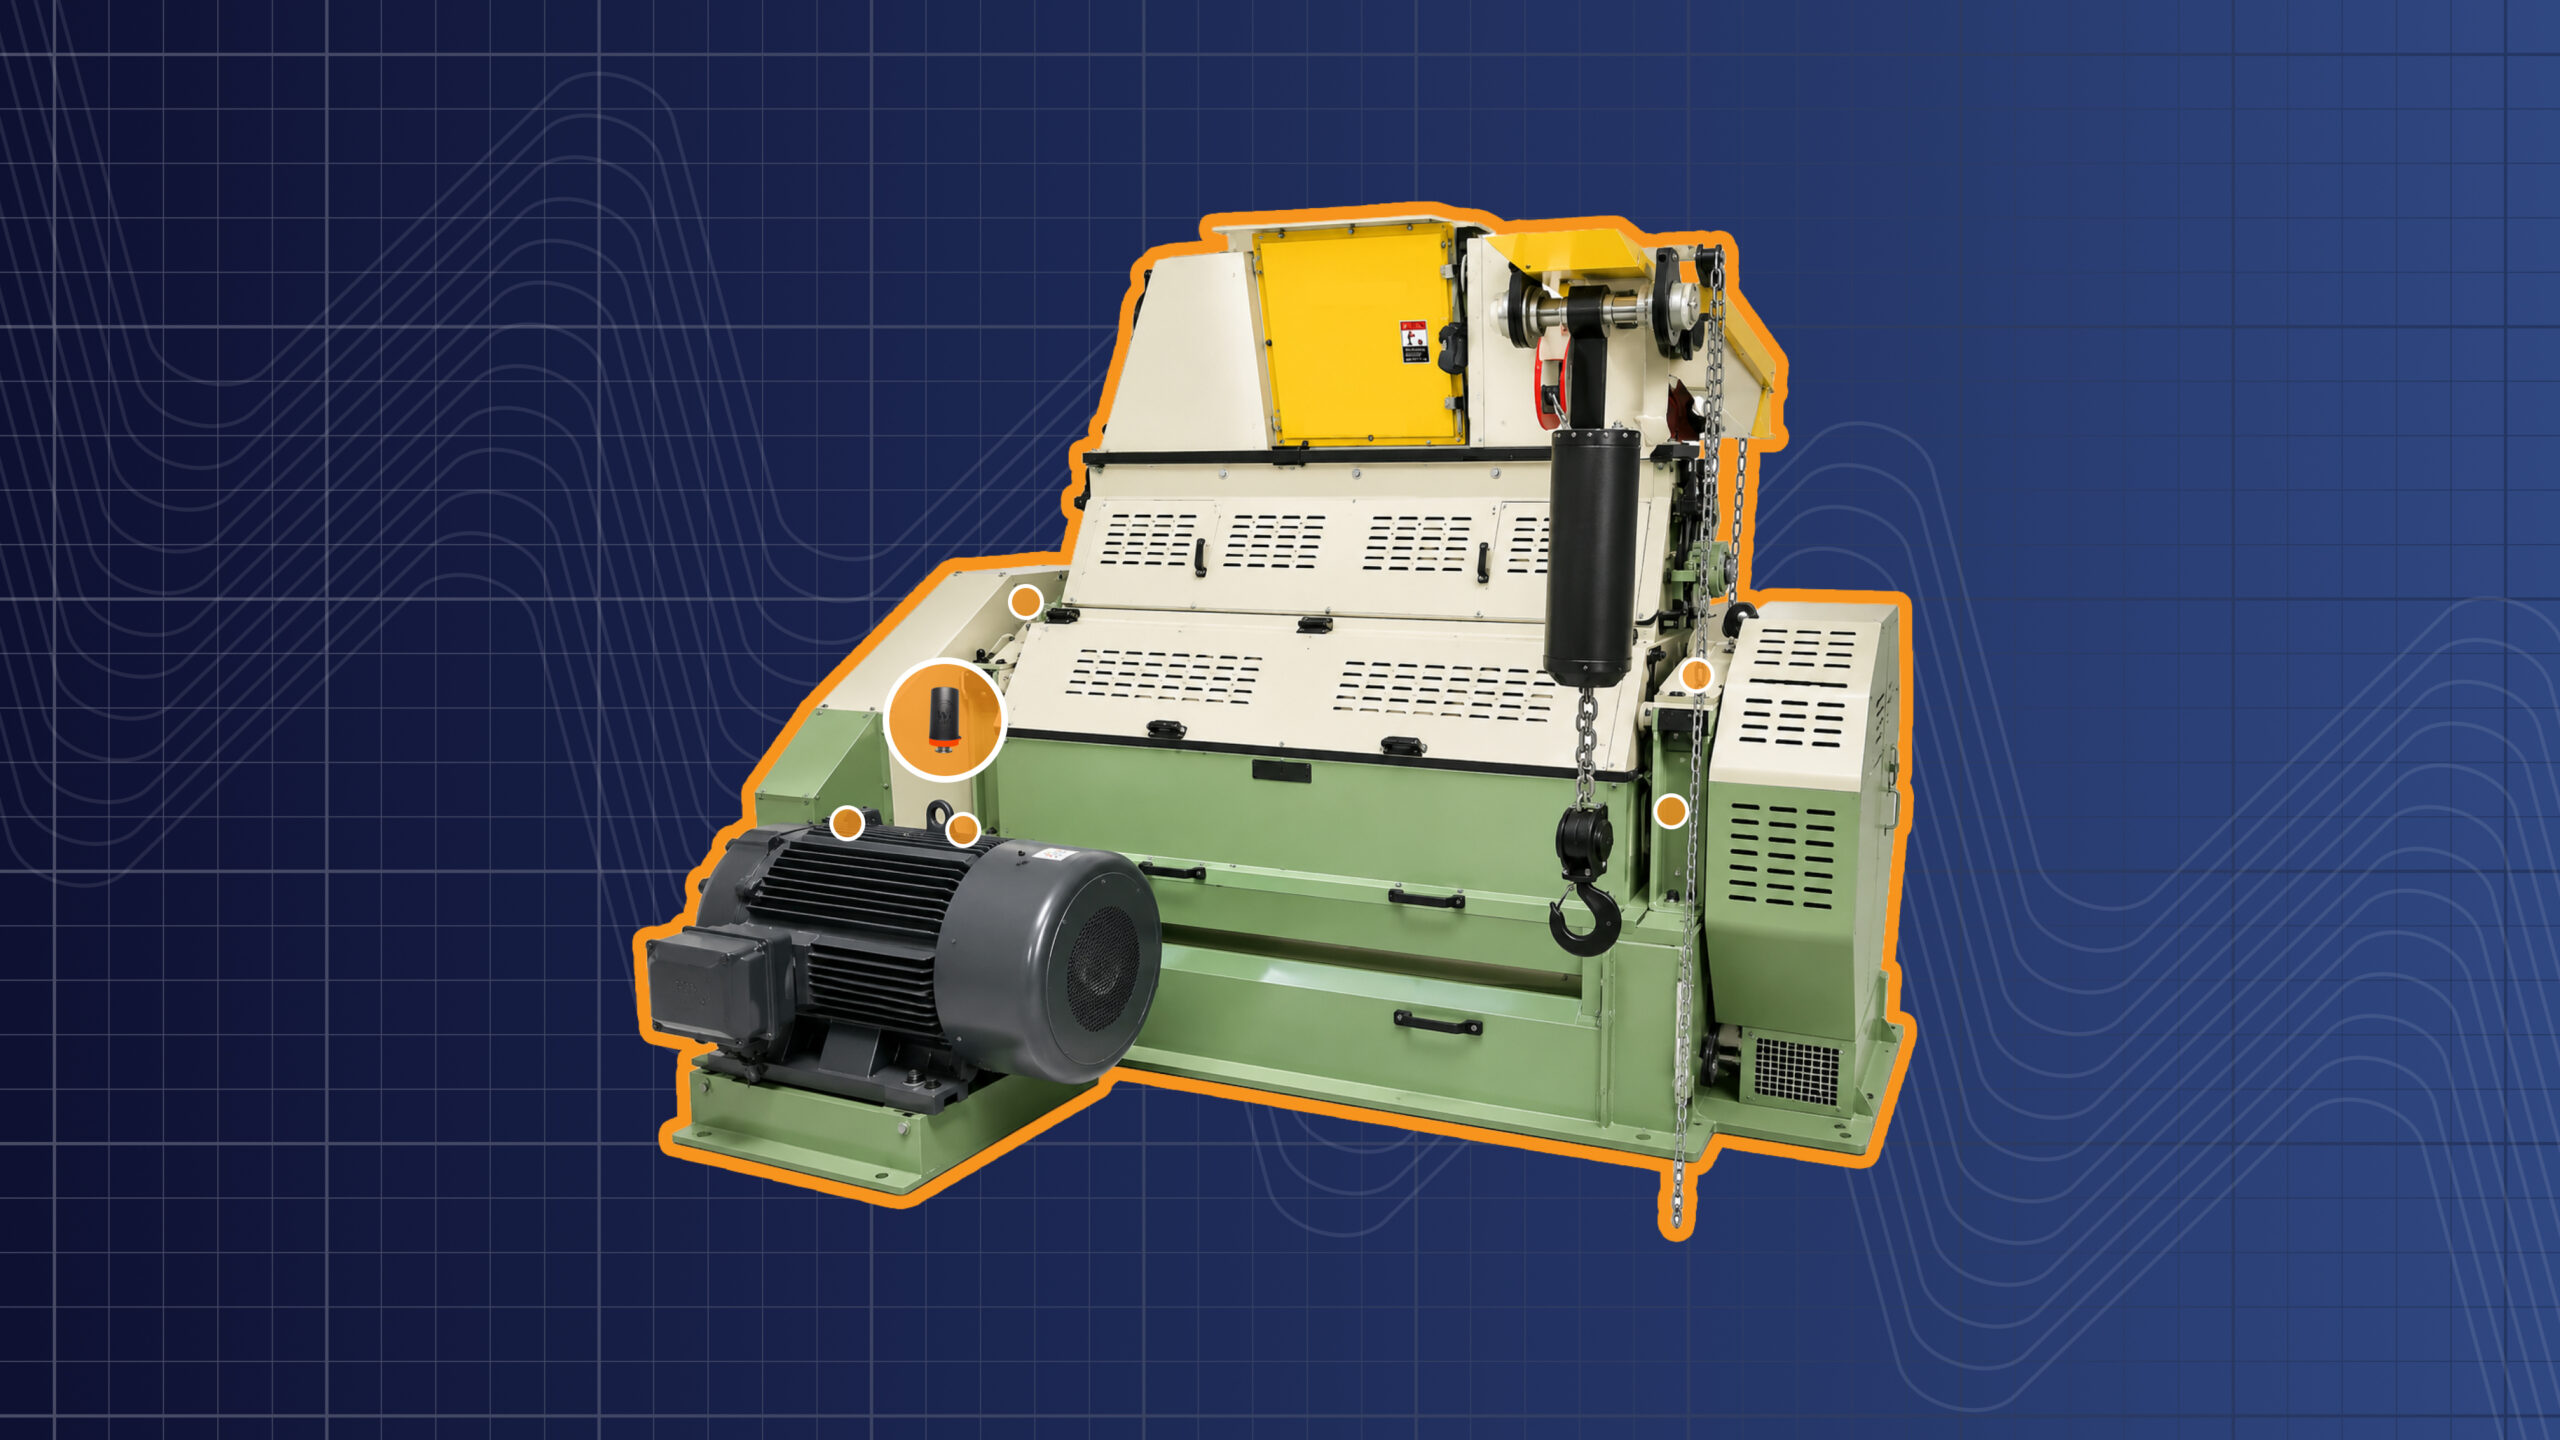
Descripción general de la maquinaria
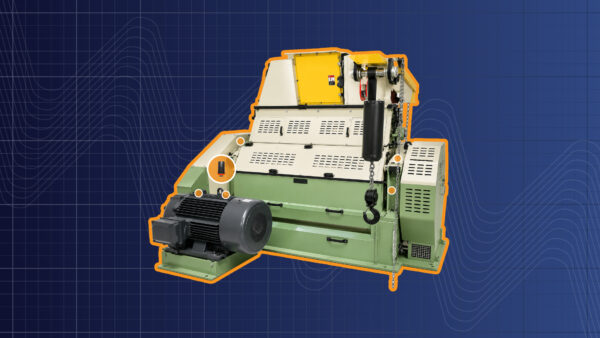
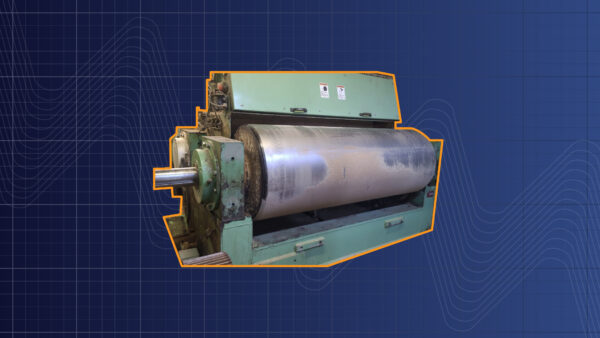
El equipo monitorizado es un molino de copos que opera en la industria de alimentos y bebidas. En las plantas de trituración de soja y procesamiento de semillas oleaginosas, los molinos de copos se utilizan para comprimir el material oleaginoso procesado y convertirlo en copos finos antes de la extracción. La calidad de los copos desempeña un papel fundamental para maximizar la eficiencia de extracción y mantener condiciones estables en las etapas posteriores del proceso.
El molino de copos funciona mediante dos grandes rodillos que giran a una velocidad controlada para aplanar el material. En este caso, el molino operaba a aproximadamente 296 RPM y estaba accionado por un motor de velocidad fija que funcionaba a 1190 RPM.
Uno de los modos de fallo característicos que afectan a los molinos de copos es la poligonización, también conocida como facetado. Con el tiempo, los rodillos pierden progresivamente su geometría perfectamente circular y desarrollan zonas planas alrededor de su circunferencia. Este fenómeno suele estar causado por vibraciones autoexcitadas generadas por la interacción entre rodillos que funcionan a velocidades superficiales ligeramente diferentes.
A medida que avanza la poligonización, los impactos repetidos provocados por las zonas facetadas generan un aumento de los niveles de vibración, aceleran el desgaste de los rodillos y degradan la calidad del laminado. Por ello, detectar estos patrones de vibración en una fase temprana es esencial para optimizar la vida útil de los rodillos y planificar las intervenciones de mantenimiento antes de que se produzca un deterioro severo.
Configuración de los dispositivos de monitorización y del software
Los ingenieros de fiabilidad de I-care instalaron sensores inalámbricos de vibración Wi-care™ en el molino de copos para monitorizar continuamente el estado mecánico del sistema.
La configuración de monitorización incluía dos sensores instalados en el motor de accionamiento y cuatro sensores ubicados en los puntos de apoyo de los rodillos del molino. Esta configuración permitió monitorizar de forma continua el comportamiento vibratorio tanto del sistema de accionamiento como del conjunto de rodillos.
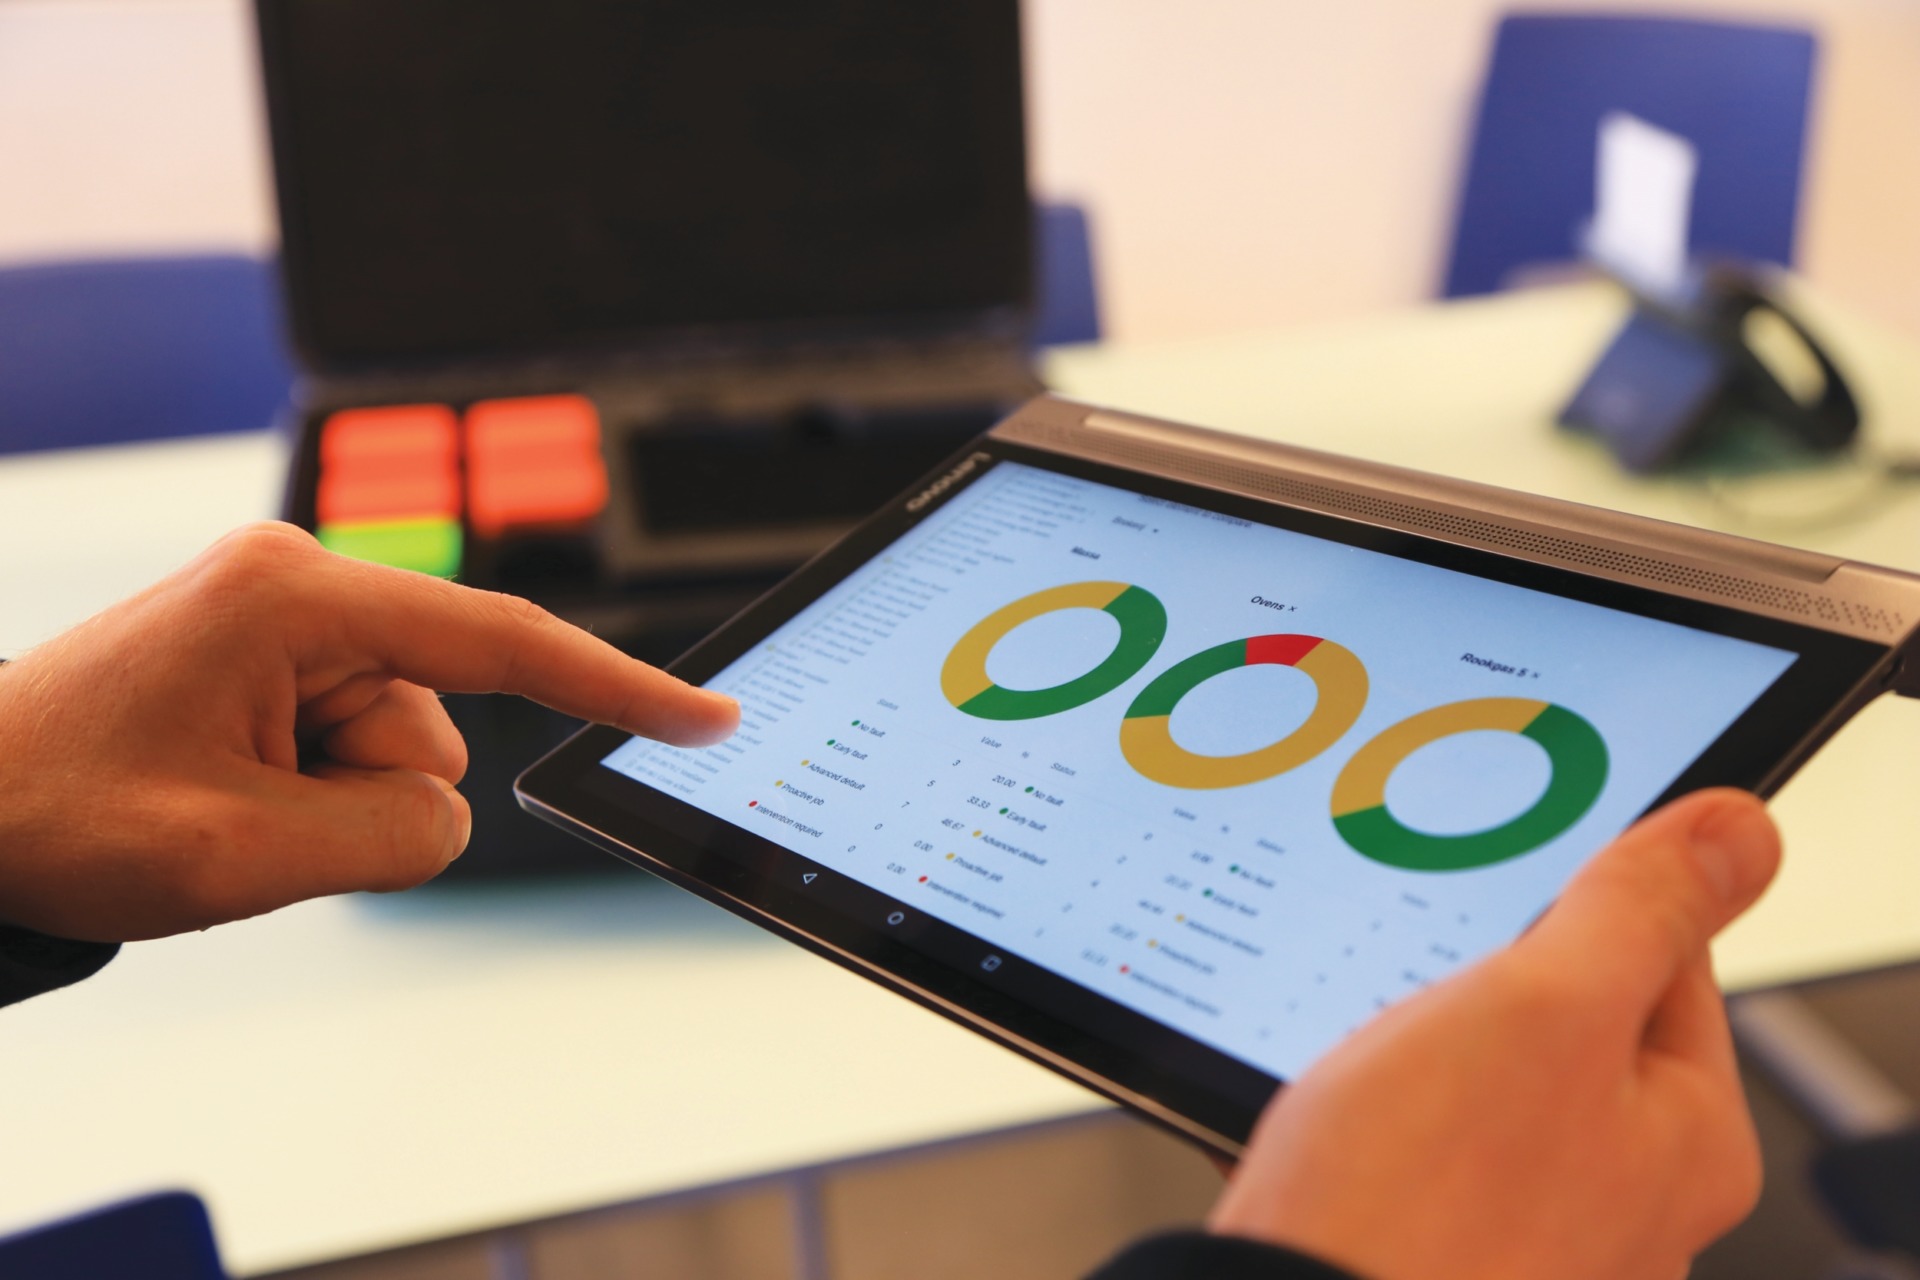
Una vez instalados, los sensores inalámbricos de vibración Wi-care™ transmitían continuamente los datos de vibración a I-see™, el software de mantenimiento predictivo de I-care basado en IA. La plataforma procesaba automáticamente los datos de vibración recibidos y destacaba tendencias anómalas o comportamientos vibratorios que requerían un análisis más detallado por parte de un analista de vibraciones de I-care.
En este caso, el diagnóstico se basó principalmente en el análisis de tendencias de vibración y del espectro FFT. La poligonización en los molinos de copos genera patrones de vibración síncronos característicos vinculados a la velocidad de rotación de los rodillos, junto con impactos repetitivos en la señal de vibración. Este tipo de análisis de vibraciones desempeña un papel fundamental para identificar el inicio y la evolución del defecto mediante una monitorización continua.
Posteriormente, un analista de vibraciones de I-care revisó los informes generados y validó los patrones de vibración detectados para evaluar la gravedad y la evolución del problema.
Análisis detallado
Paso 1 | Detección del problema
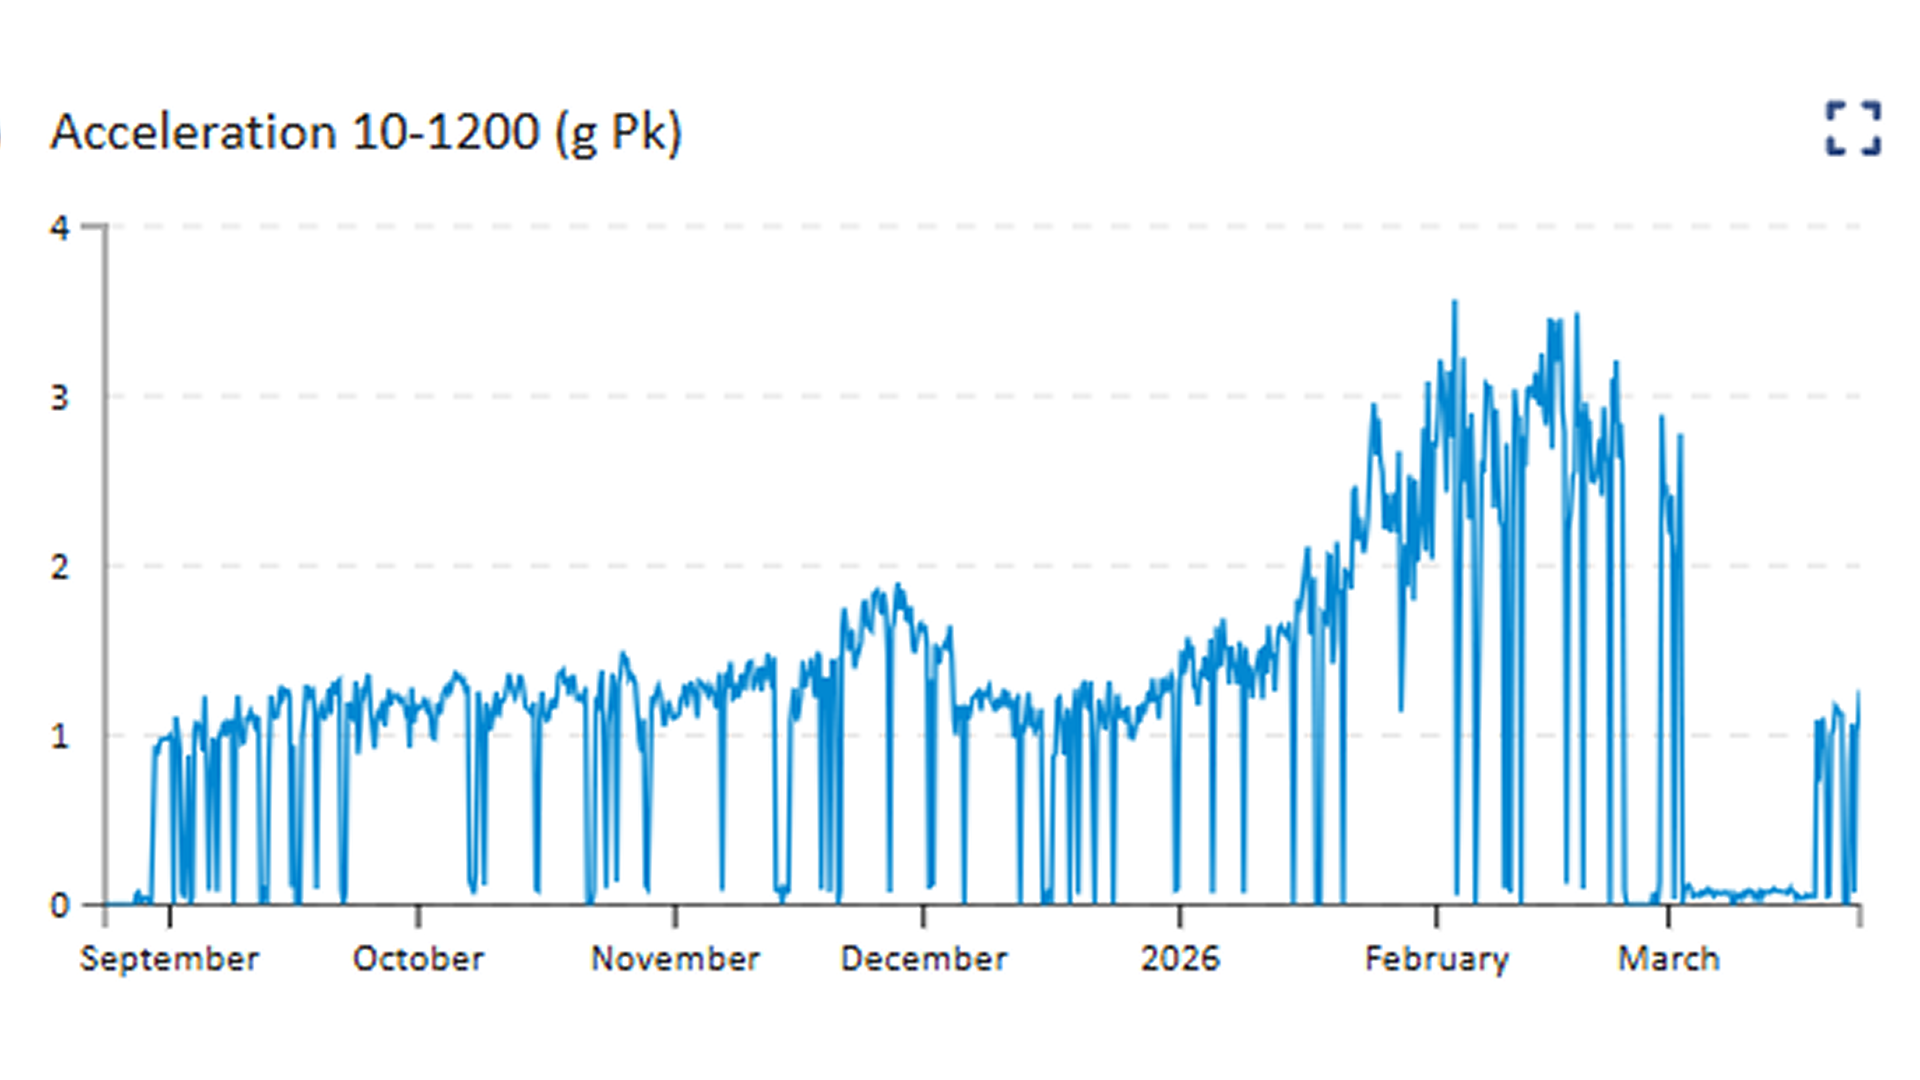
Tras la instalación de nuevos rodillos del molino a finales de agosto, los niveles de vibración se mantuvieron relativamente estables durante varios meses. Sin embargo, hacia finales de diciembre comenzaron a aparecer comportamientos vibratorios anómalos en el molino de copos.
El panel de I-see™ fue mostrando progresivamente un aumento de las amplitudes de vibración en los puntos de medición de los rodillos, especialmente en torno a componentes de vibración síncronos relacionados con la velocidad de rotación del molino.
A medida que los niveles de vibración siguieron aumentando con el tiempo, el problema fue señalado para una investigación más detallada por parte del analista de vibraciones de I-care.
Paso 2 | Análisis
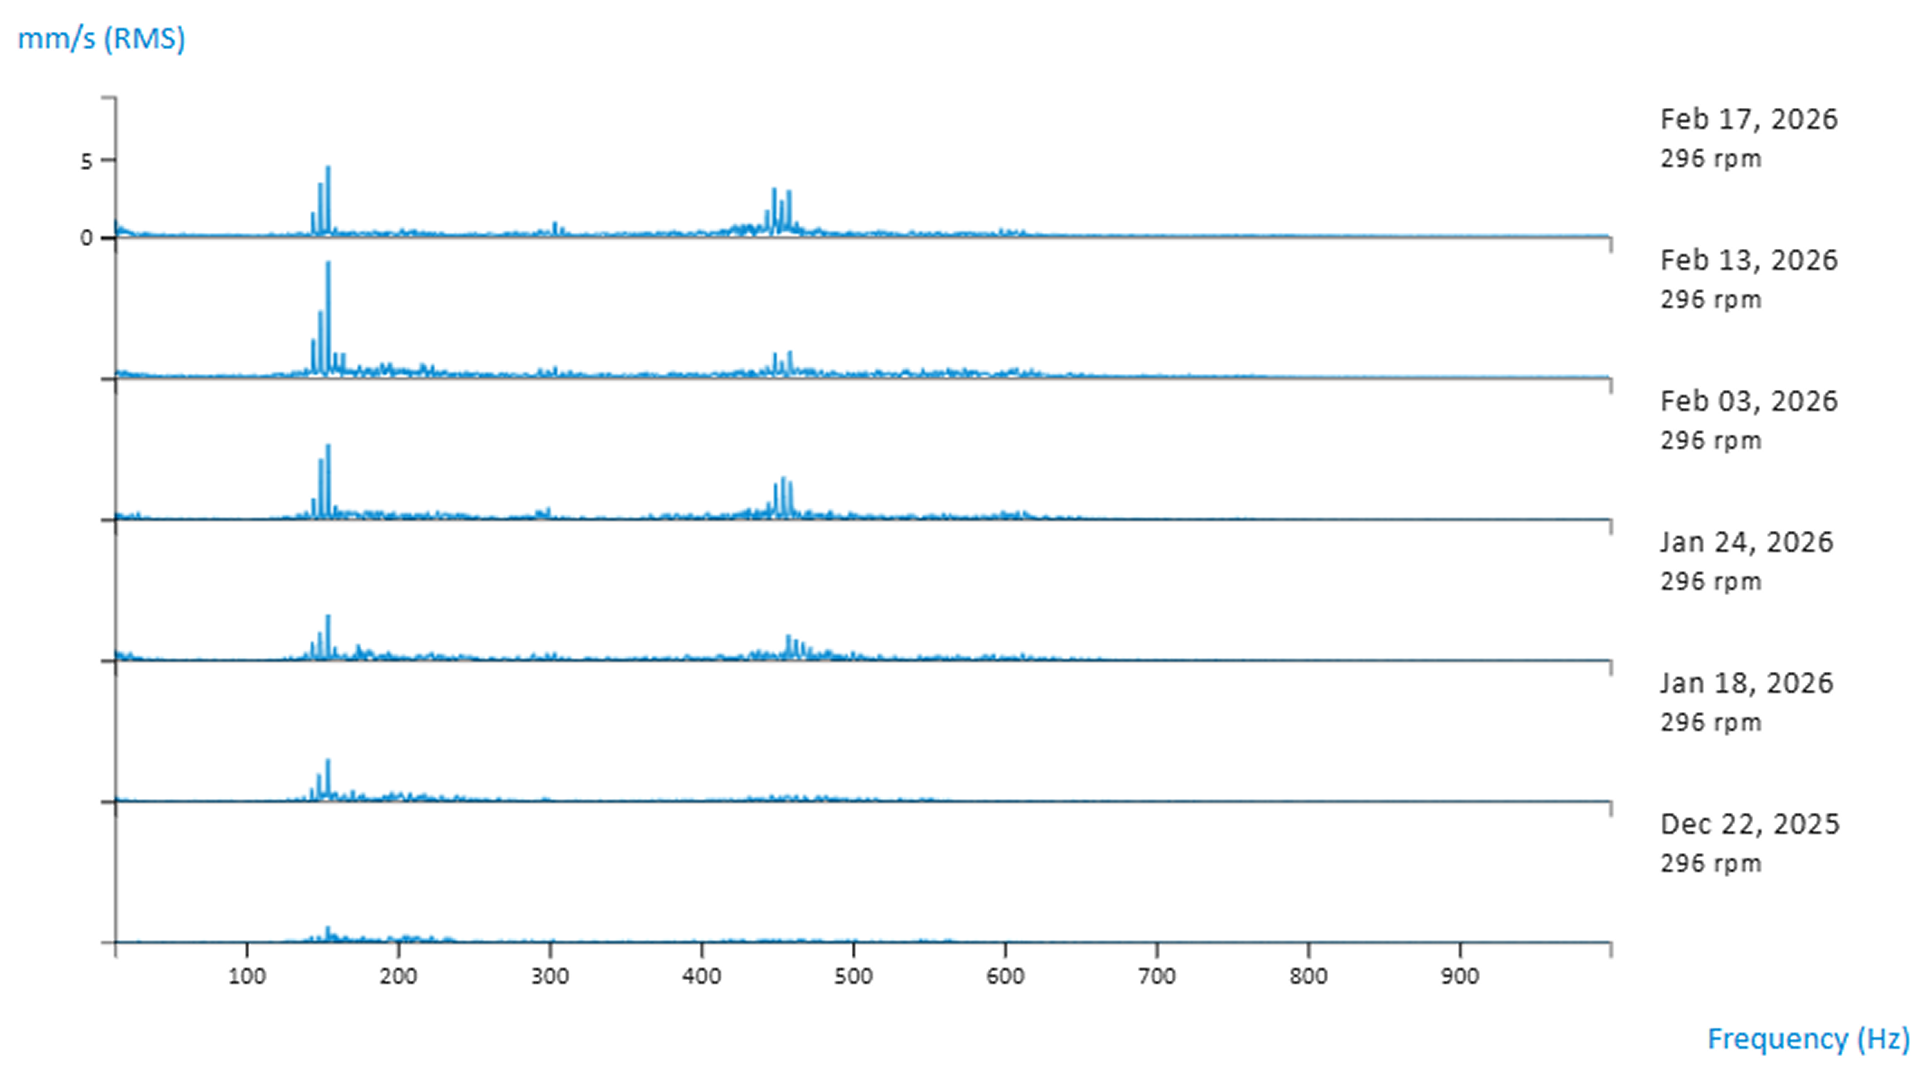
Un análisis más detallado de los datos de vibración reveló impactos repetitivos en la forma de onda temporal, que se producían a intervalos regulares. Paralelamente, el análisis del espectro FFT mostró la aparición progresiva de fuertes componentes de vibración síncronos en torno a aproximadamente 30 veces la velocidad de rotación de los rodillos, coherentes con los impactos repetitivos generados por el desarrollo de zonas facetadas en los rodillos.
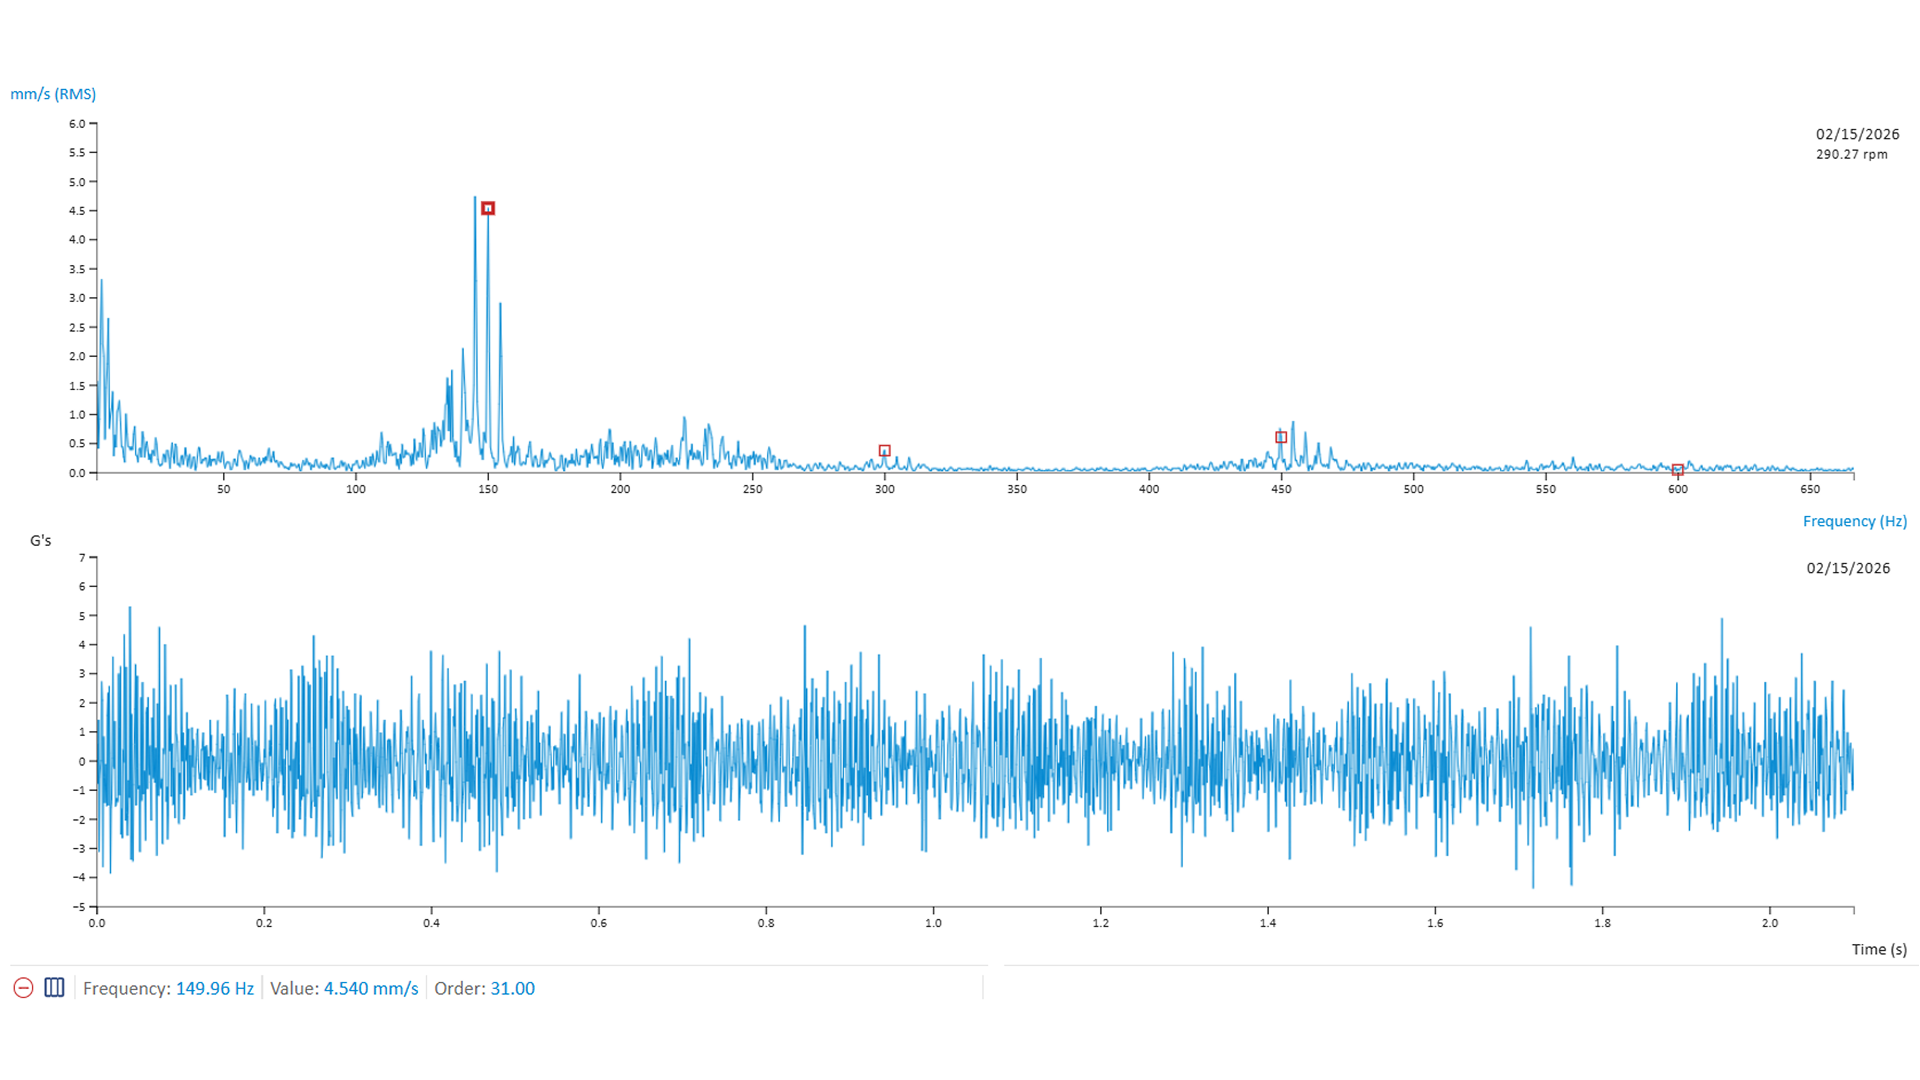

A medida que las amplitudes de vibración aumentaban con el tiempo, la familia de armónicos se hacía progresivamente más pronunciada, con patrones de modulación que se repetían a la velocidad de rotación del molino, en consonancia con los impactos repetitivos generados por el desarrollo de las zonas facetadas.
Este comportamiento vibratorio coincidía con la firma característica asociada a la poligonización en los molinos de copos.
A medida que se desarrollan progresivamente zonas planas alrededor de la circunferencia de los rodillos, se generan impactos repetitivos durante la rotación, produciendo patrones de vibración síncronos y un comportamiento de impactos repetitivos cada vez más visible en los datos de vibración.
El análisis de tendencias confirmó la progresión gradual del defecto durante varias semanas, mientras que la repetibilidad del patrón de vibración síncrono permitió al analista de vibraciones de I-care identificar el inicio de la poligonización en una fase temprana.
Paso 3 | Recomendación
Dado que el defecto se encontraba todavía en una fase temprana de desarrollo y los niveles de vibración indicaban un deterioro gradual, y no crítico, no se consideró necesaria una intervención inmediata.
Por ello, I-care recomendó mantener el equipo en funcionamiento bajo monitorización continua y programar la acción correctiva durante una parada planificada.
Paso 4 | Monitorización
Tras la recomendación, el molino de copos permaneció bajo monitorización continua mientras el equipo de mantenimiento preparaba la intervención planificada.
Durante las semanas siguientes, las amplitudes de vibración continuaron aumentando progresivamente en los puntos de medición de los rodillos, en consonancia con el deterioro continuo de sus superficies.

La monitorización continua mediante sensores inalámbricos de vibración Wi-care™ e I-see™ permitió al analista de vibraciones de I-care seguir de cerca la evolución del defecto y evaluar cuándo debía programarse la intervención de mantenimiento planificada.
Paso 5 | Intervención planificada
A medida que las amplitudes de vibración siguieron aumentando durante las semanas siguientes, el equipo de mantenimiento llevó a cabo la intervención prevista durante la parada planificada.
Finalmente, los rodillos del molino se retiraron durante la parada programada y se enviaron a rectificar para restaurar su geometría superficial y eliminar los defectos de facetado.
![Flaker mill roll surface showing visible polygonization (faceting) defects identified after inspection, confirming the vibration analysis diagnosis of developing roll geometry deterioration ]](https://www.icareweb.com/wp-content/uploads/2026/06/flaker-mill-roll-polygonization-faceting-defect-01-v1.png)
Paso 6 | Eficacia
Tras reinstalar los rodillos rectificados, las amplitudes de vibración volvieron a niveles de referencia bajos, comparables a los observados inmediatamente después de la instalación de rodillos nuevos.
El análisis del espectro FFT confirmó la desaparición de los componentes de vibración síncronos previamente asociados al fenómeno de poligonización. El comportamiento de impactos repetitivos observado antes de la intervención ya no estaba presente en los datos de vibración.
La comparación entre las mediciones de vibración registradas antes y después del rectificado validó tanto el diagnóstico como la eficacia de la acción correctiva.

Resultados
El análisis de vibraciones reveló el desarrollo progresivo del facetado de los rodillos
Este caso demostró que la poligonización en los molinos de copos puede identificarse en una fase temprana mediante la monitorización continua de vibraciones.
Gracias a los sensores inalámbricos de vibración Wi-care™ y a I-see™, el software de mantenimiento predictivo de I-care basado en IA, las firmas vibratorias características asociadas al facetado de los rodillos se detectaron correctamente y se validaron mediante el análisis de tendencias de vibración y del espectro FFT.
La identificación temprana de este tipo de defecto es especialmente valiosa en los molinos de copos, donde la poligonización puede acelerar el desgaste de los rodillos y afectar negativamente a la calidad del laminado y a la eficiencia del proceso.
Aunque en este caso los rodillos se rectificaron después de que el defecto ya hubiera avanzado de forma significativa, el caso confirmó que este modo de fallo puede reconocerse mucho antes mediante una monitorización continua. Esta experiencia también reforzó la capacidad de diagnóstico de los patrones de poligonización para futuras aplicaciones.
Este caso pone de relieve cómo el análisis continuo de vibraciones puede contribuir a optimizar la planificación del mantenimiento y a mejorar la gestión de la vida útil de los rodillos en la industria de alimentos y bebidas.
Más información sobre nuestra
Casos técnicos

Nuestras soluciones cubren todos los equipos,
incluido el suyo.
¿Está listo para mejorar su eficiencia?