

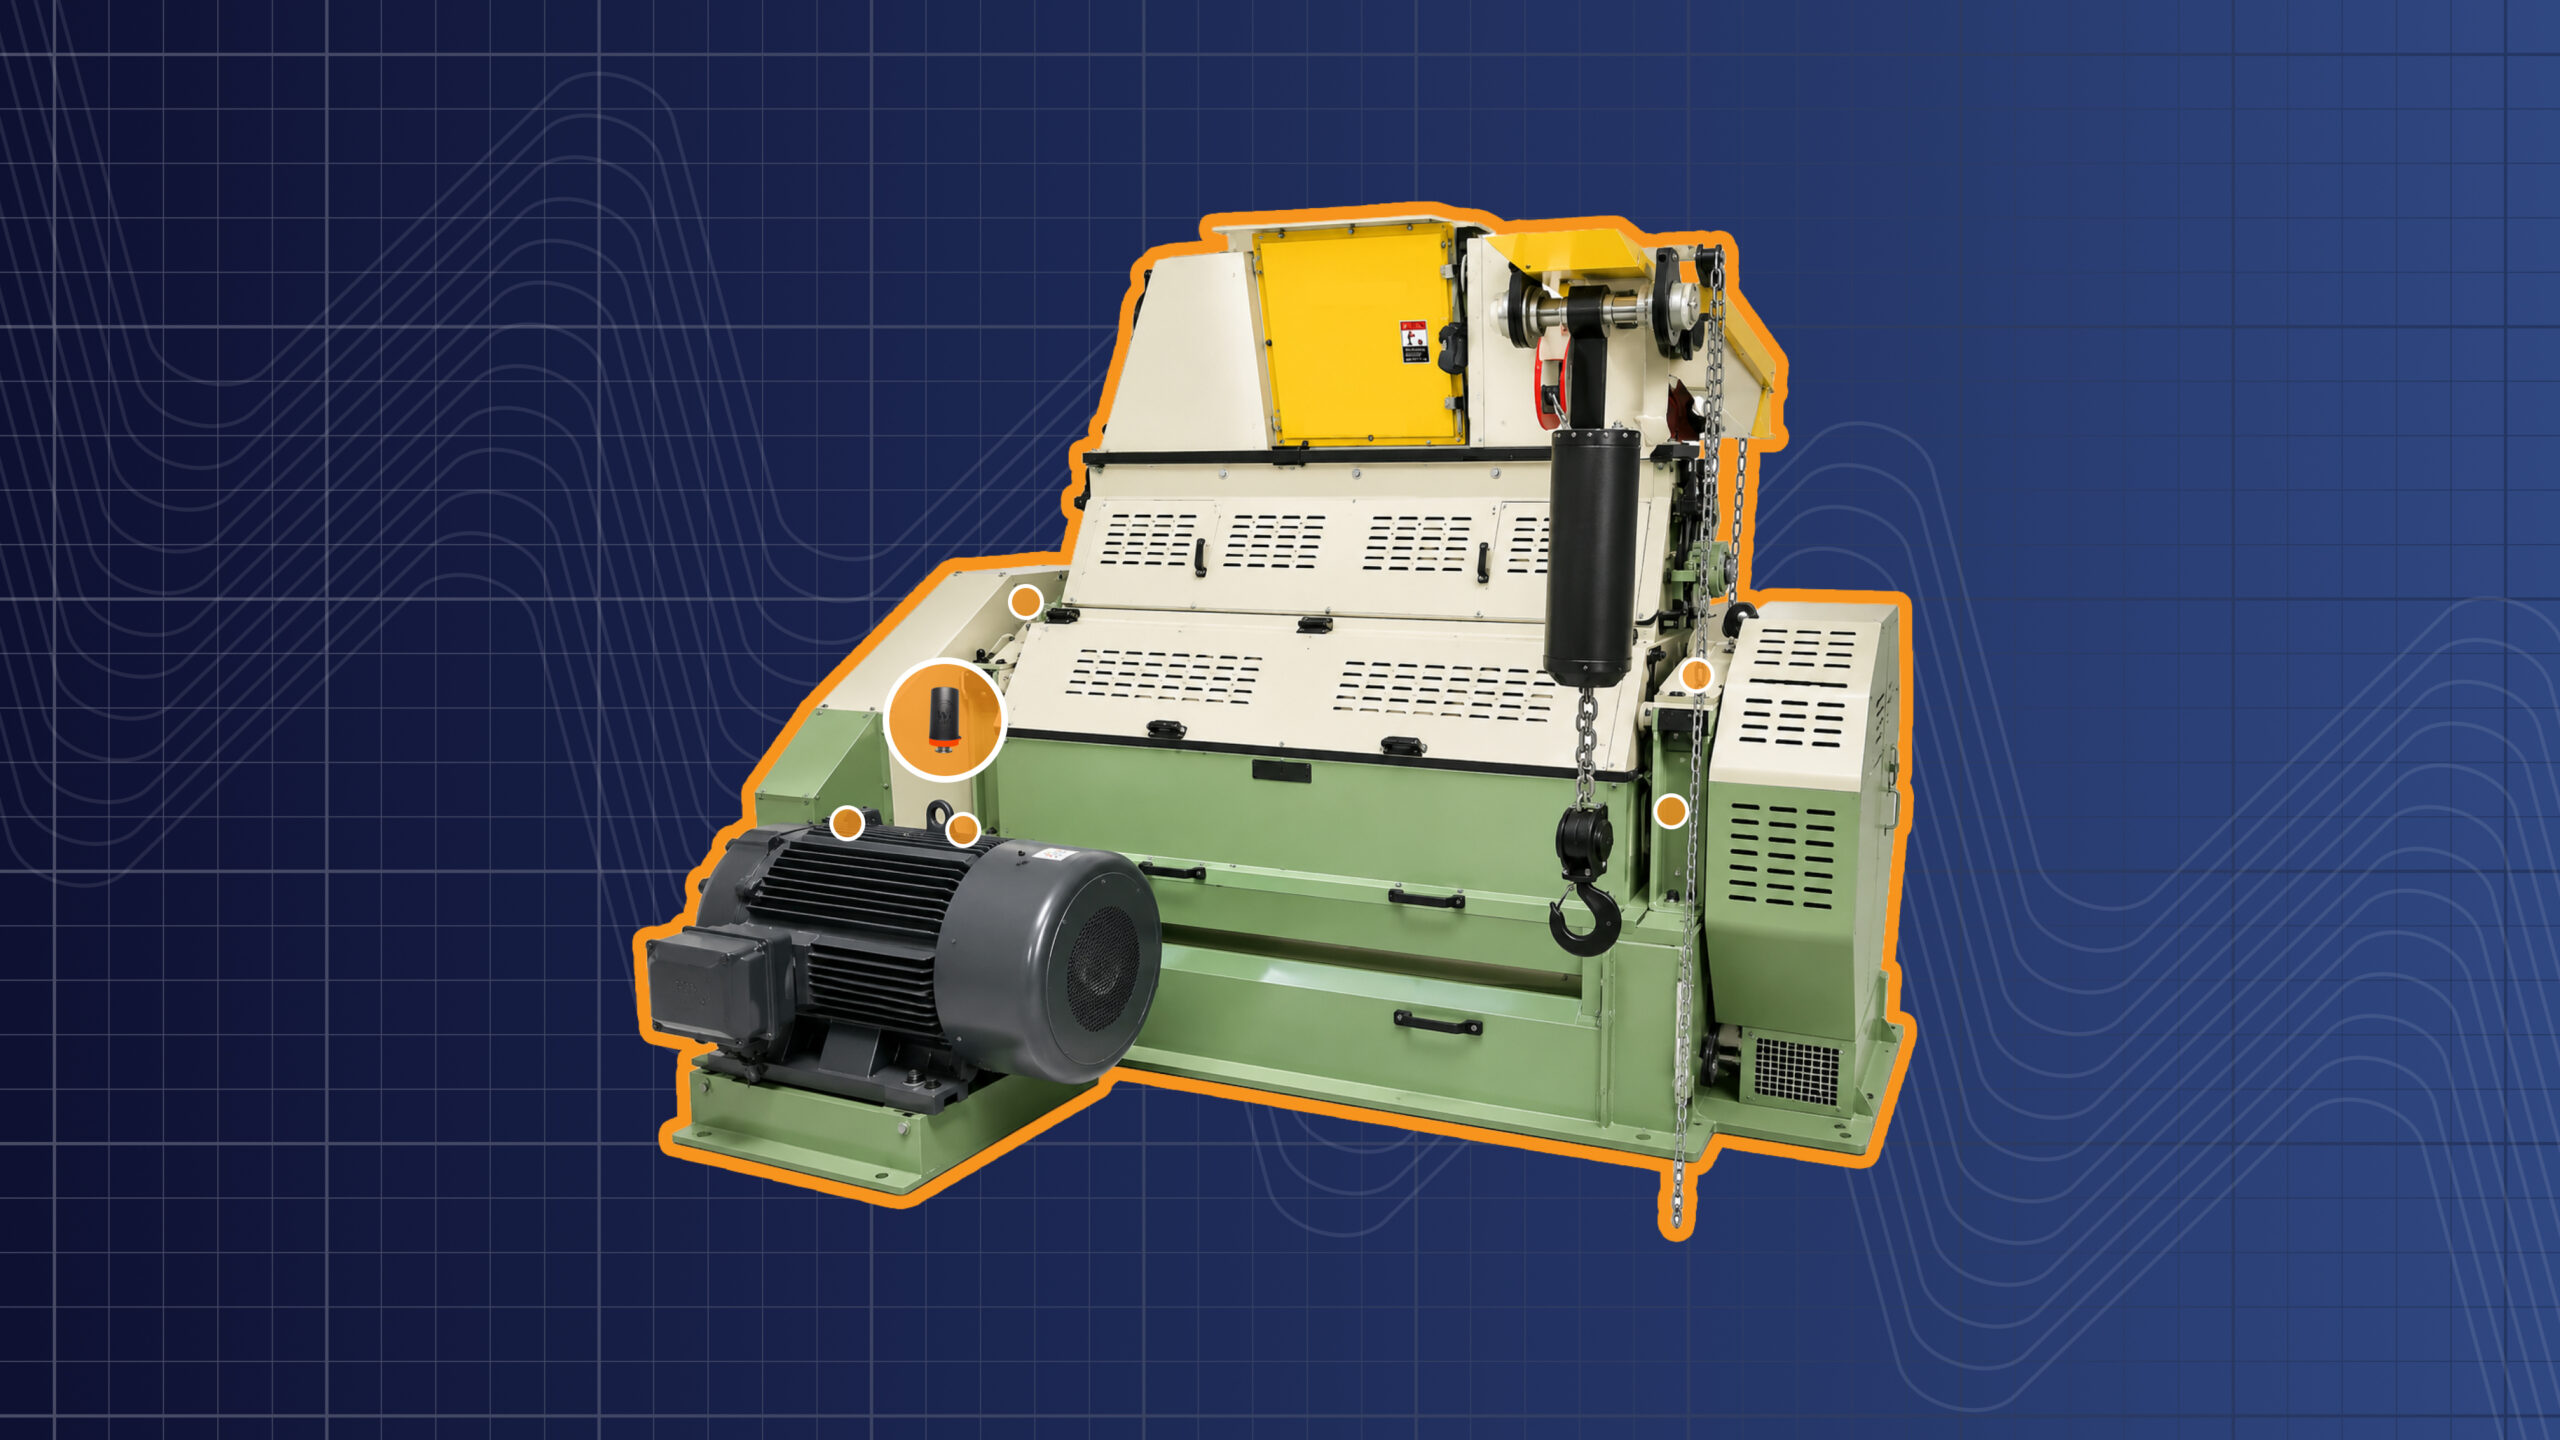
Présentation de la machine
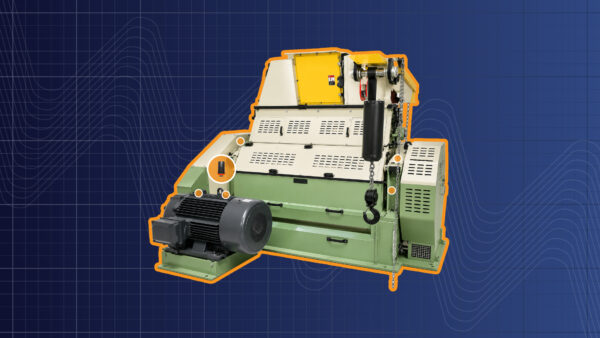
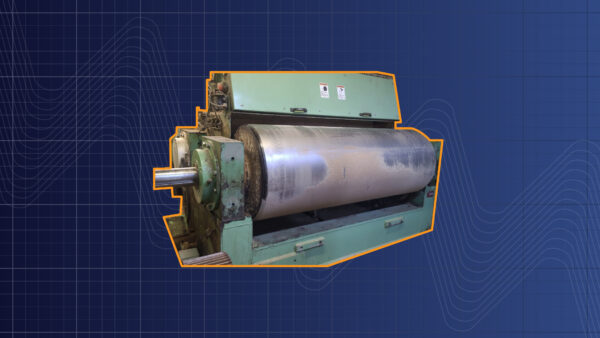
L’équipement surveillé est un broyeur à flocons utilisé dans l’industrie agroalimentaire. Dans les installations de trituration du soja et de transformation des oléagineux, les broyeurs à flocons sont utilisés pour comprimer la matière oléagineuse transformée en fines lamelles avant l’extraction. La qualité des flocons joue un rôle essentiel pour maximiser l’efficacité de l’extraction et maintenir des conditions de traitement stables lors des étapes suivantes du procédé.
Le broyeur à flocons fonctionne avec deux grands rouleaux tournant à une vitesse contrôlée afin d’aplatir la matière. Dans ce cas, le moulin fonctionnait à environ 296 tr/min et était entraîné par un moteur à vitesse fixe tournant à 1 190 tr/min.
L’un des modes de défaillance caractéristiques des broyeurs à flocons est la poligonisation, également appelée facettage. Au fil du temps, les rouleaux perdent progressivement leur géométrie parfaitement circulaire et développent des zones plates sur leur circonférence. Ce phénomène est généralement causé par des vibrations auto-excitées résultant des interactions entre des rouleaux fonctionnant à des vitesses périphériques légèrement différentes.
À mesure que la poligonisation progresse, les impacts répétés provoqués par les facettes entraînent une augmentation des niveaux de vibration, une usure accélérée des rouleaux et une dégradation de la qualité des flocons. La détection précoce de ces schémas vibratoires est donc essentielle pour optimiser la durée de vie des rouleaux et planifier les interventions de maintenance avant qu’une détérioration importante ne se produise.
Configuration des dispositifs de surveillance et du logiciel
Les ingénieurs fiabilité d’I-care ont installé des capteurs de vibration sans fil Wi-care™ sur le broyeur à flocons afin de surveiller en continu l’état mécanique du système.
La configuration de surveillance comprenait deux capteurs installés sur le moteur d’entraînement et quatre capteurs positionnés au niveau des paliers des rouleaux du broyeur. Cette configuration permettait de surveiller en continu le comportement vibratoire du système d’entraînement et de l’ensemble des rouleaux.
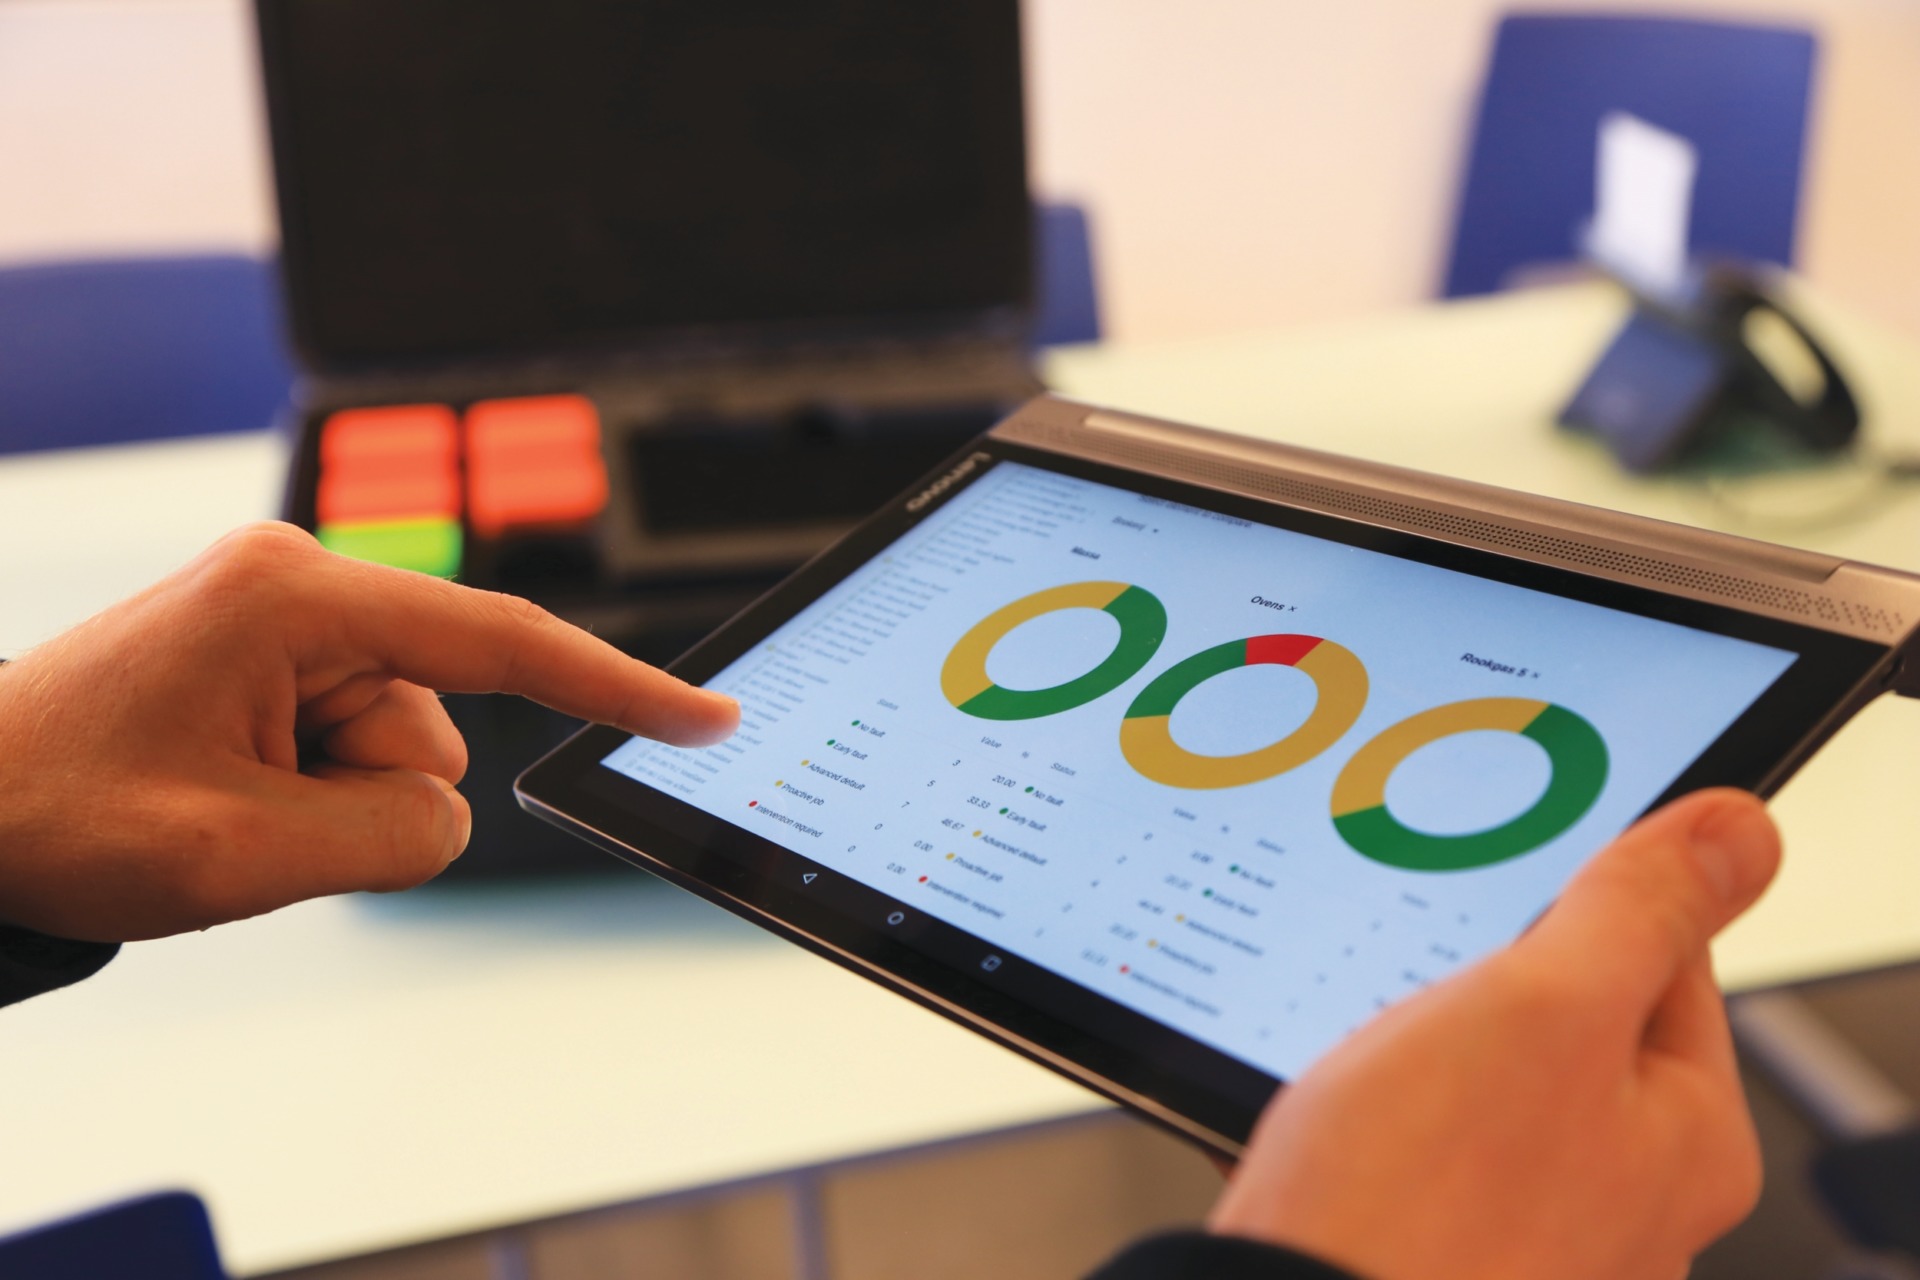
Une fois installés, les capteurs de vibration sans fil Wi-care™ transmettaient en continu les données vibratoires à I-see™, le logiciel de maintenance prédictive d’I-care basé sur l’IA. La plateforme traitait automatiquement les données reçues et mettait en évidence les tendances anormales ou les comportements vibratoires nécessitant une analyse approfondie par un analyste vibratoire d’I-care.
Dans ce cas, le diagnostic reposait principalement sur l’analyse des tendances vibratoires et du spectre FFT. La poligonisation des broyeurs à flocons génère des schémas vibratoires synchrones caractéristiques liés à la vitesse de rotation des rouleaux, ainsi que des impacts répétitifs dans le signal vibratoire. Ce type d’analyse vibratoire joue un rôle essentiel dans l’identification de l’apparition et de la progression du défaut grâce à une surveillance continue.
Un analyste vibratoire d’I-care a ensuite examiné les rapports générés et validé les schémas vibratoires détectés afin d’évaluer la gravité et l’évolution du problème.
Analyse détaillée
Étape 1 | Détection du problème
Après l’installation de nouveaux rouleaux du broyeur à la fin du mois d’août, les niveaux de vibration sont restés relativement stables pendant plusieurs mois. Cependant, vers la fin du mois de décembre, un comportement vibratoire anormal a commencé à apparaître sur le moulin à flocons.
Le tableau de bord I-see™ a progressivement mis en évidence une augmentation des amplitudes vibratoires au niveau des points de mesure des rouleaux, en particulier autour des composantes vibratoires synchrones liées à la vitesse de rotation du broyeur.
À mesure que les niveaux de vibration continuaient d’augmenter au fil du temps, le problème a été signalé afin de faire l’objet d’une analyse plus approfondie par un analyste vibratoire d’I-care.
Étape 2 | Analyse
Une analyse plus approfondie des données vibratoires a révélé des impacts répétitifs dans le signal temporel, apparaissant à intervalles réguliers. En parallèle, l’analyse du spectre FFT a montré l’apparition progressive de fortes composantes vibratoires synchrones centrées autour d’environ 30 fois la vitesse de rotation des rouleaux, cohérentes avec les impacts répétitifs générés par le développement des facettes sur les rouleaux.
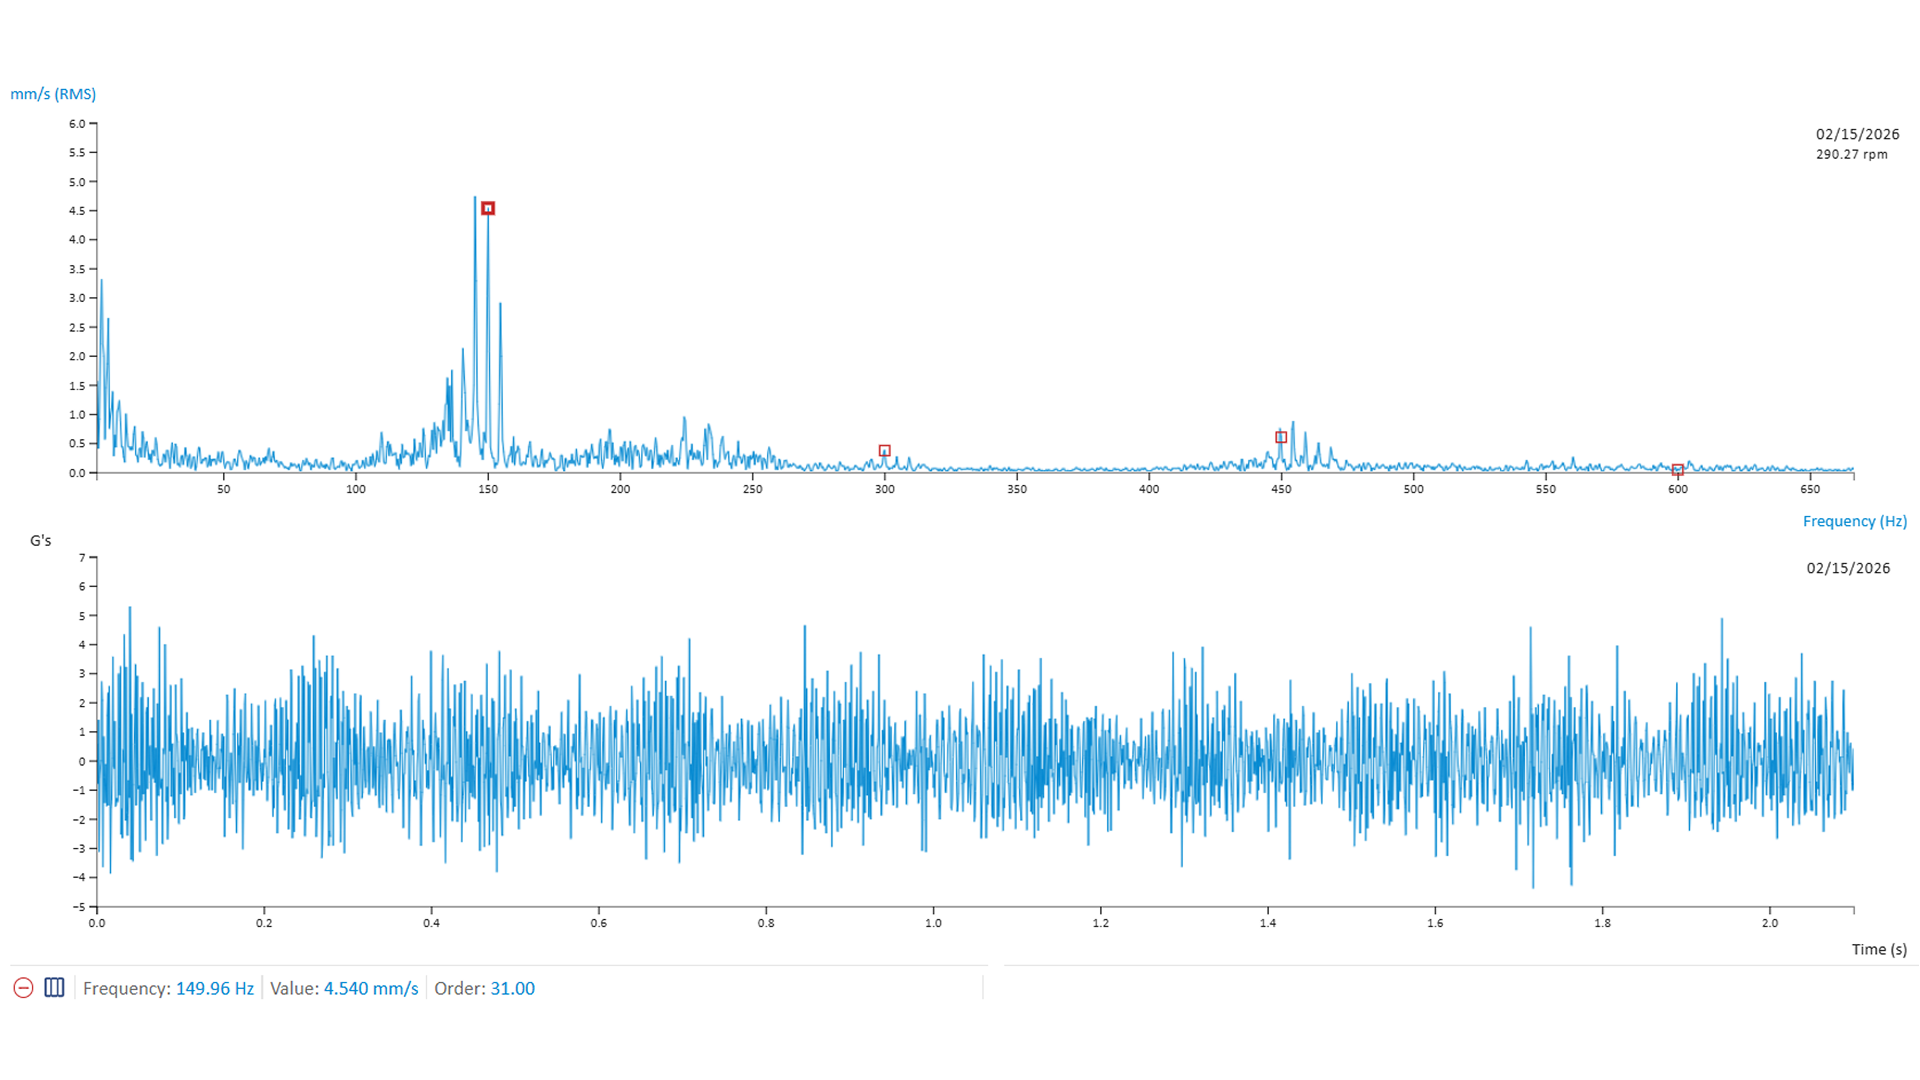

À mesure que les amplitudes vibratoires augmentaient au fil du temps, la famille d’harmoniques devenait progressivement plus marquée, avec des schémas de modulation se répétant à la vitesse de rotation du broyeur, en cohérence avec les impacts répétitifs générés par le développement des facettes.
Ce comportement vibratoire correspondait à la signature caractéristique associée à la poligonisation des broyeurs à flocons.
À mesure que des zones plates se développent progressivement sur la circonférence des rouleaux, des impacts répétés sont générés pendant la rotation. Ils produisent des schémas vibratoires synchrones et des impacts répétitifs de plus en plus visibles dans les données vibratoires.
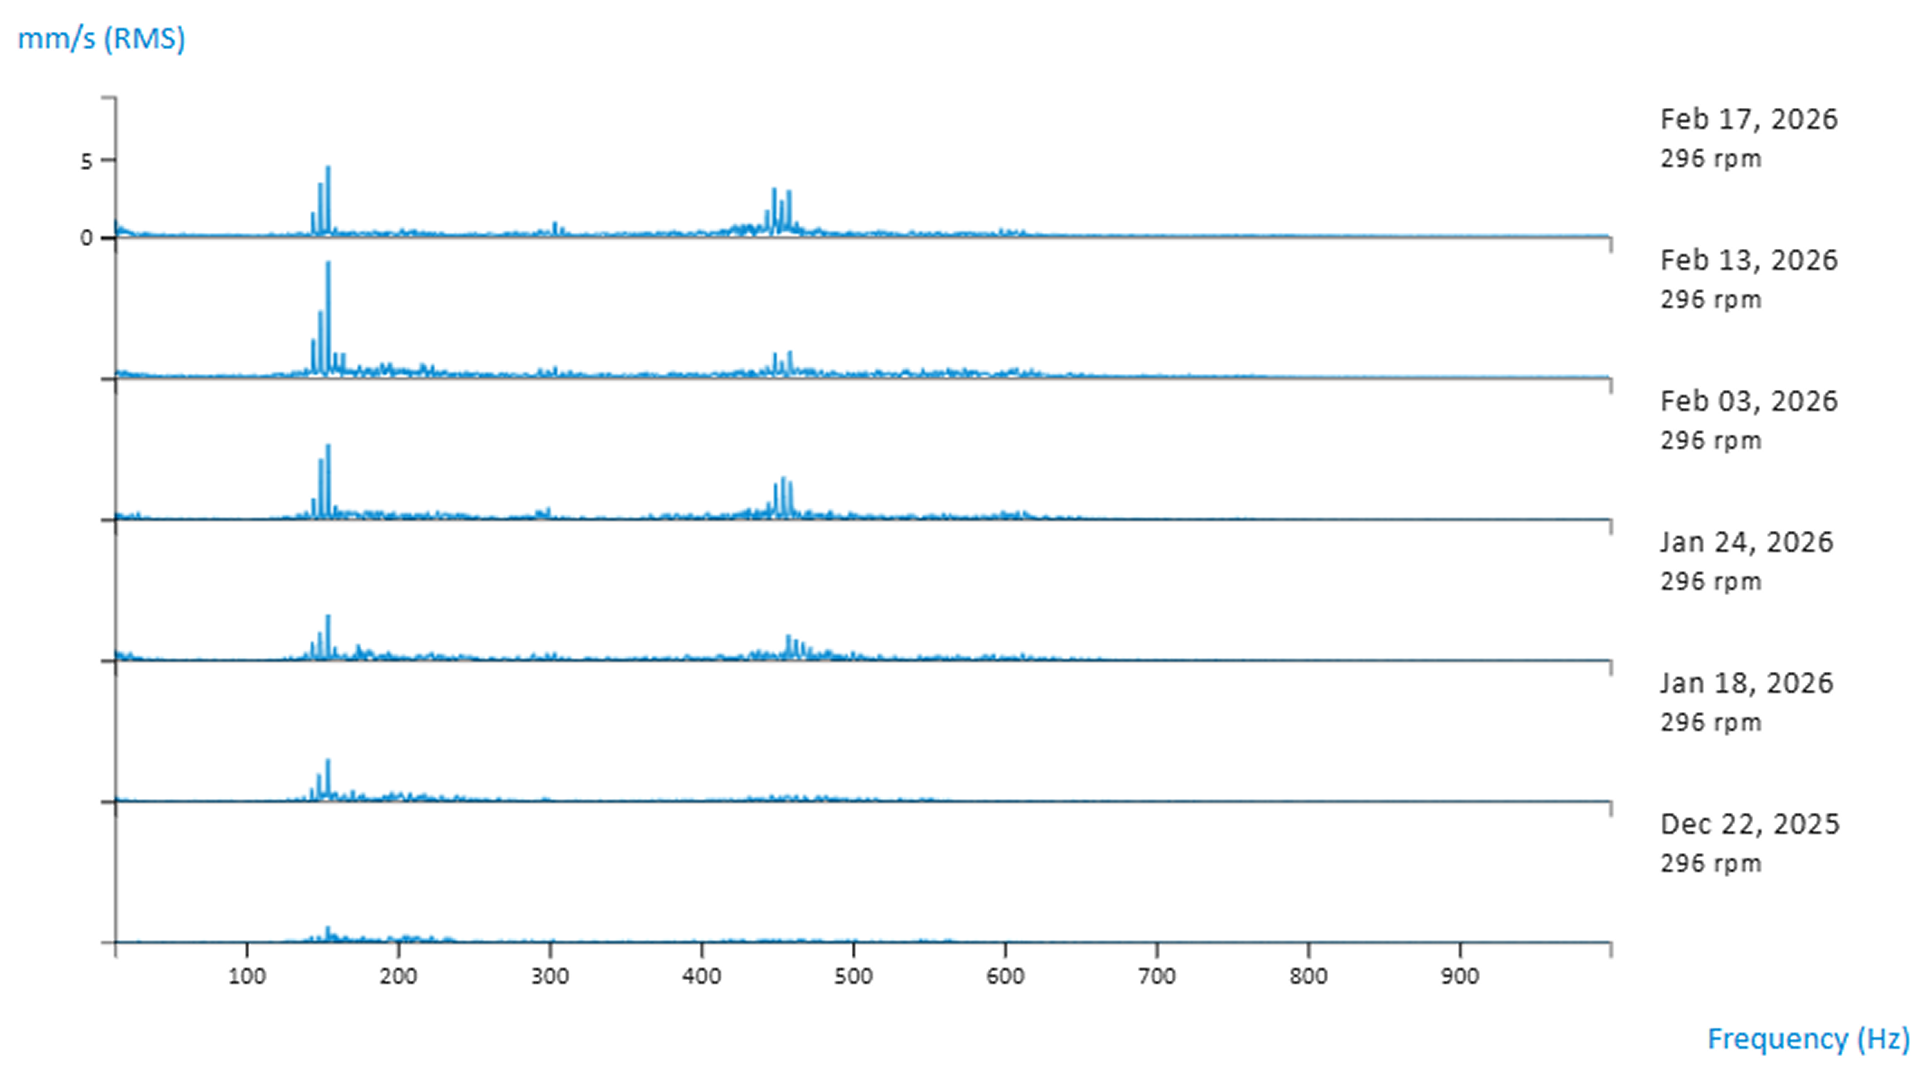
L’analyse des tendances a confirmé la progression graduelle du défaut sur plusieurs semaines. La répétabilité du schéma vibratoire synchrone a permis à l’analyste vibratoire d’I-care d’identifier l’apparition de la poligonisation à un stade précoce.
Étape 3 | Recommandation
Étant donné que le défaut se trouvait encore à un stade précoce de développement et que les niveaux de vibration indiquaient une détérioration progressive plutôt que critique, une intervention immédiate n’a pas été jugée nécessaire.
I-care a donc recommandé de maintenir l’équipement en fonctionnement sous surveillance continue et de planifier l’action corrective lors d’un arrêt programmé.
Étape 4 | Surveillance
À la suite de cette recommandation, le broyeur à flocons est resté sous surveillance continue pendant que l’équipe de maintenance préparait l’intervention planifiée.
Au cours des semaines suivantes, les amplitudes vibratoires ont continué à augmenter progressivement au niveau des points de mesure des rouleaux, en cohérence avec la détérioration continue de leur surface.

La surveillance continue assurée par les capteurs de vibration sans fil Wi-care™ et I-see™ a permis à l’analyste vibratoire d’I-care de suivre de près l’évolution du défaut et d’évaluer le moment opportun pour planifier l’intervention de maintenance.
Étape 5 | Intervention planifiée
Comme les amplitudes vibratoires ont continué à augmenter au cours des semaines suivantes, l’équipe de maintenance a procédé à l’intervention prévue lors de l’arrêt planifié.
Les rouleaux du broyeur ont finalement été retirés pendant l’arrêt programmé et envoyés en rectification afin de restaurer leur géométrie de surface et d’éliminer les défauts de facettage.
![Flaker mill roll surface showing visible polygonization (faceting) defects identified after inspection, confirming the vibration analysis diagnosis of developing roll geometry deterioration ]](https://www.icareweb.com/wp-content/uploads/2026/06/flaker-mill-roll-polygonization-faceting-defect-01-v1.png)
Étape 6 | Efficacité
Après la réinstallation des rouleaux rectifiés, les amplitudes vibratoires sont revenues à de faibles niveaux de référence, comparables à ceux observés immédiatement après l’installation de rouleaux neufs.
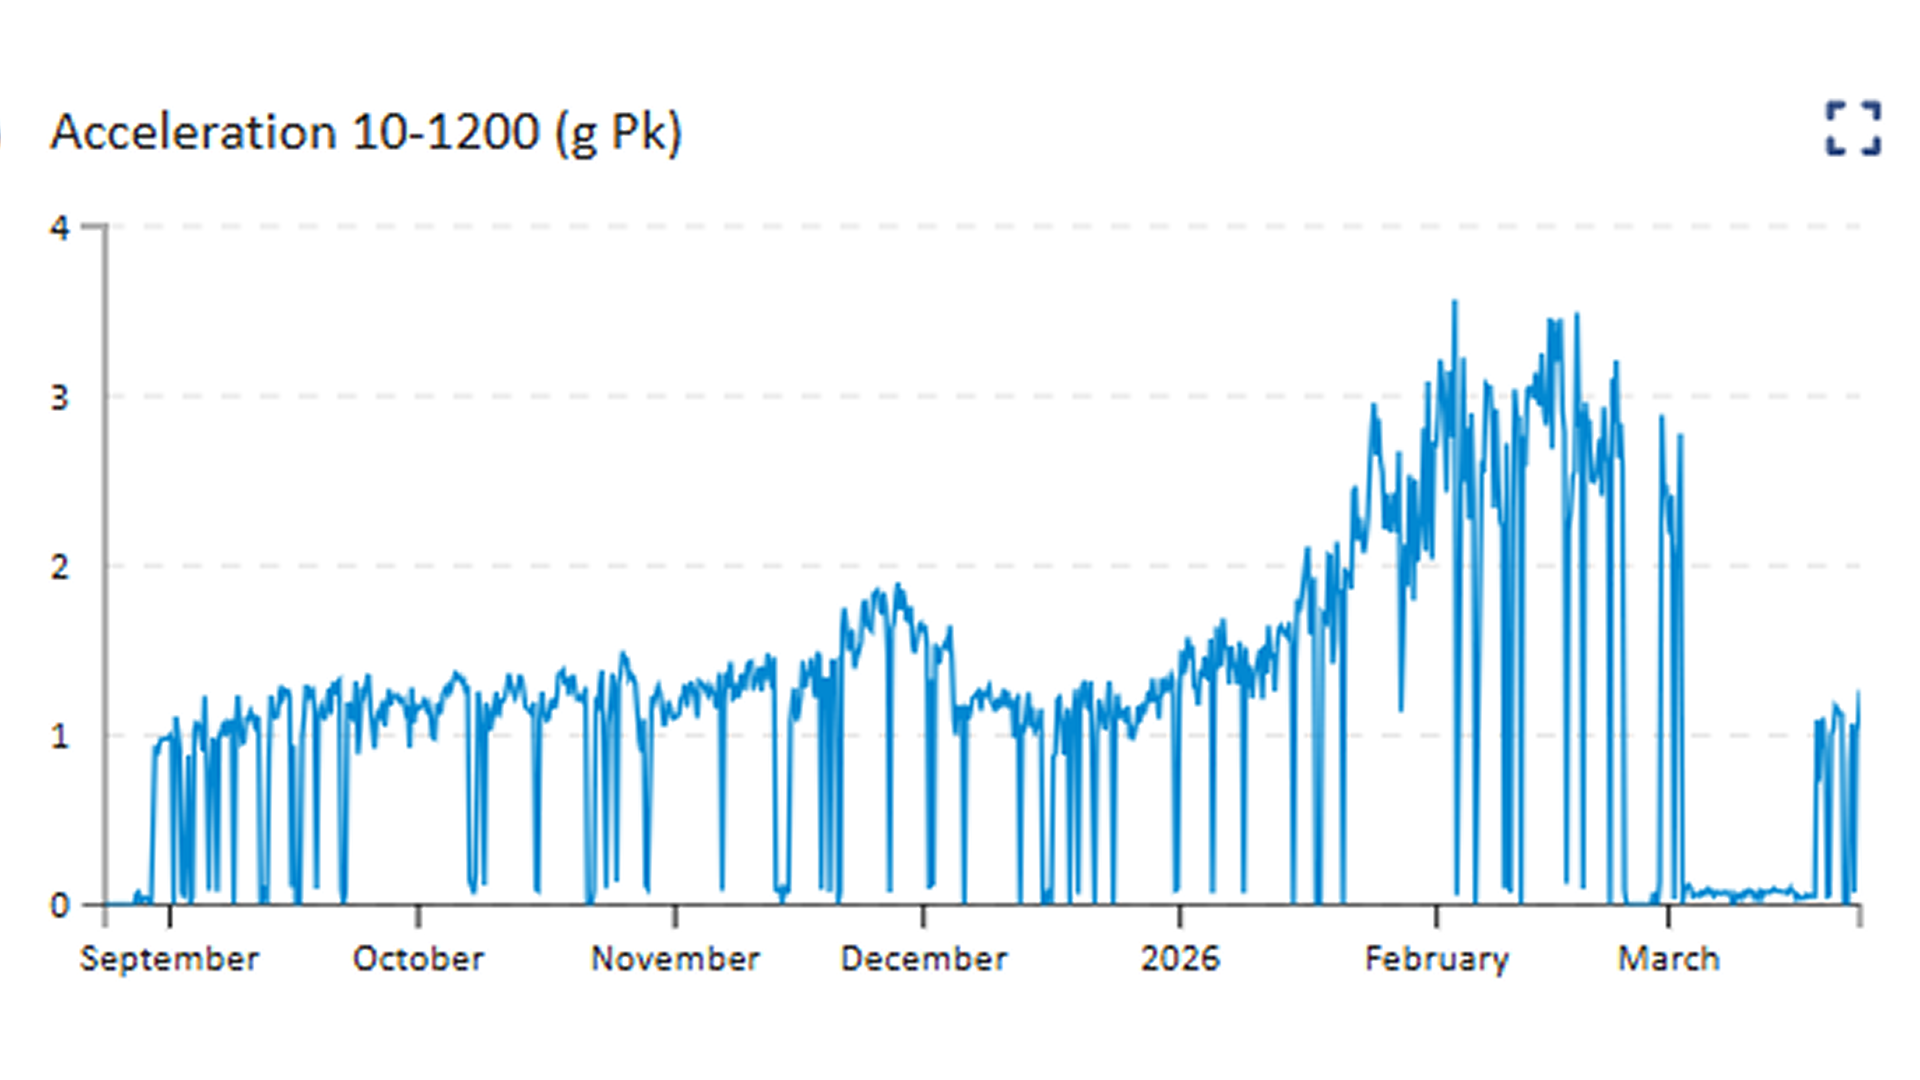
L’analyse du spectre FFT a confirmé la disparition des composantes vibratoires synchrones précédemment associées au phénomène de poligonisation. Le comportement d’impacts répétitifs observé avant l’intervention n’était plus présent dans les données vibratoires.
La comparaison des mesures de vibration enregistrées avant et après la rectification a permis de valider à la fois le diagnostic et l’efficacité de l’action corrective.

Résultats
L’analyse vibratoire a révélé le développement progressif du facettage des rouleaux
Ce cas a démontré que la poligonisation dans les broyeurs à flocons peut être identifiée à un stade précoce grâce à une surveillance vibratoire continue.
Grâce aux capteurs de vibration sans fil Wi-care™ et à I-see™, le logiciel de maintenance prédictive d’I-care basé sur l’IA, les signatures vibratoires caractéristiques associées au facettage des rouleaux ont été détectées avec succès et validées au moyen de l’analyse des tendances vibratoires et du spectre FFT.
L’identification précoce de ce type de défaut est particulièrement précieuse dans les broyeurs à flocons, où la poligonisation peut accélérer l’usure des rouleaux et affecter négativement la qualité des flocons ainsi que l’efficacité du procédé.
Bien que, dans ce cas, les rouleaux aient été rectifiés alors que le défaut avait déjà fortement progressé, ce cas a confirmé que ce mode de défaillance peut être identifié beaucoup plus tôt grâce à une surveillance continue. Cette expérience a également renforcé la capacité à reconnaître les schémas de poligonisation lors de futurs diagnostics.
Ce cas montre comment l’analyse vibratoire continue peut contribuer à optimiser la planification de la maintenance et à améliorer la gestion de la durée de vie des rouleaux dans l’industrie agroalimentaire.
En savoir plus sur nos
Cas techniques

Nos solutions pour tous les équipements,
y compris les vôtres.
Êtes-vous prêt à améliorer votre efficacité ?