Le site ne dort jamais vraiment
L’usine est déjà en fonctionnement lorsque j’arrive.
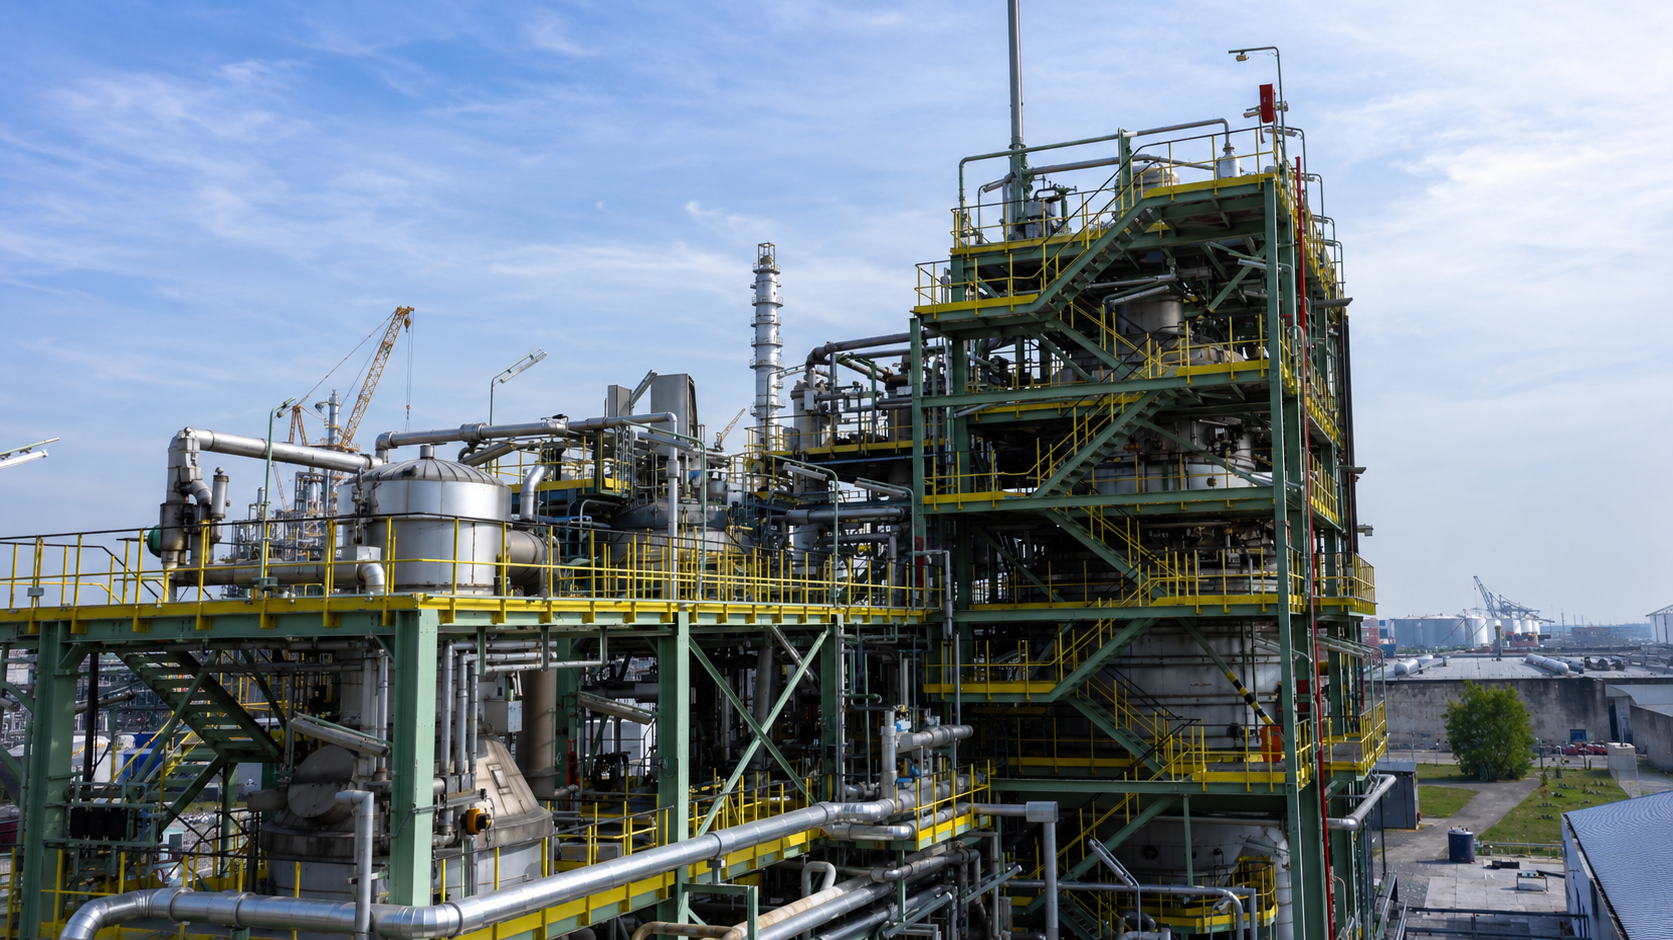
Des pompes font circuler des produits chimiques à travers des kilomètres de tuyauteries. Les compresseurs tournent à grande vitesse. De la vapeur s’élève des équipements qui fonctionnent depuis toute la nuit. Même à distance, on entend le bruit mécanique constant. Dans certaines zones, la chaleur rayonne des équipements de procédé ou des conduites de vapeur.
Le site produit un produit chimique de base dangereux qui alimente plus d’une douzaine d’unités en aval. Si un élément critique du procédé s’arrête, les perturbations peuvent rapidement se propager aux opérations interconnectées. Dans certaines zones, la défaillance d’un seul équipement peut interrompre la production de plusieurs unités connectées. Dans d’autres, la principale préoccupation concerne les conséquences potentielles d’une perte de confinement.
Je ne répare pas les machines. Mon travail consiste à détecter le moment où elles commencent à s’écarter de leur fonctionnement normal, avant que quiconque ne s’en aperçoive.
Rien ne commence sans autorisation
Avant de prendre la moindre mesure, je suis toujours la même procédure.
Le port des EPI est obligatoire. J’emporte avec moi un détecteur de limite inférieure d’explosivité afin de surveiller la présence de gaz inflammables, ainsi qu’un détecteur d’oxygène au cas où le niveau d’oxygène diminuerait. Certaines zones nécessitent l’autorisation d’un opérateur avant d’y accéder. Selon les conditions du procédé, je peux être amené à attendre avant de pouvoir accéder à certaines pompes ou certains compresseurs.
Cela fait partie du travail. Le travail s’effectue en fonction des contraintes de l’usine, et non l’inverse. Une fois toutes les autorisations obtenues, je commence ma tournée de mesures planifiée.
Les premières mesures de la journée
Je suis une tournée prédéfinie couvrant environ 70 à 90 équipements critiques répartis sur le site. L’objectif est d’assurer la cohérence des mesures. À chaque cycle, je mesure les mêmes équipements, dans le même ordre et aux mêmes endroits, afin de garantir la fiabilité des tendances vibratoires.
Accéder à chaque point de mesure n’est pas toujours simple. Certains équipements sont situés en hauteur et nécessitent de passer par plusieurs niveaux de structures métalliques. D’autres nécessitent une coordination avec les équipes d’exploitation ou une autorisation d’accès, selon les conditions du procédé.
La fréquence de surveillance dépend de la criticité des équipements. Sur ce site, la plupart des équipements sont contrôlés tous les mois, tandis que les équipements plus lents ou moins critiques sont vérifiés tous les trimestres.
Chaque pompe ou équipement rotatif est mesuré au niveau des paliers côté entraînement (DE – Drive End) et côté opposé à l’entraînement (NDE – Non-Drive End), selon trois axes : horizontal, vertical et axial. Cela permet d’obtenir une vue structurée du comportement vibratoire de la machine.
J’utilise un collecteur portable de données vibratoires équipé d’un capteur mono-axe, que j’applique successivement sur chaque point de mesure. Au cours d’une journée type, je collecte plusieurs centaines de mesures individuelles.
En complément des vibrations, j’enregistre également la température. Par exemple, sur certains équipements, un palier qui fonctionne normalement autour de 50 °C peut progressivement atteindre 90 °C ou davantage à mesure que les frottements augmentent. Lorsqu’une hausse de température s’accompagne de changements au niveau des vibrations, cela constitue un indicateur supplémentaire d’une dégradation mécanique en cours, qui se trouve alors à un stade plus avancé.
Des tendances commencent à apparaître
En milieu de matinée, je ne me contente plus de collecter des données. Je commence à les analyser.
Dans cet environnement, je ne me fie pas uniquement à des seuils absolus. Si le même schéma apparaît sur plusieurs mesures du moteur ou de la pompe, par exemple, et qu’il continue d’évoluer au fil du temps, c’est à ce moment-là qu’il devient nécessaire d’agir.
La fréquence de rotation, ou « 1x » comme nous l’appelons, constitue la référence. Si j’observe une augmentation de l’amplitude à 1x combinée à des harmoniques, cela peut indiquer un désalignement ou un jeu mécanique. Si de l’énergie commence à apparaître à des fréquences plus élevées, cela peut signaler une dégradation précoce d’un roulement.
La plupart des changements sont subtils. Une légère augmentation de l’amplitude, une petite évolution du contenu fréquentiel. C’est précisément ce qui compte. Car une fois que ces tendances deviennent évidentes, il est généralement trop tard pour planifier l’intervention.
L’usine impose son rythme
Toutes les mesures ne sont pas simples à réaliser. Certains équipements se trouvent dans des zones à accès restreint où je dois me coordonner avec les opérateurs. D’autres nécessitent des contrôles de gaz avant d’y accéder. Si les conditions du procédé ne sont pas stables, je passe à autre chose et je reviens plus tard.
Certaines mesures ne prennent que quelques minutes, mais l’accès aux équipements peut prendre beaucoup plus de temps selon les conditions de l’usine.
Et puis il y a la production. Si une unité est en cours de réglage ou si les opérateurs ont besoin d’un accès prioritaire, je leur laisse la place. La production passe en premier. La surveillance doit s’y adapter.
Un équipement se démarque
En début d’après-midi, je commence à examiner plus attentivement les tendances et les spectres. Une pompe que je surveille depuis plusieurs mois attire mon attention. Il s’agit d’une pompe centrifuge horizontale qui transfère un fluide dangereux entre deux unités de procédé. Si elle tombe en panne, plusieurs procédés en aval sont affectés et cela entraîne également un risque environnemental.
La tendance évolue lentement. Au cours des trois derniers cycles de mesure, j’ai observé une augmentation progressive de l’amplitude vibratoire à la fréquence de rotation 1x, accompagnée de l’apparition d’harmoniques. Cette signature est compatible avec un jeu mécanique au niveau de l’ensemble de la pompe, même si ce type de signature peut avoir plusieurs causes et nécessite généralement une confirmation lors d’une inspection. Le niveau n’est pas encore critique, mais la tendance évolue dans cette direction.
À ce stade, la question n’est plus de savoir s’il existe un problème, mais à quelle vitesse il évolue et quand intervenir. Cette décision dépend de facteurs tels que la dépendance de la production à cet équipement, le risque pour la sécurité et la possibilité de planifier l’intervention sans perturber les opérations. Intervenir trop tôt peut perturber inutilement la production, tandis qu’intervenir trop tard augmente le risque de panne et de perte de production.
Quand on ne peut pas arrêter la machine
C’est ici que la réalité opérationnelle entre en jeu. Ce type de situation ne conduit pas toujours à une intervention immédiate. Dans un cas similaire que j’ai suivi par le passé, arrêter immédiatement la pompe aurait nécessité un arrêt non planifié. Cela aurait affecté plusieurs unités interconnectées et perturbé la production sur une partie du site.
Dans ce cas, il a été décidé de poursuivre l’exploitation tout en renforçant la surveillance. Au cours des six à neuf mois suivants, l’état de l’équipement a continué à être surveillé. Les niveaux vibratoires ont continué d’augmenter. Ce qui avait commencé comme un léger écart est devenu une tendance claire et répétable sur l’ensemble des points de mesure.
À un certain stade, les niveaux d’amplitude ont augmenté de plus de 30 à 40 % par rapport au niveau de référence, avec une tendance devenue cohérente et reproductible sur les différents points de mesure, indiquant que l’état mécanique n’était plus stable. Le risque n’était alors plus simplement une dégradation des performances, mais une défaillance potentielle. Grâce à l’historique disponible, la décision n’a pas dû être prise dans l’urgence. La pompe a été mise hors service pendant une fenêtre d’arrêt planifiée, avant qu’une perte de confinement ne se produise.
L’inspection a confirmé une dégradation au sein de l’ensemble mécanique. Les composants ont été réparés avant de tomber en panne en fonctionnement. Sans cet historique, le même problème aurait pu entraîner un arrêt non planifié ou, dans le pire des cas, une perte de confinement impliquant une substance dangereuse.
Ce type de situation n’est pas inhabituel dans cet environnement. La pompe que j’examine aujourd’hui pourrait suivre une évolution similaire. Ce qui compte, c’est de suivre la vitesse à laquelle ce changement se produit et de déterminer le bon moment pour intervenir.
Des données à l’action
À la fin de la journée, je rassemble mes conclusions. À l’aide des outils de reporting d’I-care, je documente ce que j’ai mesuré, ce qui a changé et les éléments qui nécessitent une attention particulière.
Lorsqu’un problème atteint un seuil défini, il fait l’objet d’une escalade accompagnée d’une recommandation d’action et d’un délai d’intervention, soit directement dans les outils de reporting d’I-care, soit dans le système de maintenance du site, selon la configuration des flux de travail.
À partir de là, l’équipe de maintenance prend le relais pour planifier et réaliser l’intervention.
Lors du prochain cycle de mesure, je vérifierai à nouveau la situation. J’examinerai si la tendance s’est stabilisée, si le problème a été traité ou s’il continue de progresser. Dans certains cas, les données vibratoires fournissent la confirmation la plus claire qu’une modification a bien eu lieu, notamment lorsque les interventions de maintenance ne sont pas entièrement consignées dans les historiques.
Il ne s’est rien passé, et c’est justement le but
Lorsque je quitte le site, aucun équipement n’est tombé en panne. Aucune alarme. Aucun appel d’urgence.
Mais sur plus de 70 équipements, leur état est désormais plus clair qu’il ne l’était ce matin. De petites évolutions ont été identifiées. Un problème en développement a fait l’objet d’un suivi plus approfondi. Des décisions ont été prises avec davantage d’informations que la veille. La plupart du temps, personne ne voit ce travail. Et c’est justement le but.
Vous souhaitez détecter les risques mécaniques avant qu’ils n’affectent la sécurité ou la production ?
Découvrez comment I-care accompagne les industriels du secteur chimique grâce à des programmes de maintenance prédictive adaptés aux contraintes des opérations industrielles en continu. Ces programmes aident les équipes à détecter les défaillances à un stade précoce, à prolonger la durée de vie des équipements grâce à des actions mineures telles que la lubrification, à planifier les interventions en fonction des contraintes de production et à réduire le risque d’arrêts non planifiés ou d’incidents de sécurité.