

Anlagenübersicht
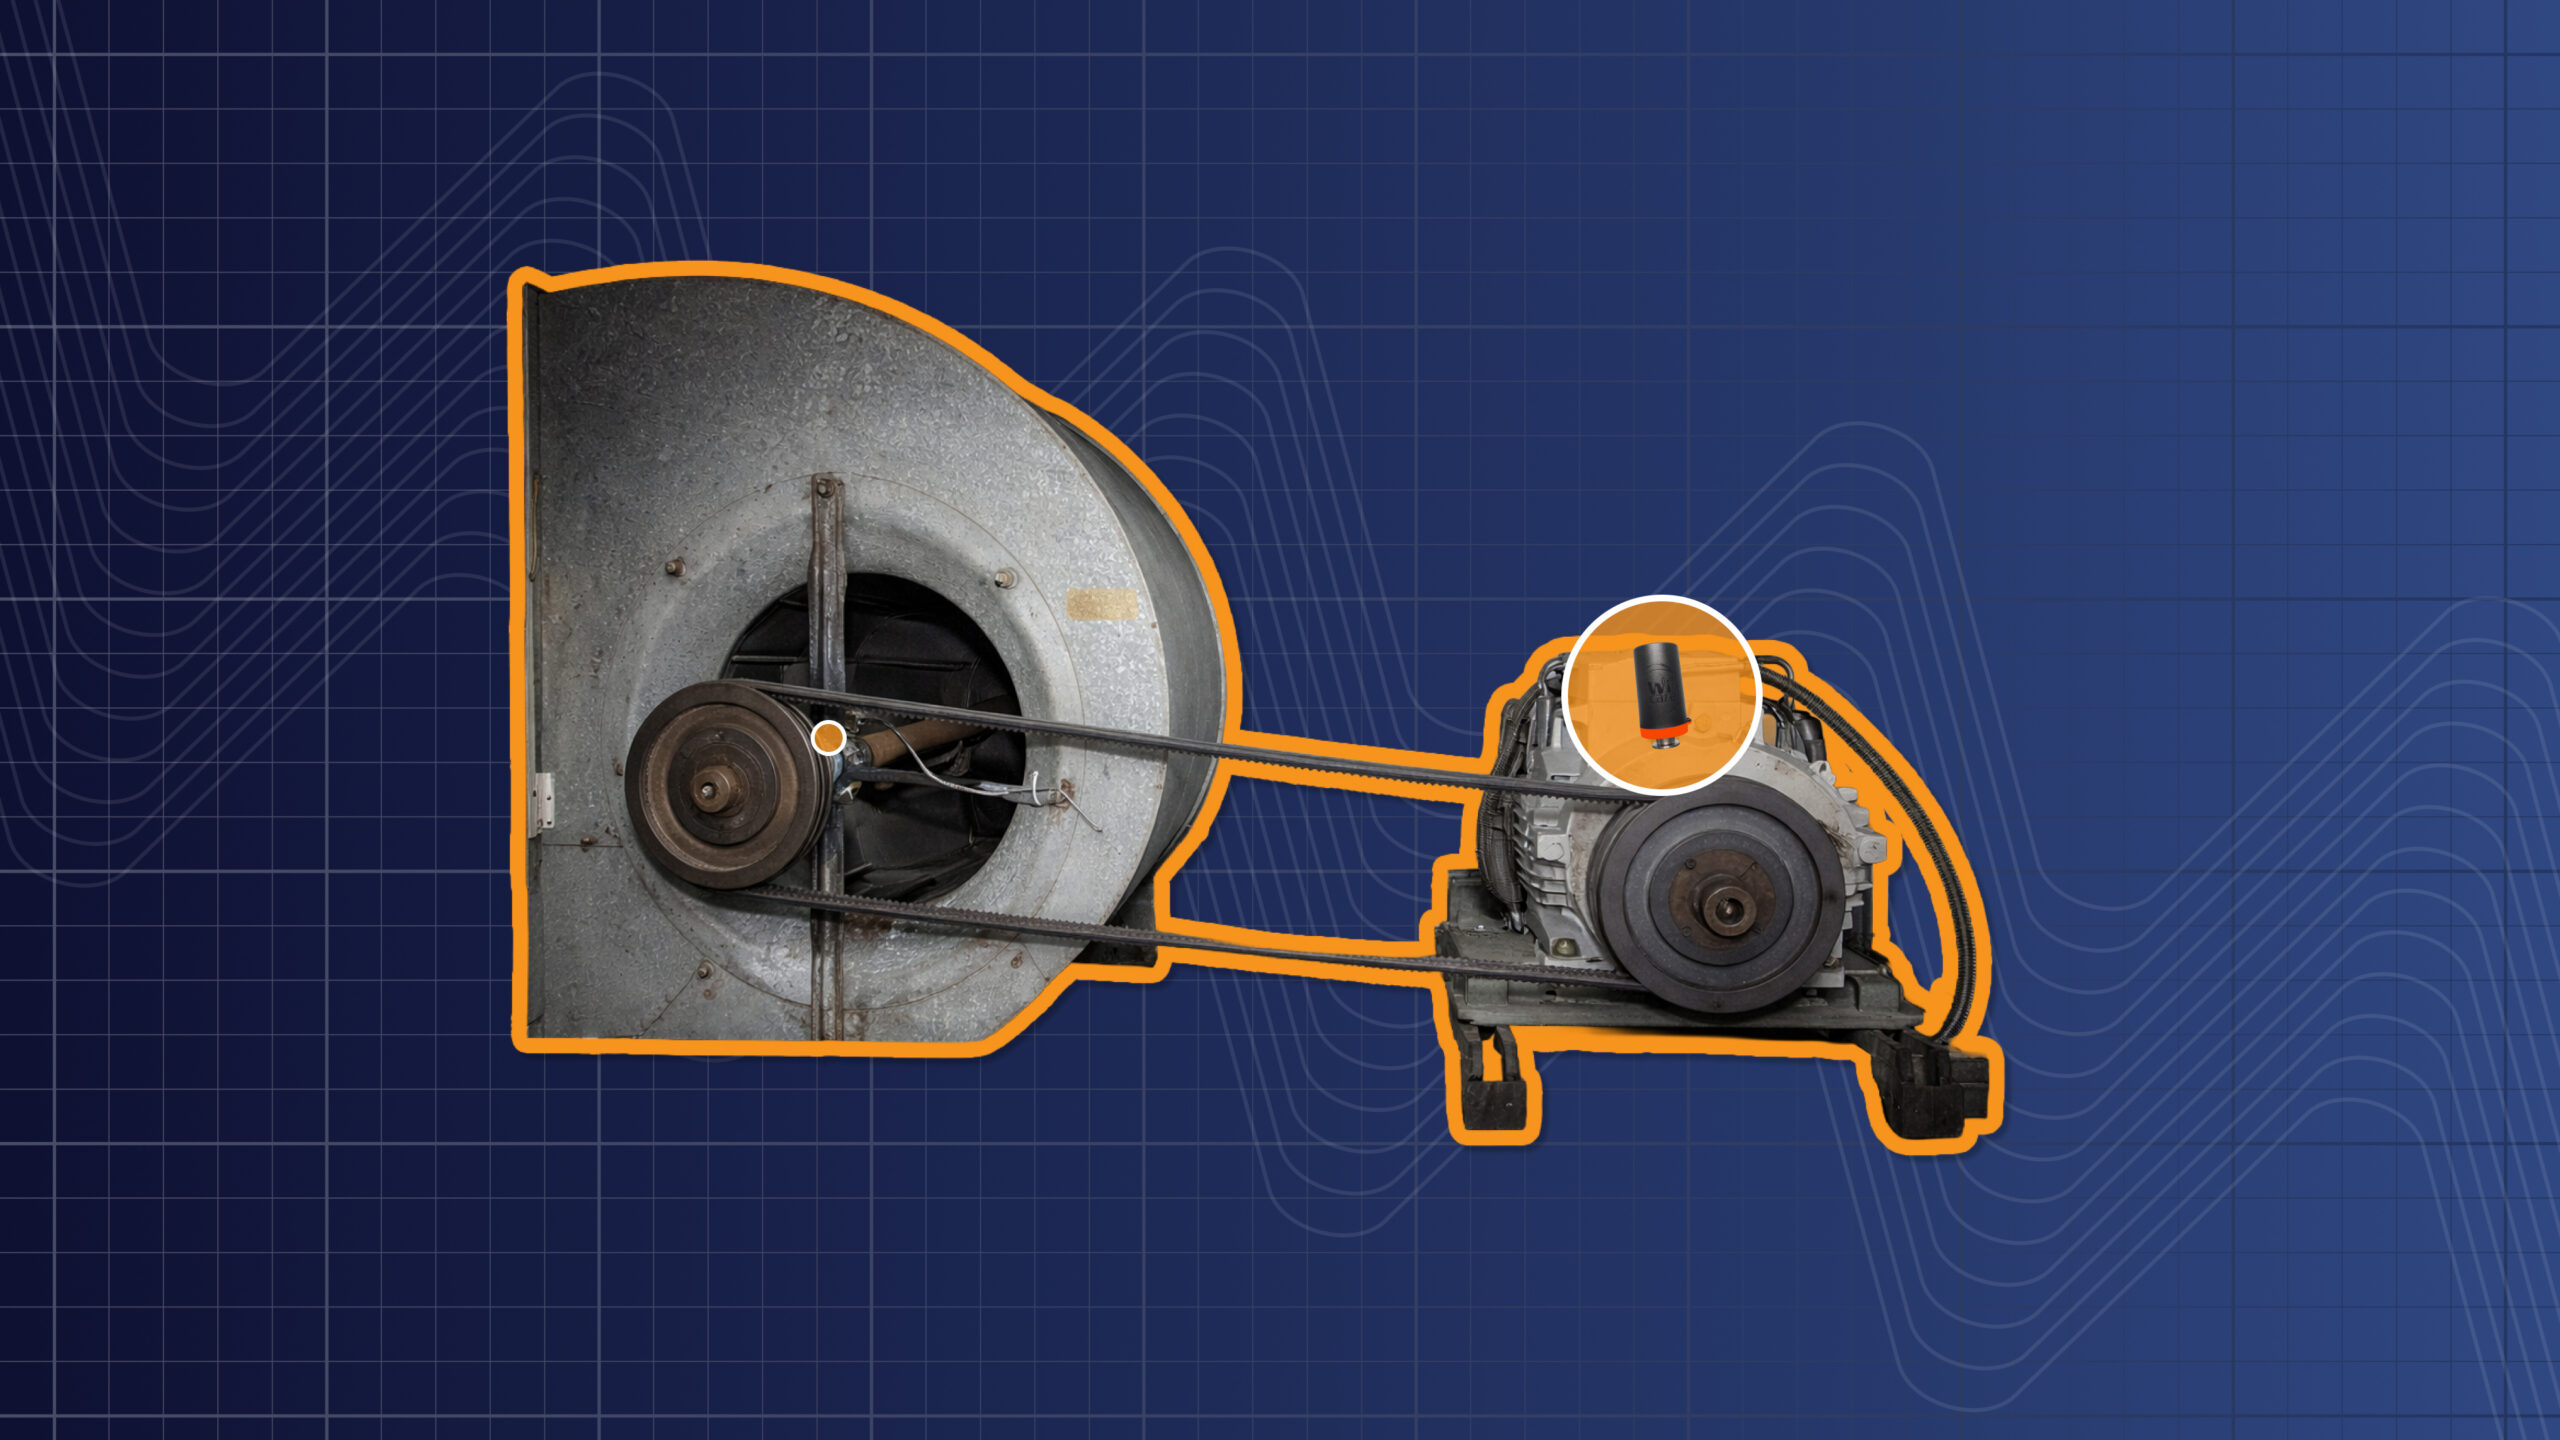
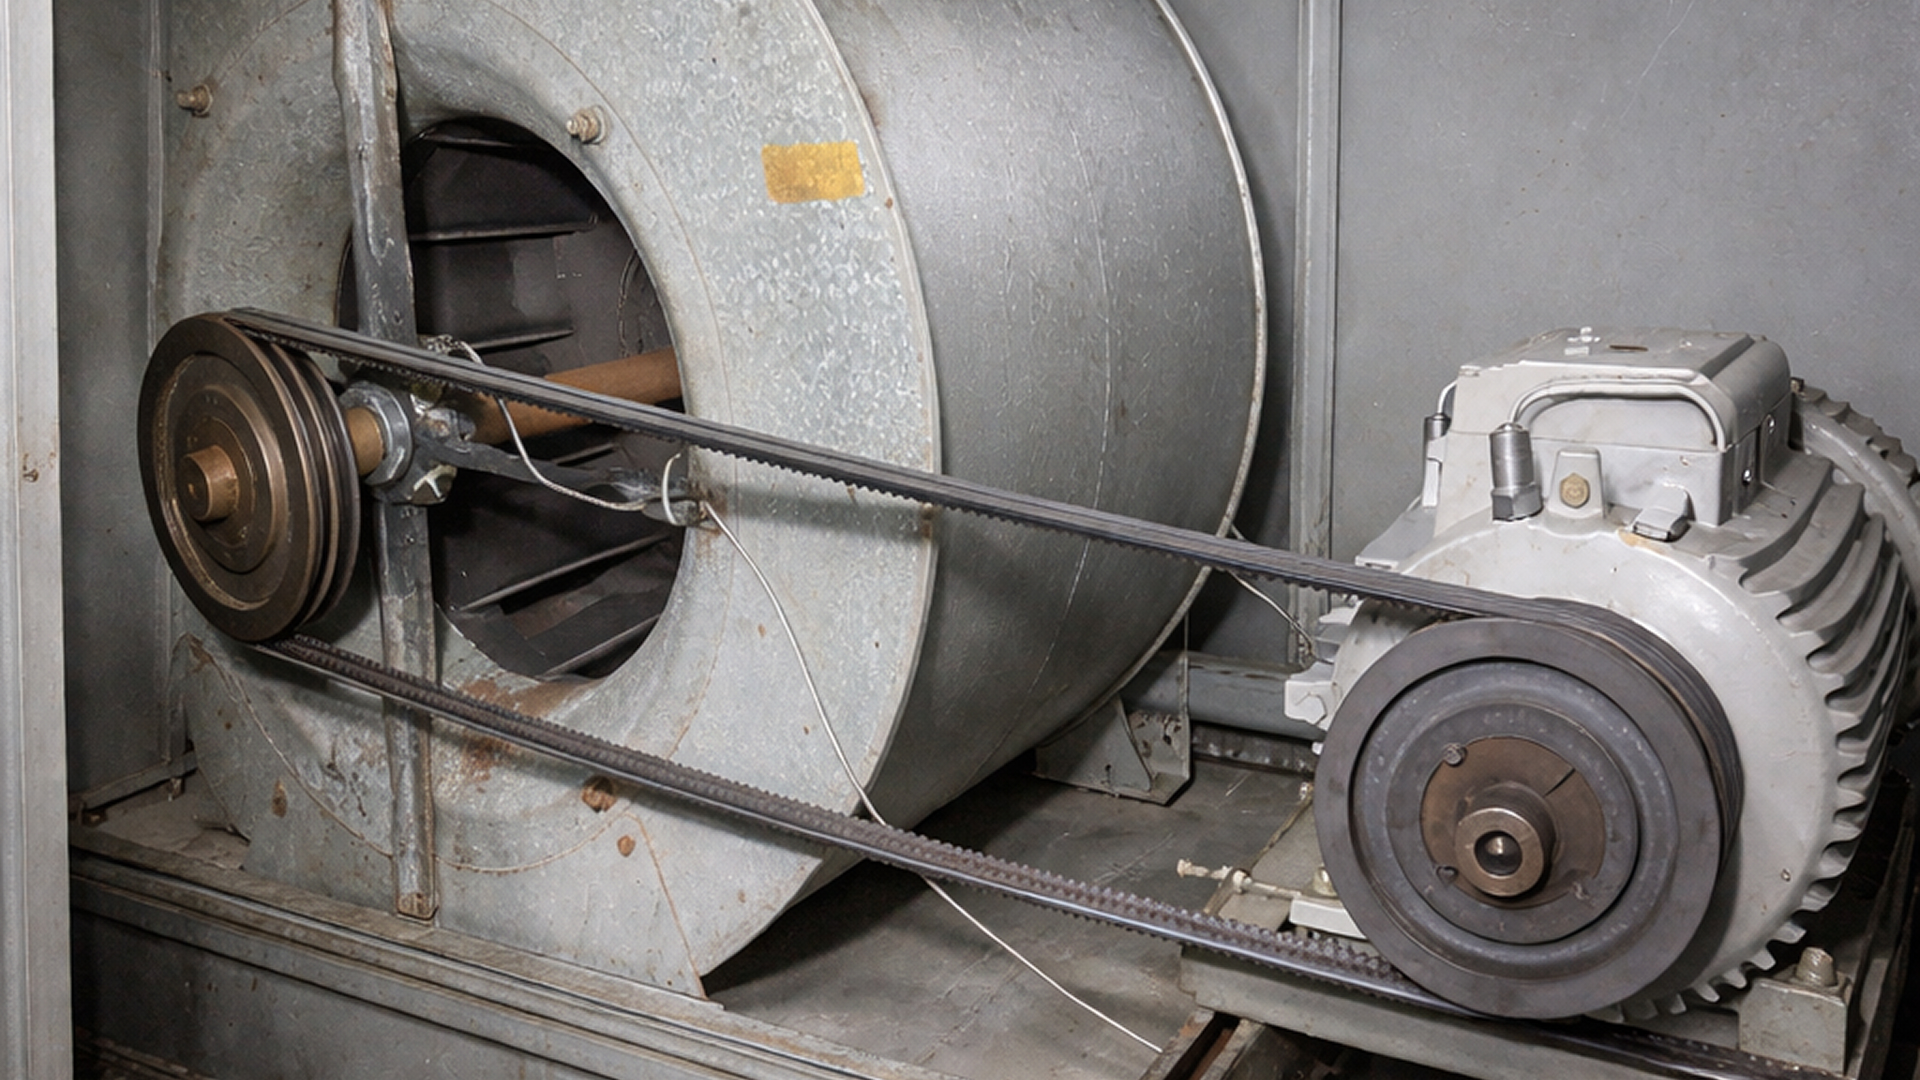
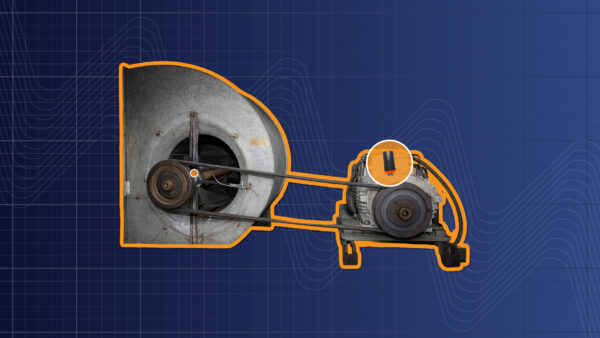
Bei der überwachten Anlage handelt es sich um einen riemengetriebenen Radialventilator, der Teil eines kritischen Heizungs-, Lüftungs- und Klimatisierungssystems (HLK) in einem pharmazeutischen Produktionswerk ist.
Dieser Ventilator gewährleistet eine kontrollierte Luftzirkulation im Produktionsbereich und stellt damit die Einhaltung der Reinraumbedingungen sowie der strengen Umwelt- und Qualitätsstandards der Pharmaindustrie sicher. Jeder ungeplante Stillstand würde diese Bedingungen beeinträchtigen und könnte zu Produktionsunterbrechungen führen.
Das System besteht aus einem vierpoligen Elektromotor mit einer Leistung von 11 kW und einer Drehzahl von 1.500 U/min, der den Ventilator über einen Riementrieb antreibt. Dadurch läuft der Ventilator mit einer Drehzahl von etwa 1.630 U/min.
Aufgrund seiner entscheidenden Rolle bei der Aufrechterhaltung kontrollierter Produktionsbedingungen muss der Ventilator während des Produktionsbetriebs kontinuierlich laufen. Eine frühzeitige Fehlererkennung ist daher unerlässlich, um ungeplante Stillstände zu vermeiden und Wartungsarbeiten ohne Beeinträchtigung der Produktion planen zu können.
Einrichtung der Überwachungsgeräte und Software
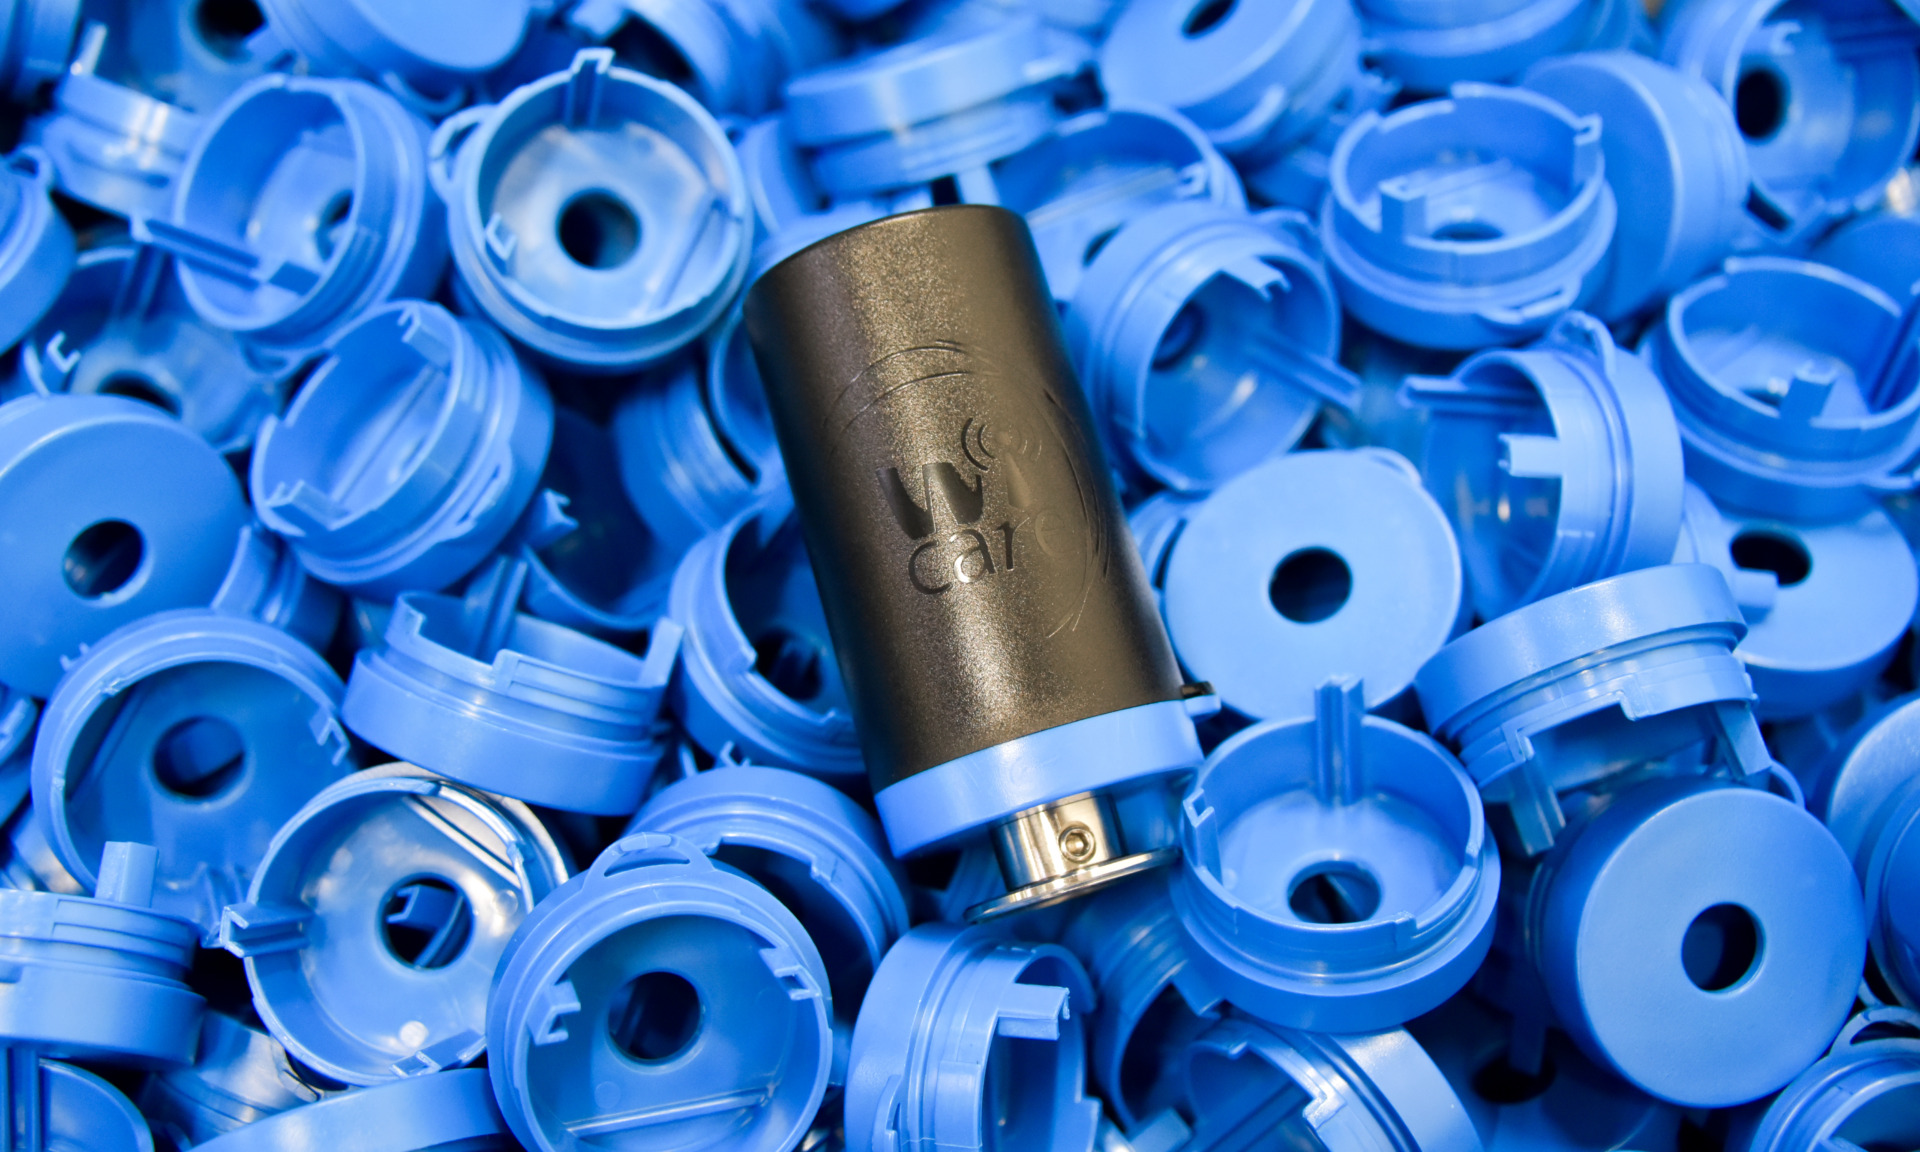
Die Zuverlässigkeitsingenieure von I-care installierten drahtlose Wi-care™-Schwingungssensoren sowohl am Motor als auch am Ventilator, um den mechanischen Zustand des Systems kontinuierlich zu überwachen.
Die Installation umfasste zwei Sensoren am Motor und zwei am Ventilator. Diese wurden so positioniert, dass das Schwingungsverhalten entlang des Antriebsstrangs sowie an den Lagerstellen erfasst werden konnte.
Die Sensoren übermittelten die Daten an I-see™, die Predictive-Maintenance-Software (PdM) von I-care. I-see™ verarbeitet und kategorisiert die eingehenden Daten automatisch, um Abweichungen von den normalen Betriebsbedingungen zu erkennen und mögliche frühe Anzeichen einer Verschlechterung des Anlagenzustands aufzuzeigen.
Diese Indikatoren werden anschließend von den I-care-Spezialisten analysiert. Sie überprüfen die Ergebnisse, erstellen eine Diagnose und geben konkrete Handlungsempfehlungen.
Die gewonnenen Erkenntnisse werden in Diagnoseberichten zusammengefasst, um fundierte Instandhaltungsentscheidungen zu unterstützen.
Detaillierte Analyse
Schritt 1 | Fehlererkennung
An mehreren Messpunkten wurde ein allmählicher Anstieg der Gesamtschwingungswerte festgestellt, wie im I-see™ Dashboard dargestellt.
![Vibration velocity trend showing rising RMS levels exceeding alarm thresholds on rotating equipment]](https://www.icareweb.com/wp-content/uploads/2026/04/vibration-velocity-rms-trend-alarm-threshold-exceedance-01-v1.png)
Die höchsten Schwingungsamplituden wurden auf der antriebsabgewandten Seite des Ventilators gemessen. Sie erreichten Werte von bis zu 32 mm/s RMS, was auf ein ungewöhnliches Maschinenverhalten hinwies.
Diese Entwicklung veranlasste einen Schwingungsanalysespezialisten von I-care, eine detaillierte Untersuchung durchzuführen, um die Ursache der Anomalie zu ermitteln.
Schritt 2 | Erste Analyse und Hypothese
Das am Ventilator gemessene Schwingungsspektrum zeigte einen dominanten Peak bei der Drehfrequenz des Ventilators (1×). Obwohl diese Komponente mit verschiedenen Fehlerarten in Verbindung gebracht werden kann, deutete ihre ausgeprägte Dominanz zunächst auf eine Unwucht hin.
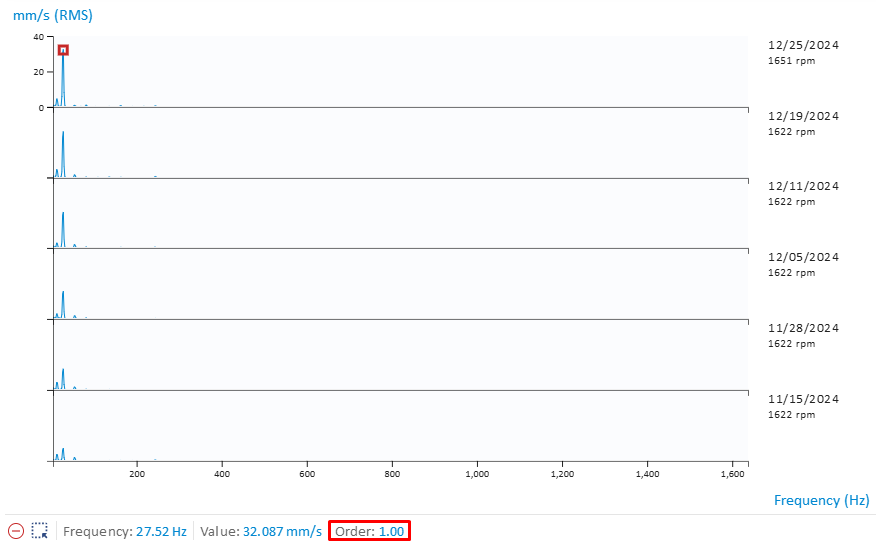
Diese Komponente war besonders deutlich an den Messpunkten auf der antriebsabgewandten Seite des Ventilators ausgeprägt. Dies entsprach den Stellen, an denen auch die höchsten Gesamtschwingungswerte gemessen wurden.
Zu diesem Zeitpunkt entsprach die Schwingungssignatur dem typischen Bild einer Unwucht, weshalb diese als erste Hypothese zur Erklärung des beobachteten Verhaltens herangezogen wurde.
Schritt 3 | Präzisierung der Diagnose
Eine weiterführende Analyse der Schwingungssignale zeigte deutliche Stoßimpulse in den Zeitsignalen, insbesondere an den Messpunkten, an denen die 1×-Komponente weniger dominant war.
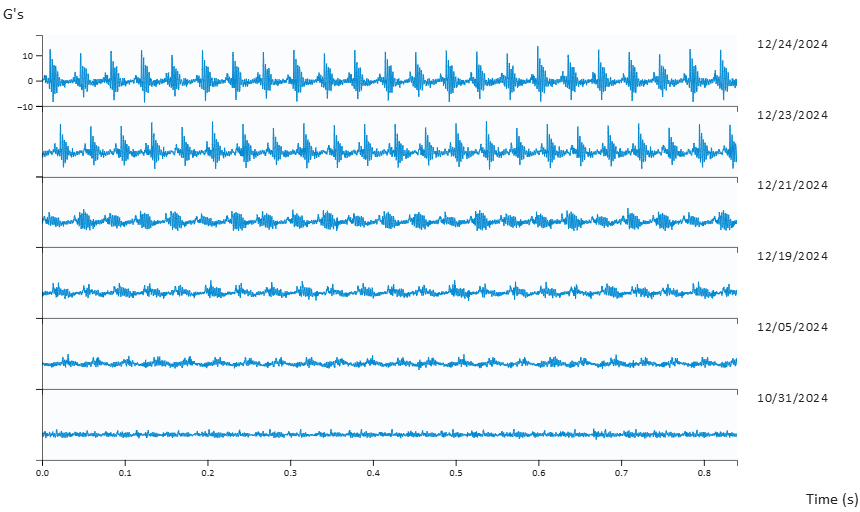
Diese Stoßimpulse ließen sich nicht allein durch eine Unwucht erklären und deuteten auf ein zusätzliches mechanisches Problem hin.
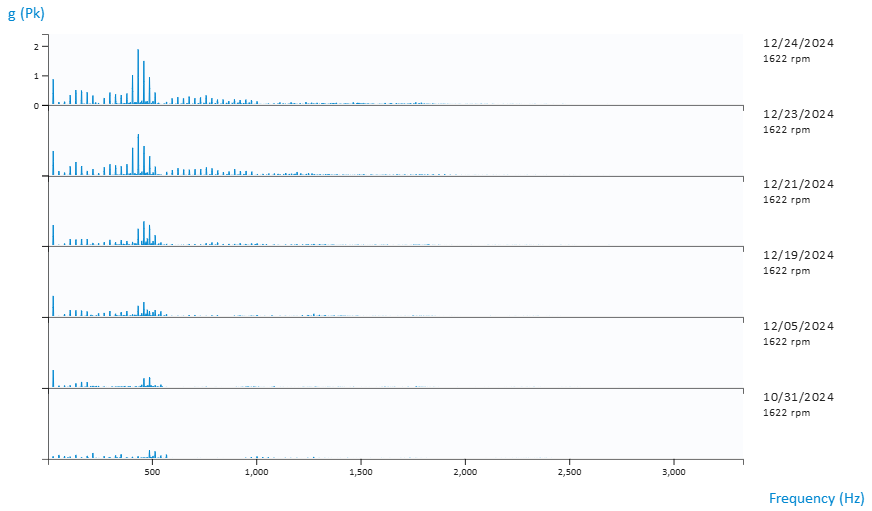
Parallel dazu zeigte das Schwingungsspektrum eine zunehmende Anzahl und Intensität harmonischer Komponenten im Bereich der Drehfrequenz. Dieses Muster war typisch für einen fortschreitenden Schädigungsmechanismus infolge mechanischer Lockerung.
Die Kombination aus Stoßimpulsen und zunehmenden harmonischen Schwingungsanteilen veranlasste den Analysten, die Diagnose zu präzisieren. Dabei rückte eine mechanische Lockerung in den Vordergrund, die möglicherweise mit den durch die ursprüngliche Unwucht verursachten Kräften zusammenhing.
Schritt 4 | Empfehlungen und Risikomanagement
Angesichts des raschen Anstiegs der Gesamtschwingungswerte sowie der Veränderungen im Frequenzspektrum und in den Zeitsignalen empfahl I-care, den Ventilator so schnell wie möglich und mit hoher Priorität zu überprüfen.
Zu diesem Zeitpunkt erforderte die Schwere des Schwingungsverhaltens noch keine sofortige Abschaltung. Die Entwicklung zeigte jedoch deutlich, dass die Maschine nicht länger ohne engmaschige Überwachung betrieben werden konnte.
Da während der Weihnachtszeit bereits ein geplanter Produktionsstillstand vorgesehen war, wurde beschlossen, den Ventilator bis zu diesem Wartungsfenster unter täglicher Überwachung weiterzubetreiben. Dadurch konnte die Instandhaltungsmaßnahme ohne zusätzliche Produktionsausfallzeiten durchgeführt werden.
Schritt 5 | Überwachung und Fehlerentwicklung
Entsprechend der Empfehlung wurde der Ventilator weiterhin täglich engmaschig überwacht, um die Entwicklung des Defekts zu verfolgen und das Risiko eines fortgesetzten Betriebs zu bewerten.
In den darauffolgenden Wochen verschlechterte sich das Schwingungsverhalten rapide. Der Anstieg der Gesamtschwingungswerte sowie die Veränderungen im Frequenzspektrum und in den Zeitsignalen bestätigten, dass sich der Defekt schnell weiterentwickelte.
Die erste Fehlererkennung und der erste Diagnosebericht erfolgten am 29. November. Bis zum 21. Dezember hatte sich die Situation zu einem dringenden Handlungsbedarf zugespitzt. Auf Grundlage der beobachteten Verschlechterungsrate wurde der Zeitraum zwischen dem ersten dringenden Warnhinweis und einem möglichen Ausfall auf etwa 15 Tage geschätzt.
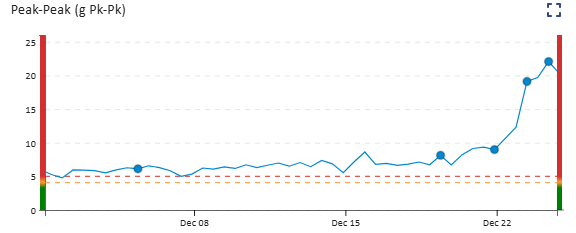
Diese engmaschige Überwachung war entscheidend dafür, dass der Standort den Ventilator bis zum geplanten Weihnachtsstillstand weiterbetreiben und gleichzeitig die Entwicklung des Defekts genau verfolgen konnte.
Schritt 6 | Inspektion und Korrekturmaßnahme
Die Inspektion bestätigte ein Spiel zwischen dem Lagerinnenring und der Welle. Damit wurde die auf der Schwingungsanalyse basierende Diagnose bestätigt.
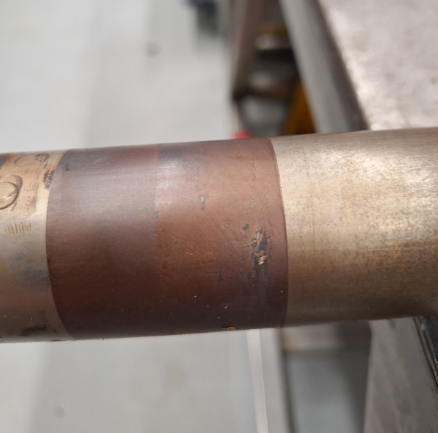
Um den Defekt zu beheben, tauschte das Instandhaltungsteam sowohl die Welle als auch die zugehörigen Lager aus.
Die Arbeiten wurden während des geplanten Produktionsstillstands durchgeführt, sodass das Problem ohne Beeinträchtigung der Produktion behoben werden konnte.
Schritt 7 | Überprüfung nach der Instandsetzung
Nach der Instandsetzung kehrten die Schwingungsmesswerte auf ihre ursprünglichen Referenzwerte zurück. Dies bestätigte, dass die zuvor festgestellte Anomalie beseitigt worden war.
Der Vergleich der Messdaten vor und nach der Instandsetzung zeigte eine deutliche Verringerung der Gesamtschwingungswerte sowie das vollständige Verschwinden der Stoßimpulse. Damit wurde die Wirksamkeit der Korrekturmaßnahme bestätigt.
Die kontinuierliche Überwachung in den Monaten nach der Reparatur bestätigte stabile Betriebsbedingungen, ohne dass erneut auffällige Schwingungsmuster auftraten.
Ergebnisse
Kritischer Ausfall des HLK-Systems verhindert – potenzielle Produktionsverluste von mehreren Hunderttausend Dollar pro Tag vermieden
Neben den mechanischen Schäden hätte ein unerwarteter Ausfall zu einem ungeplanten Stillstand des HLK-Systems geführt. Dadurch wären die kontrollierten Luftbedingungen im pharmazeutischen Produktionsbereich beeinträchtigt worden, was wahrscheinlich zur Verwerfung einer Produktionscharge geführt hätte.
Angesichts möglicher finanzieller Auswirkungen in Höhe von mehreren Hunderttausend Dollar stellte ein unerwarteter Ausfall ein erhebliches Risiko dar.
Dank der kontinuierlichen Überwachung durch Wi-care™ und I-see™ konnten die Experten von I-care die Entwicklung des Defekts täglich verfolgen und dessen Schweregrad präzise beurteilen. Dadurch konnte der Ventilator sicher bis zum geplanten Weihnachtsstillstand weiterbetrieben werden. Die Reparatur erfolgte anschließend unter kontrollierten Bedingungen.
Dieser Fall verdeutlicht den Mehrwert der kontinuierlichen Zustandsüberwachung bei sich schnell entwickelnden Fehlern. Während regelmäßige Inspektionen je nach Häufigkeit das kurze Zeitfenster vor einem möglichen Ausfall hätten verpassen können, ermöglichte die Kombination aus kontinuierlicher Datenerfassung und Expertenanalyse eine frühzeitige Fehlererkennung, eine engmaschige Überwachung und die Behebung des Problems ohne Produktionsunterbrechung.
Weitere technische Fallstudien
Entdecken Sie unsere
Unsere Lösungen decken alle Anlagen ab auch Ihre.
Sind Sie bereit, Ihre betriebliche Effizienz zu steigern?
