

Présentation de l’équipement
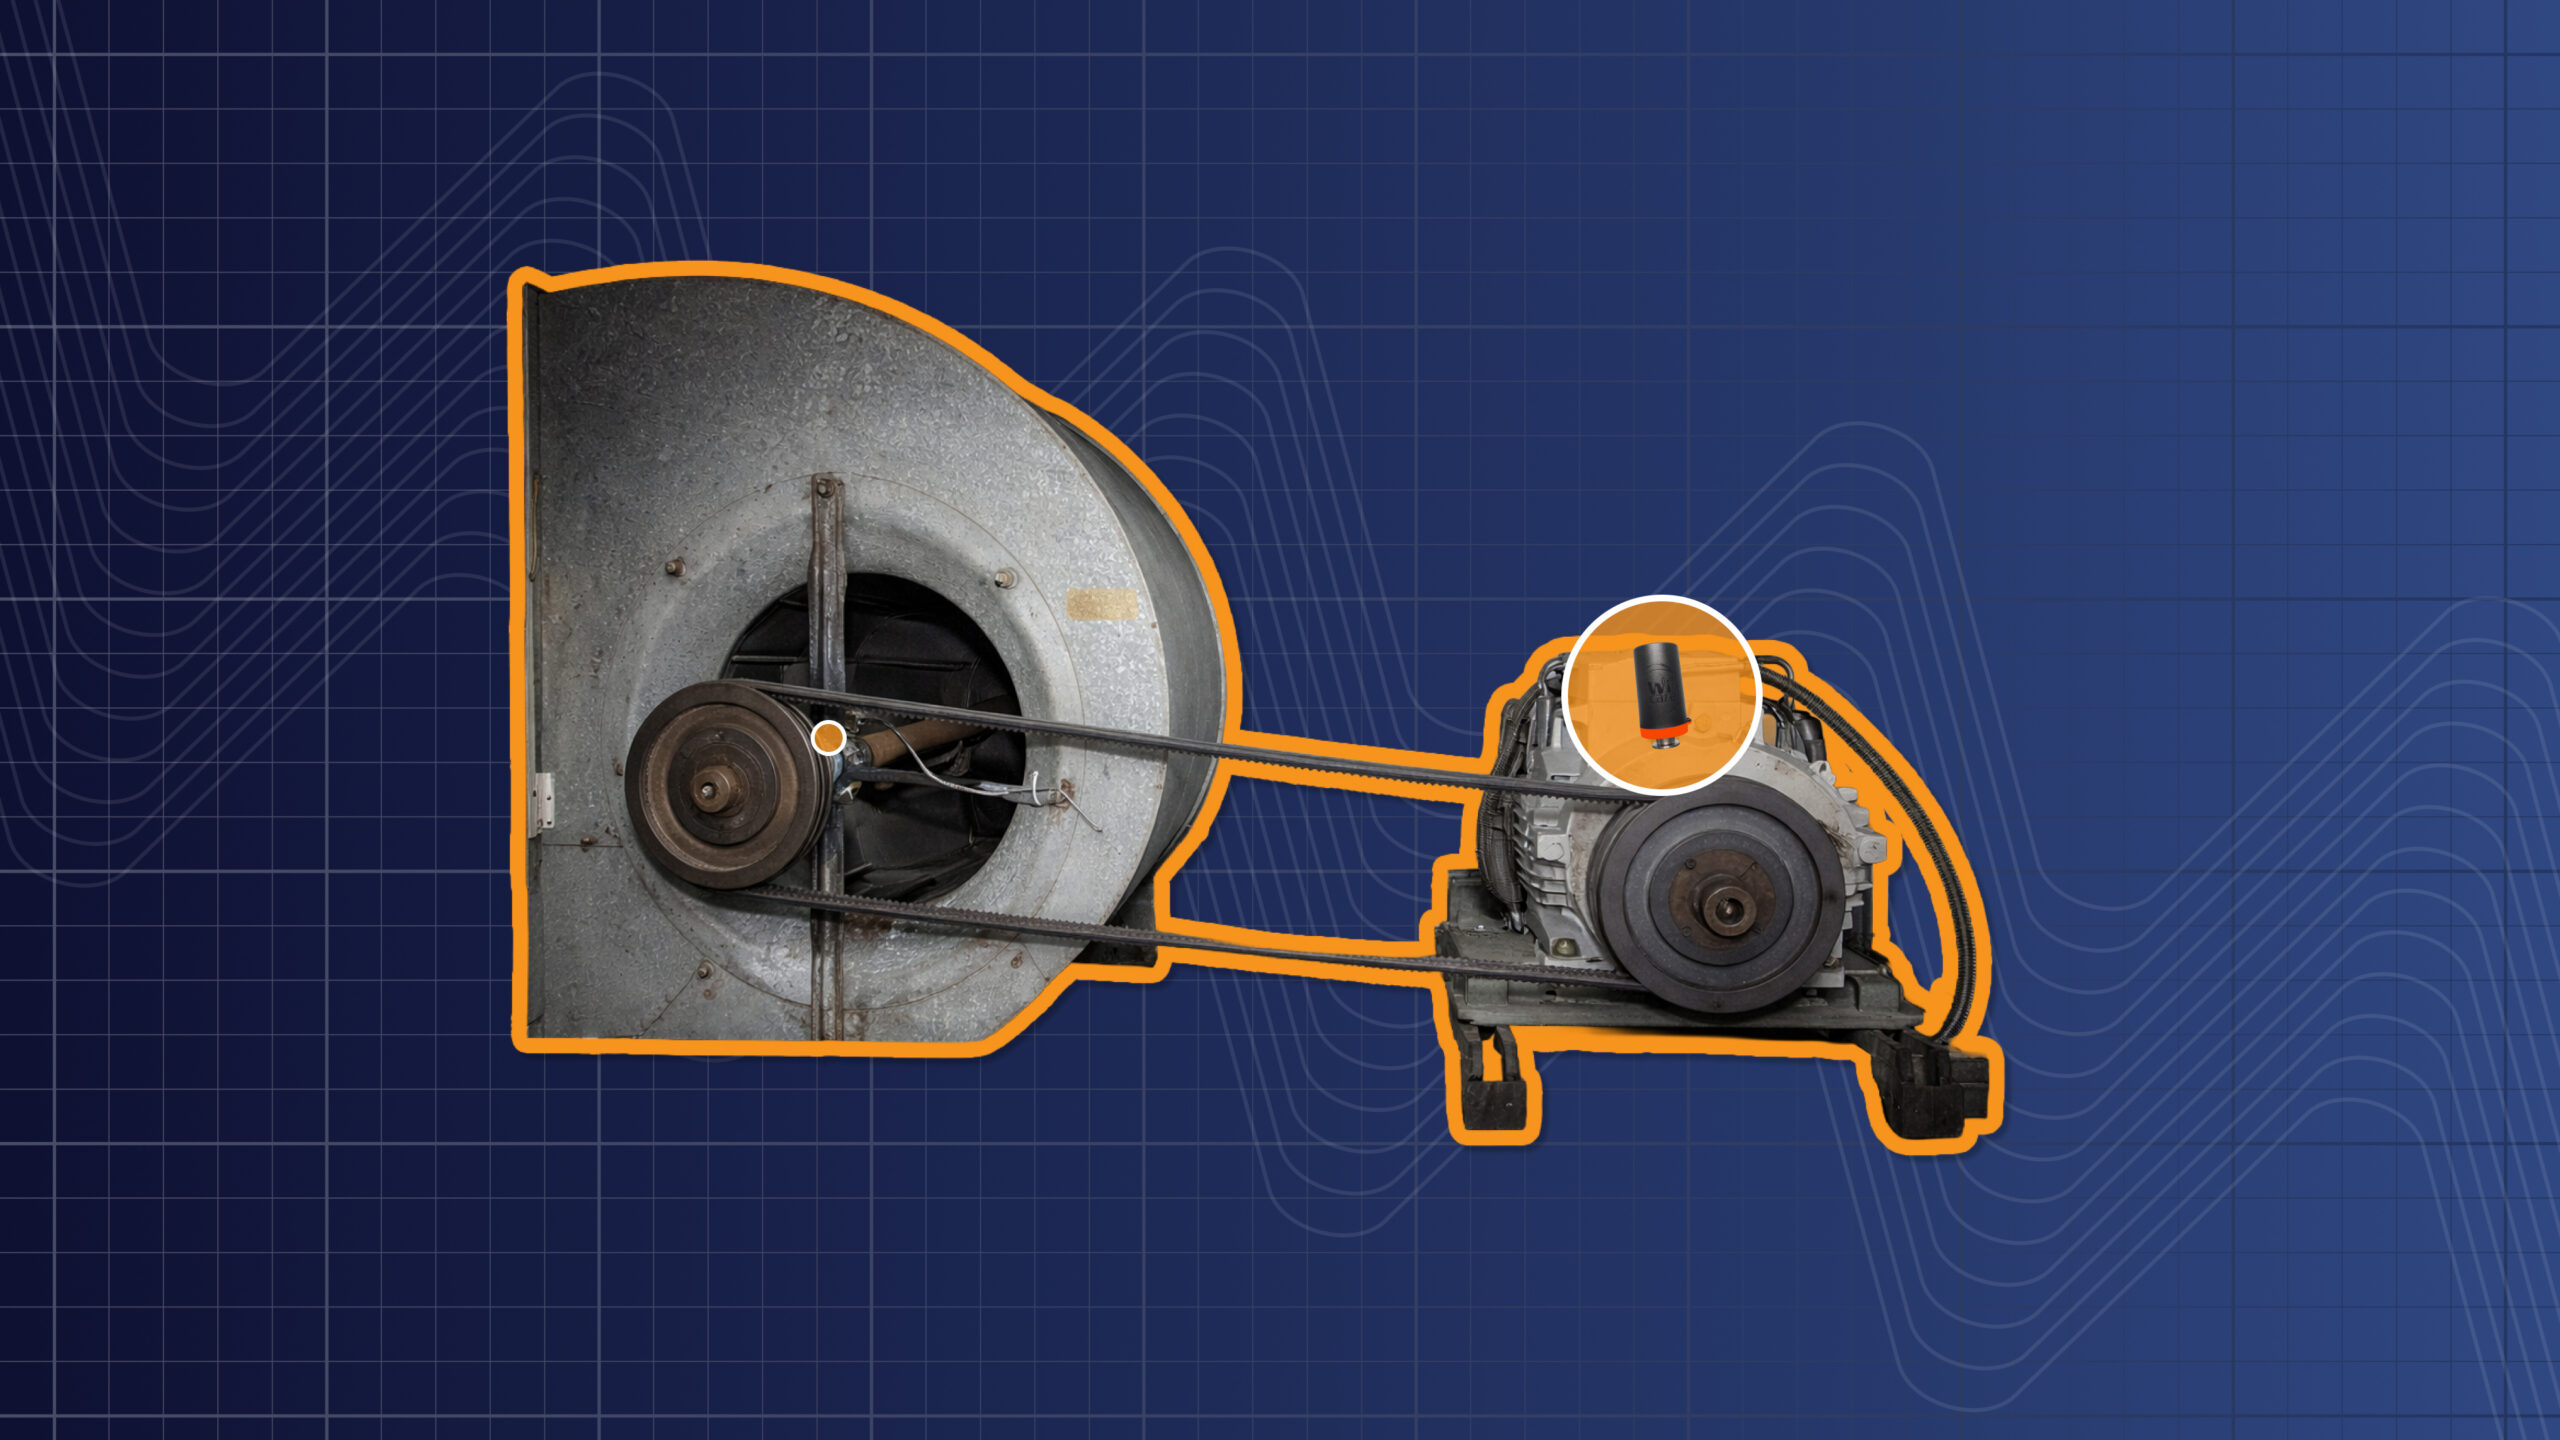
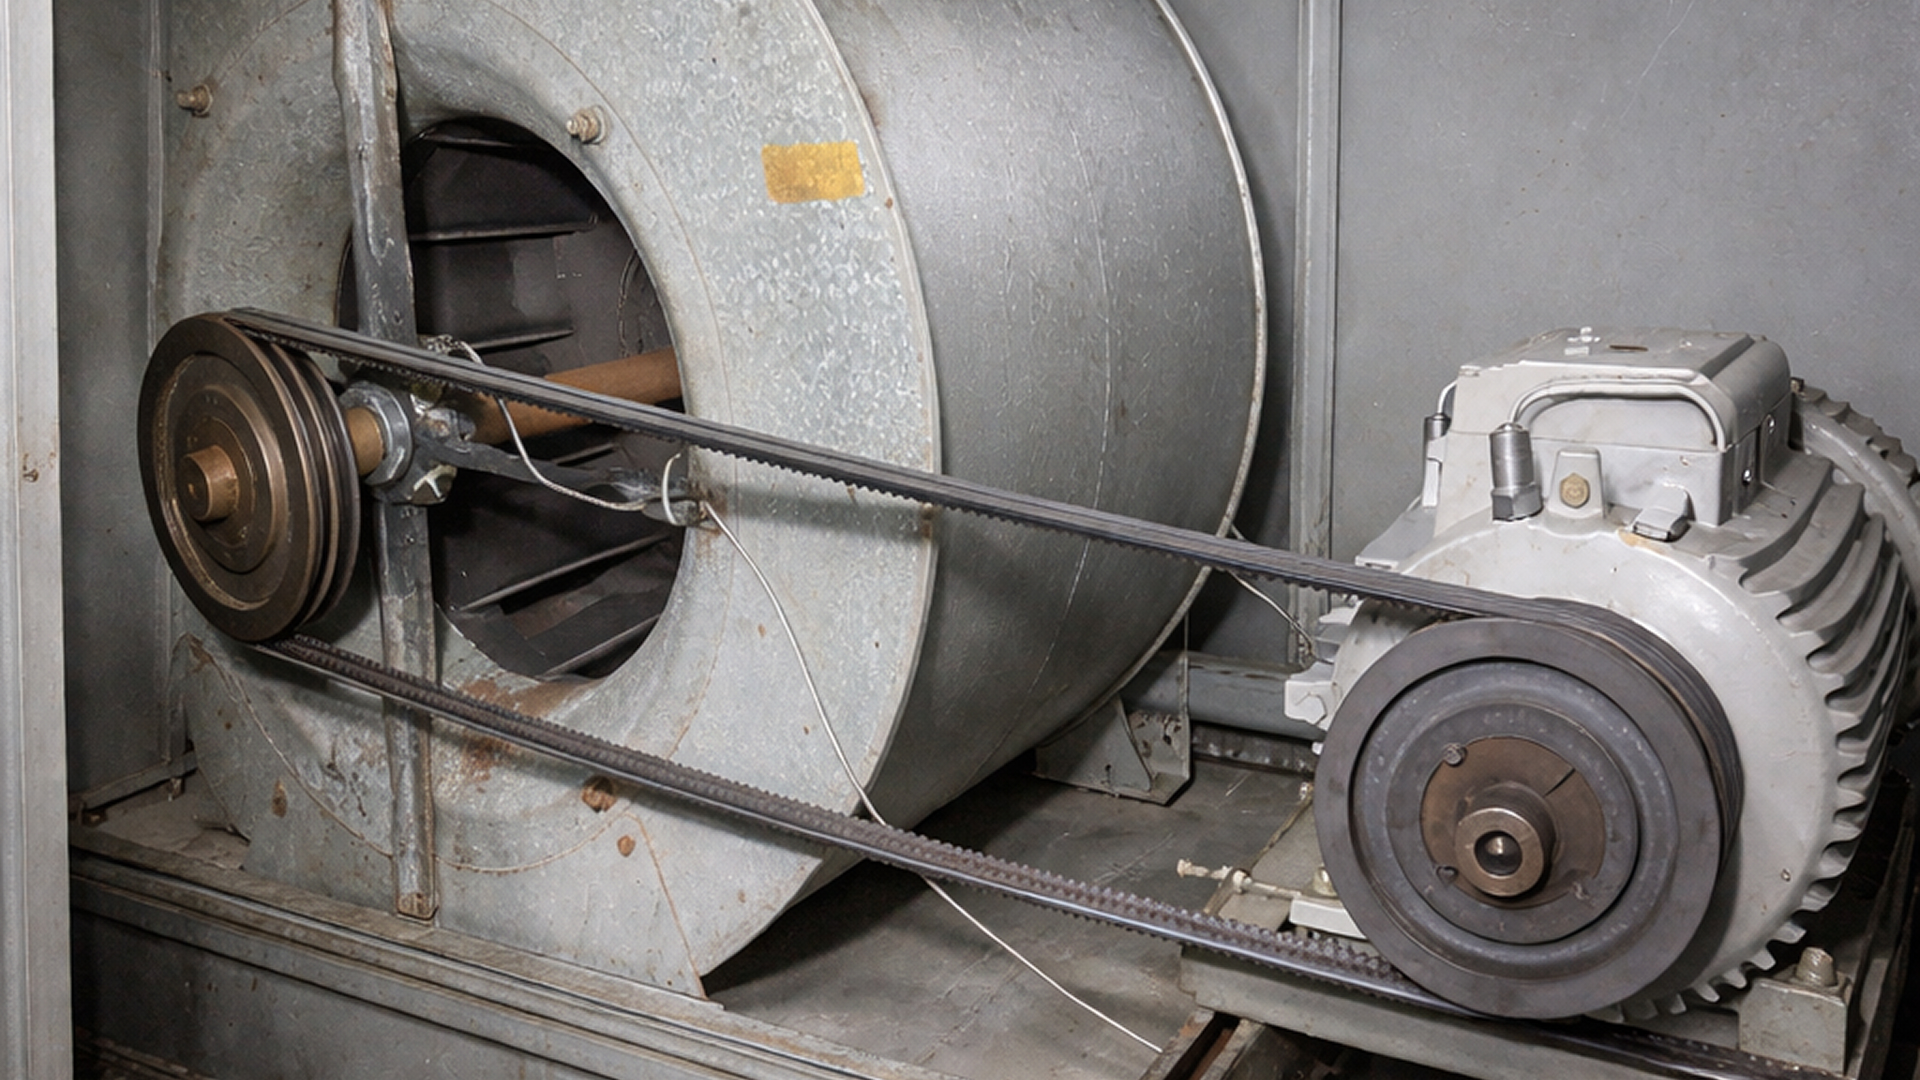
L’équipement surveillé est un ventilateur centrifuge à entraînement par courroie intégré à un système critique de chauffage, ventilation et climatisation (CVC) au sein d’une usine de production pharmaceutique.
Ce ventilateur assure une circulation contrôlée de l’air dans la zone de production, garantissant le maintien des conditions requises en salle blanche et le respect des normes strictes en matière d’environnement et de qualité propres à l’industrie pharmaceutique. Tout arrêt imprévu risquerait de compromettre ces conditions et d’entraîner des interruptions de production.
Le système se compose d’un moteur électrique de 11 kW à 4 pôles, tournant à 1 500 tr/min, qui entraîne le ventilateur par une transmission à courroie. Le ventilateur fonctionne ainsi à une vitesse d’environ 1 630 tr/min.
Compte tenu de son rôle essentiel dans le maintien des conditions contrôlées de production, le ventilateur doit fonctionner en continu pendant les opérations. La détection précoce des défaillances est donc indispensable pour éviter les arrêts imprévus et permettre de planifier les interventions de maintenance sans perturber la production.
Installation des dispositifs de surveillance et du logiciel
Les ingénieurs en fiabilité d’I-care ont installé des capteurs de vibrations sans fil Wi-care™ sur le moteur et le ventilateur afin d’assurer une surveillance continue de l’état mécanique du système.
L’installation comprenait deux capteurs sur le moteur et deux sur le ventilateur, positionnés de manière à mesurer les vibrations au niveau de la chaîne de transmission et des paliers.
Les capteurs transmettaient les données à I-see™, le logiciel de maintenance prédictive (PdM) d’I-care. I-see™ traite et catégorise automatiquement les données reçues afin de détecter tout écart par rapport aux conditions normales de fonctionnement et de signaler les premiers signes éventuels de dégradation.
Ces indicateurs sont ensuite analysés par les spécialistes d’I-care, qui valident les résultats, établissent un diagnostic et formulent des recommandations concrètes.
Les informations ainsi obtenues sont regroupées dans des rapports de diagnostic afin de faciliter la prise de décision en matière de maintenance.
Analyse détaillée
Étape 1 | Détection de l’anomalie
Plusieurs points de mesure ont révélé une augmentation progressive des niveaux vibratoires globaux, comme le montre le tableau de bord I-see™.
![Vibration velocity trend showing rising RMS levels exceeding alarm thresholds on rotating equipment]](https://www.icareweb.com/wp-content/uploads/2026/04/vibration-velocity-rms-trend-alarm-threshold-exceedance-01-v1.png)
ventilateur, atteignant des valeurs allant jusqu’à 32 mm/s RMS, ce qui indique un comportement anormal de la machine.
Cette tendance a déclenché une analyse approfondie menée par un spécialiste en analyse vibratoire d’I-care afin d’identifier l’origine de l’anomalie.
Étape 2 | Analyse initiale et hypothèse
Le spectre vibratoire mesuré sur le ventilateur a révélé un pic dominant à la fréquence de rotation du ventilateur (1×). Bien que cette composante puisse être associée à plusieurs types de défauts, sa prédominance a conduit à envisager un balourd comme hypothèse initiale.
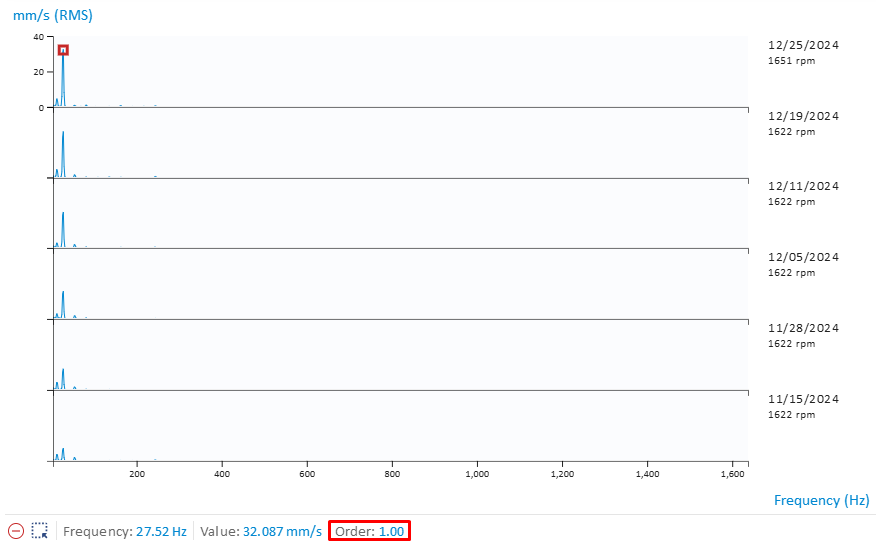
Cette composante était particulièrement marquée aux points de mesure situés du côté opposé à l’entraînement du ventilateur, ce qui correspondait aux emplacements où les niveaux vibratoires globaux les plus élevés avaient été enregistrés.
À ce stade, la signature vibratoire était caractéristique d’un déséquilibre de type balourd, constituant ainsi l’hypothèse initiale pour expliquer le comportement observé.
Étape 3 | Affinement du diagnostic
Une analyse approfondie des signaux vibratoires a révélé des phénomènes d’impact distincts dans les signaux temporels, notamment aux points de mesure où la composante 1× était moins dominante.
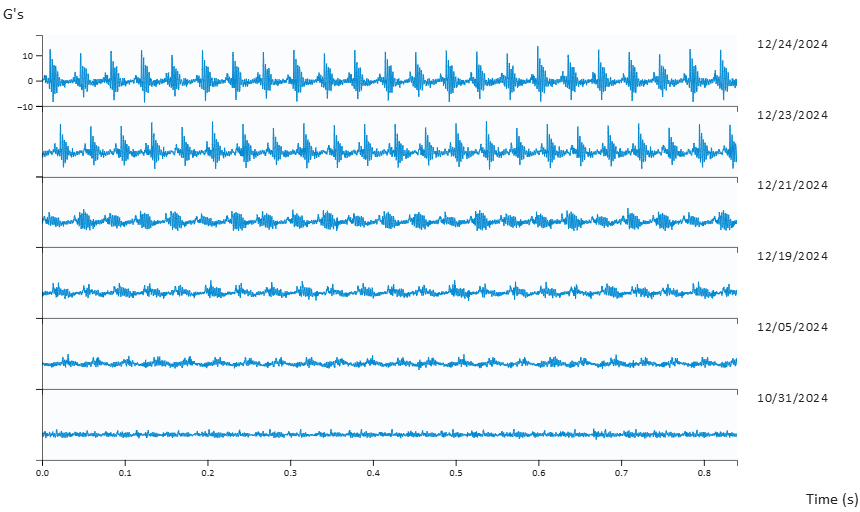
Ces signatures d’impact ne pouvaient pas être expliquées uniquement par un balourd et révélaient la présence d’un problème mécanique supplémentaire.
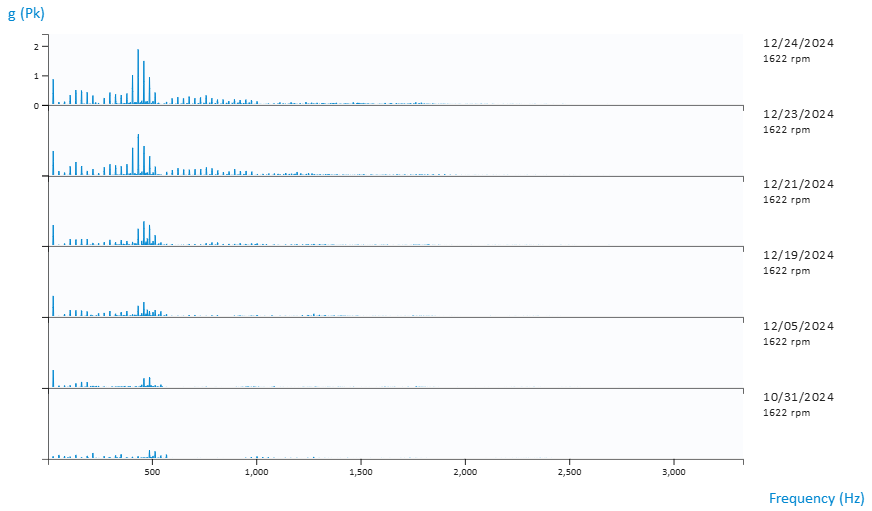
Parallèlement, le spectre vibratoire présentait une augmentation des composantes harmoniques autour de la fréquence de rotation, caractéristique d’un mécanisme de dégradation impliquant un jeu mécanique excessif.
La combinaison des phénomènes d’impact et de l’amplification des harmoniques a conduit l’analyste à affiner son diagnostic en privilégiant l’hypothèse d’un desserrage mécanique, potentiellement lié aux forces générées par le balourd initial.
Étape 4 | Recommandations et gestion des risques
Compte tenu de l’augmentation rapide des niveaux vibratoires globaux et de l’évolution des signatures spectrales et temporelles, I-care a recommandé de procéder à une inspection du ventilateur dans les plus brefs délais, en lui accordant un niveau de priorité élevé.
À ce stade, la gravité des vibrations observées ne nécessitait pas encore un arrêt immédiat, mais leur évolution indiquait clairement que la machine ne pouvait plus continuer à fonctionner sans surveillance étroite.
Un arrêt de production étant déjà programmé pendant la période de Noël, il a été décidé de maintenir le ventilateur en fonctionnement sous surveillance quotidienne jusqu’à cette période de maintenance. Cette décision a permis de planifier l’intervention sans entraîner d’arrêt de production supplémentaire.
Étape 5 | Surveillance et évolution du défaut
Conformément aux recommandations, le ventilateur a fait l’objet d’une surveillance quotidienne étroite afin de suivre l’évolution du défaut et d’évaluer les risques liés à la poursuite de son fonctionnement.
Au cours des semaines suivantes, le comportement vibratoire s’est rapidement dégradé. L’augmentation des niveaux vibratoires globaux, associée à l’évolution des signatures spectrales et temporelles, a confirmé la progression rapide du défaut.
La première détection et le premier rapport ont été émis le 29 novembre. La situation a atteint un niveau d’urgence le 21 décembre. Sur la base de la vitesse de dégradation observée, le délai entre le premier signalement urgent et une éventuelle défaillance a été estimé à environ 15 jours.
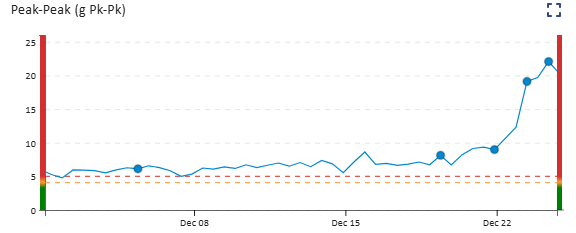
Ce suivi rapproché a été essentiel pour permettre au site de maintenir le ventilateur en fonctionnement jusqu’à l’arrêt de production programmé pour Noël, tout en surveillant étroitement l’évolution du défaut.
Étape 6 | Inspection et intervention corrective
L’inspection a confirmé la présence d’un jeu entre la bague intérieure du roulement et l’arbre, validant ainsi le diagnostic établi grâce à l’analyse vibratoire.
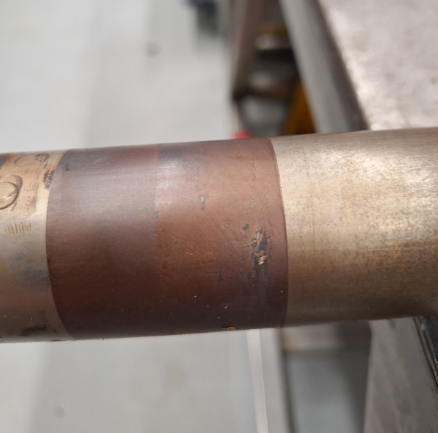
Pour éliminer le défaut, l’équipe de maintenance a procédé au remplacement de l’arbre ainsi que des roulements associés.
L’intervention a été réalisée pendant l’arrêt de production programmé, ce qui a permis de résoudre le problème sans perturber la production.
Étape 7 | Vérification après intervention
À la suite de l’intervention, les niveaux vibratoires sont revenus à leurs valeurs de référence, confirmant la disparition de l’anomalie précédemment détectée.
La comparaison des données avant et après l’intervention a révélé une nette diminution des niveaux vibratoires globaux ainsi que la disparition des phénomènes d’impact, confirmant l’efficacité de l’action corrective.
La surveillance continue au cours des mois suivant la réparation a confirmé la stabilité des conditions de fonctionnement, sans réapparition de signatures vibratoires anormales.
Résultats
Une défaillance critique du système CVC évitée, avec des pertes de production potentielles estimées à plusieurs centaines de milliers de dollars par jour
Au-delà des dommages mécaniques, une défaillance inattendue aurait entraîné un arrêt imprévu du système CVC, compromettant les conditions de maîtrise de l’air dans la zone de production pharmaceutique et risquant de provoquer le rejet d’un lot de production.
Avec un impact financier estimé à plusieurs centaines de milliers de dollars, les conséquences potentielles d’une défaillance imprévue étaient particulièrement importantes.
Grâce à la surveillance continue assurée par Wi-care™ et I-see™, les experts d’I-care ont pu suivre quotidiennement l’évolution du défaut et évaluer précisément sa gravité. Il a ainsi été possible de maintenir le ventilateur en fonctionnement en toute sécurité jusqu’à l’arrêt programmé pour Noël, durant lequel la réparation a été effectuée dans des conditions maîtrisées.
Ce cas illustre clairement la valeur ajoutée de la surveillance continue face à des défauts évoluant rapidement. Alors que des inspections périodiques auraient pu, selon leur fréquence, passer à côté de cette courte période précédant la défaillance, l’association d’une collecte continue des données et d’une analyse experte a permis de détecter le problème à un stade précoce, de suivre étroitement son évolution et de le résoudre sans interrompre la production.
Découvrez nos
Cas techniques
Nos solutions couvrent tous les équipements, y compris les vôtres.
Prêt à améliorer votre efficacité opérationnelle ?
