

Descripción general del equipo
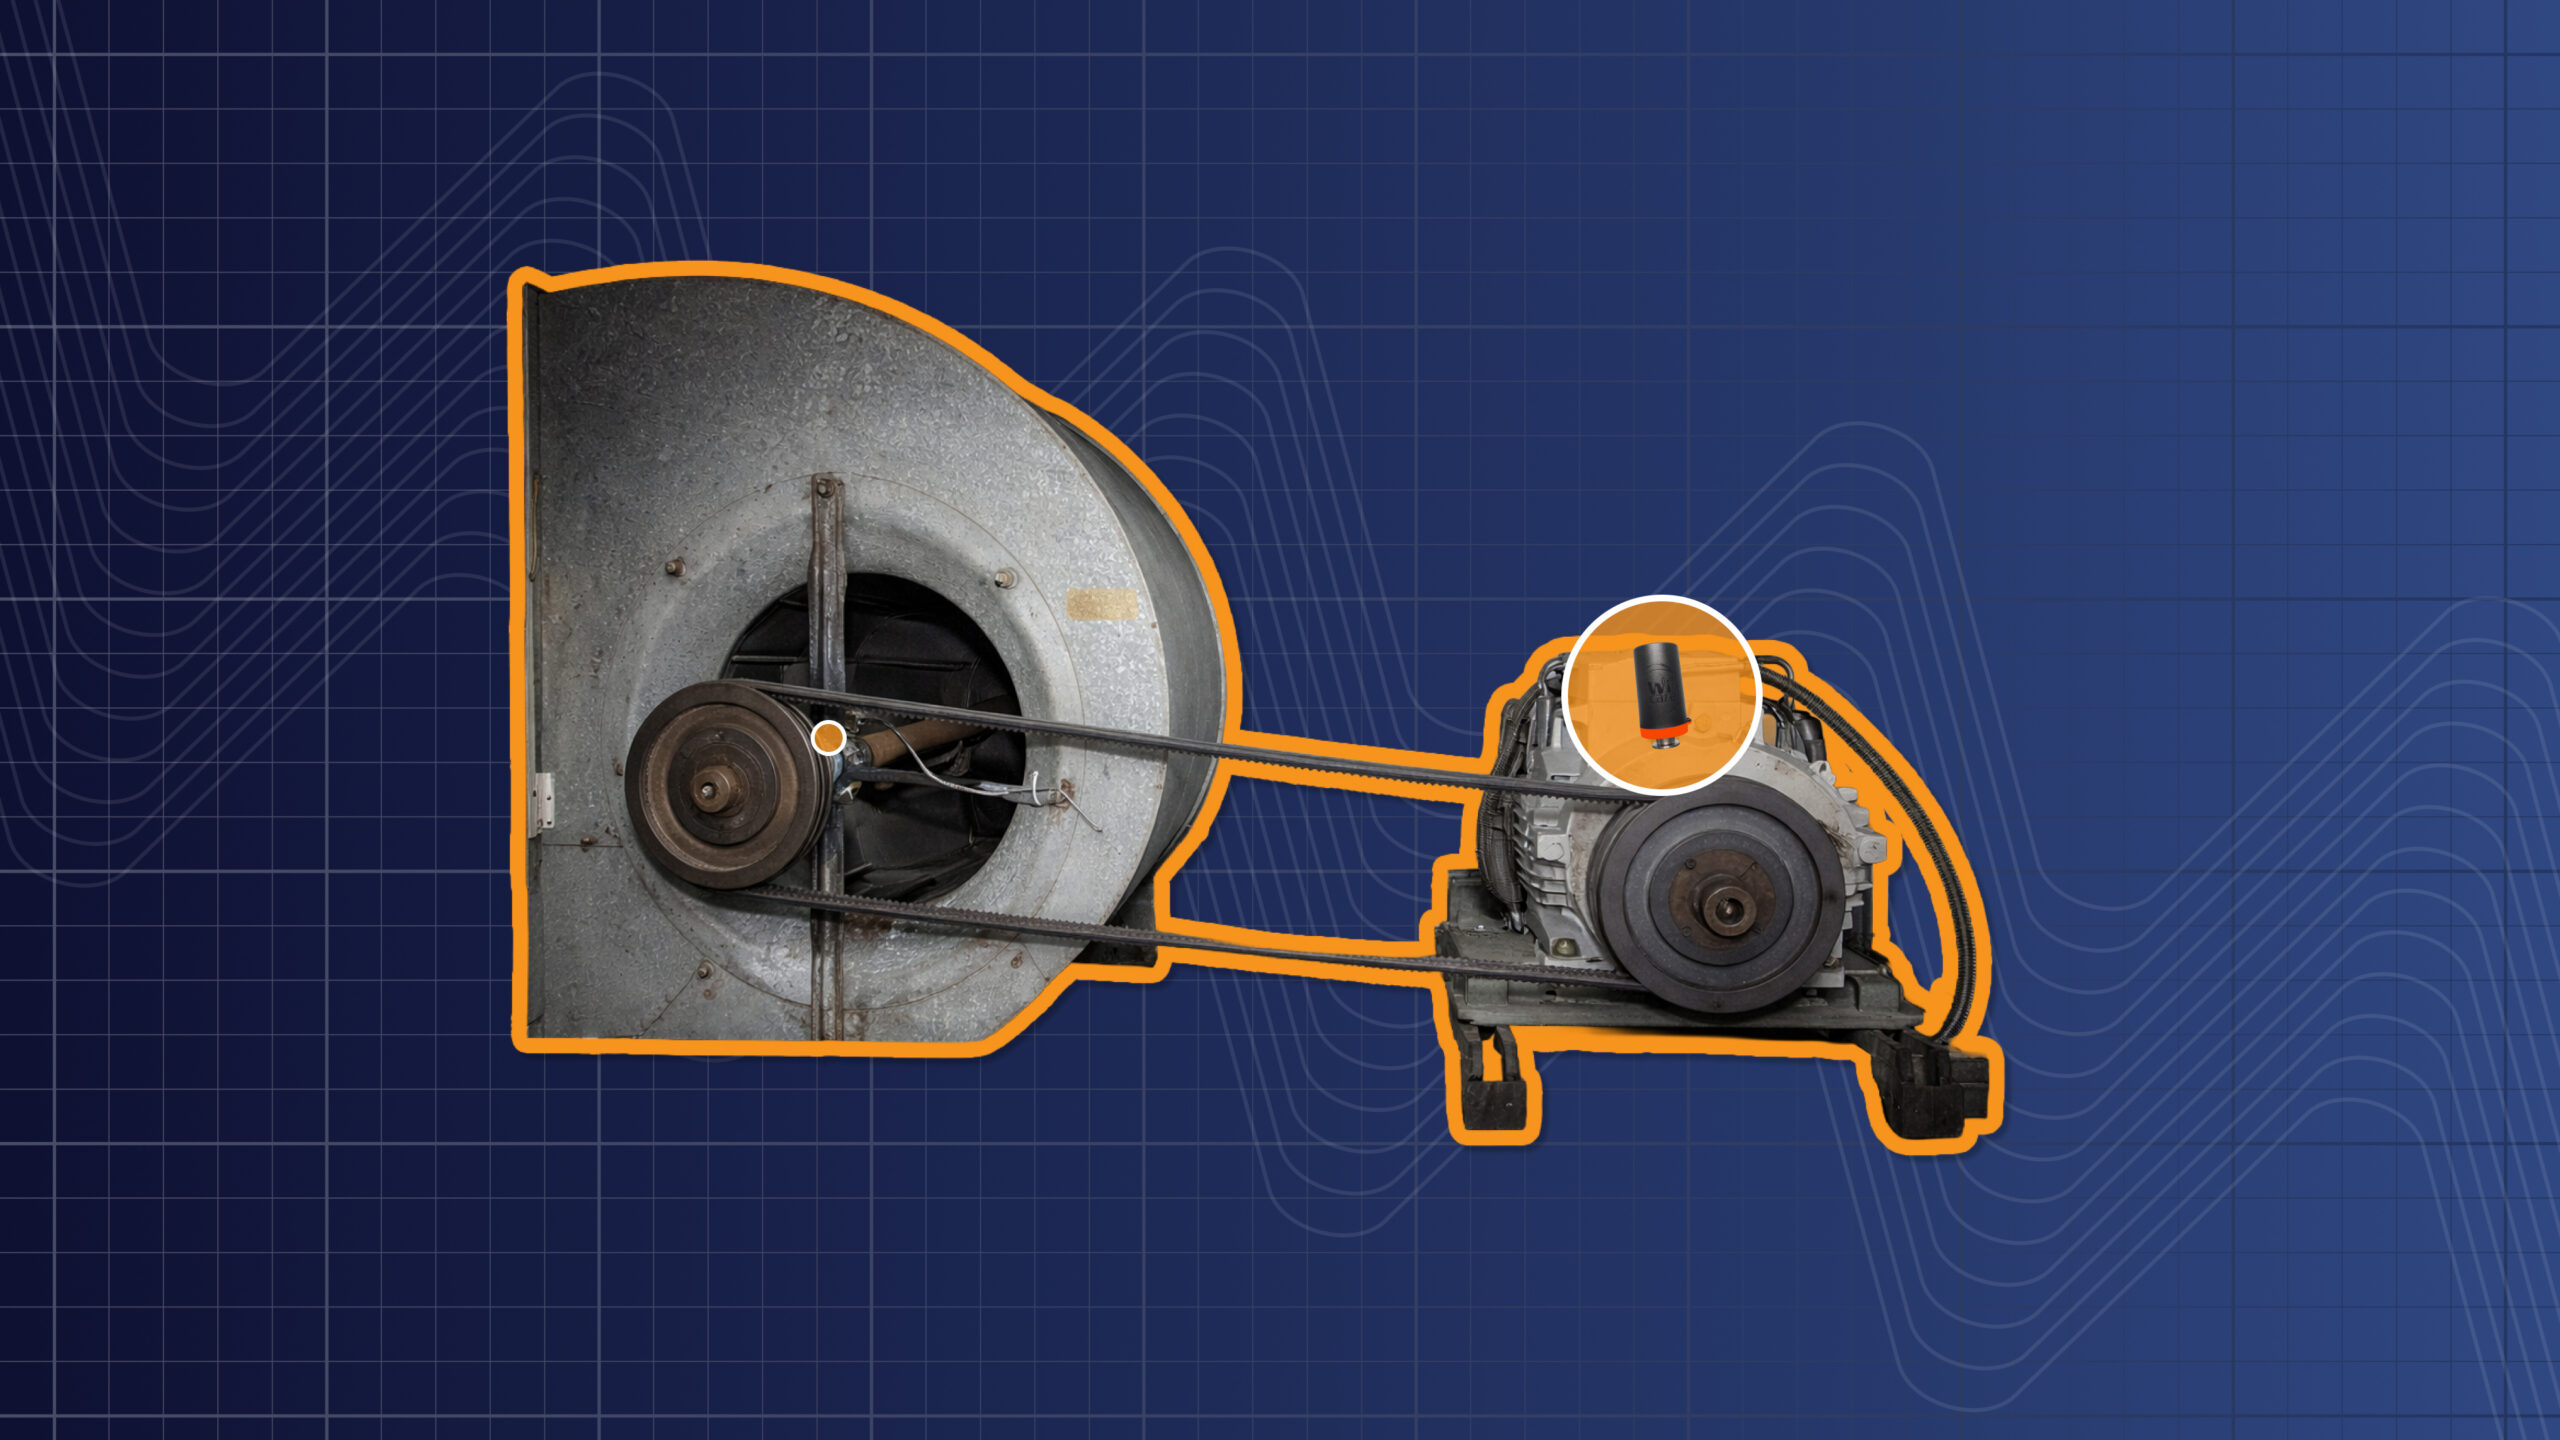
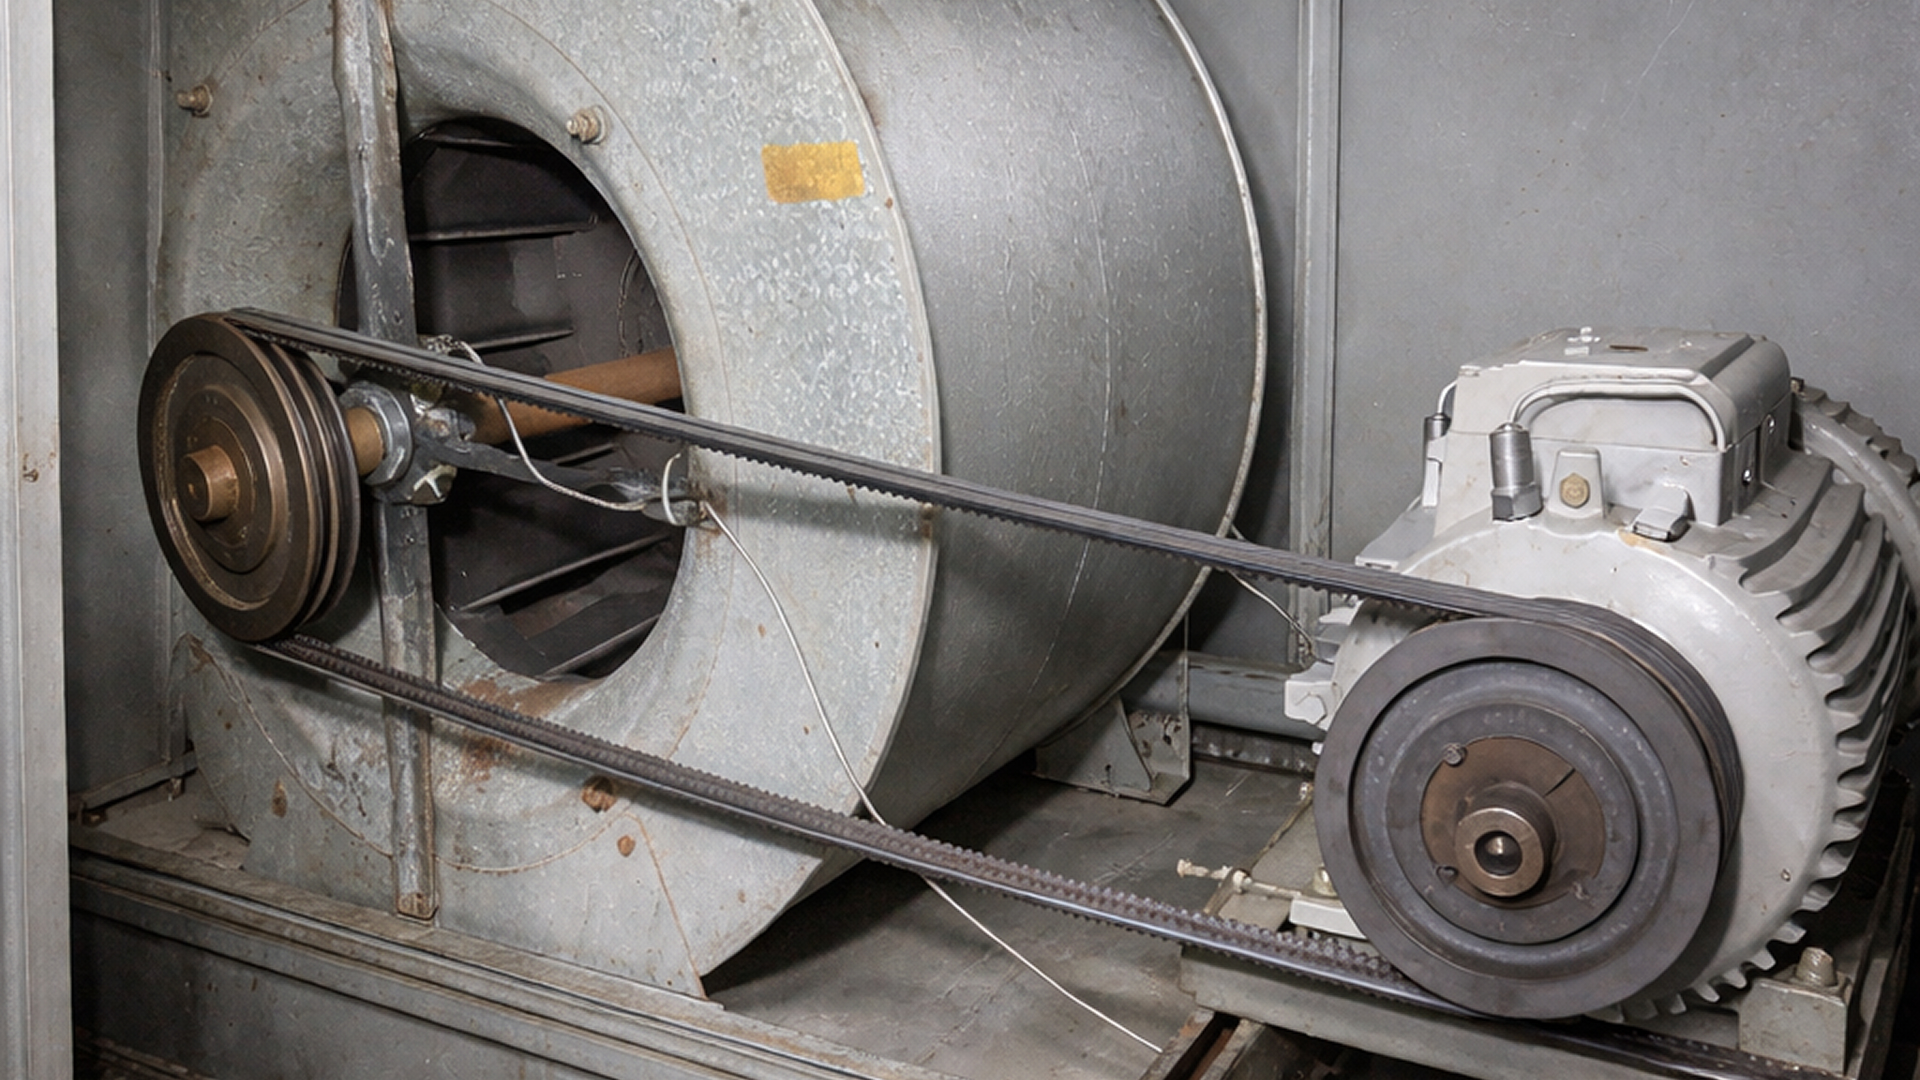
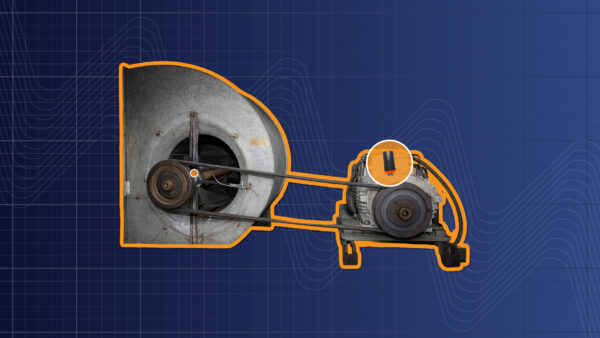
El equipo monitorizado es un ventilador centrífugo accionado por correa que forma parte de un sistema crítico de calefacción, ventilación y aire acondicionado (HVAC) en una planta de producción farmacéutica.
Este ventilador garantiza una circulación controlada del aire dentro del área de producción, manteniendo las condiciones de sala blanca y asegurando el cumplimiento de las estrictas normas medioambientales y de calidad de la industria farmacéutica. Cualquier parada imprevista comprometería estas condiciones y podría provocar interrupciones en la producción.
El sistema consta de un motor eléctrico de 11 kW y 4 polos, que funciona a 1500 rpm y acciona el ventilador mediante una transmisión por correa. Como resultado, el ventilador funciona a una velocidad aproximada de 1630 rpm.
Debido a su papel esencial en el mantenimiento de unas condiciones de producción controladas, el ventilador debe funcionar de manera continua durante las operaciones. Por ello, la detección temprana de fallos es fundamental para evitar paradas imprevistas y permitir la planificación de las intervenciones de mantenimiento sin afectar a la producción.
Instalación de los dispositivos de monitorización y del software
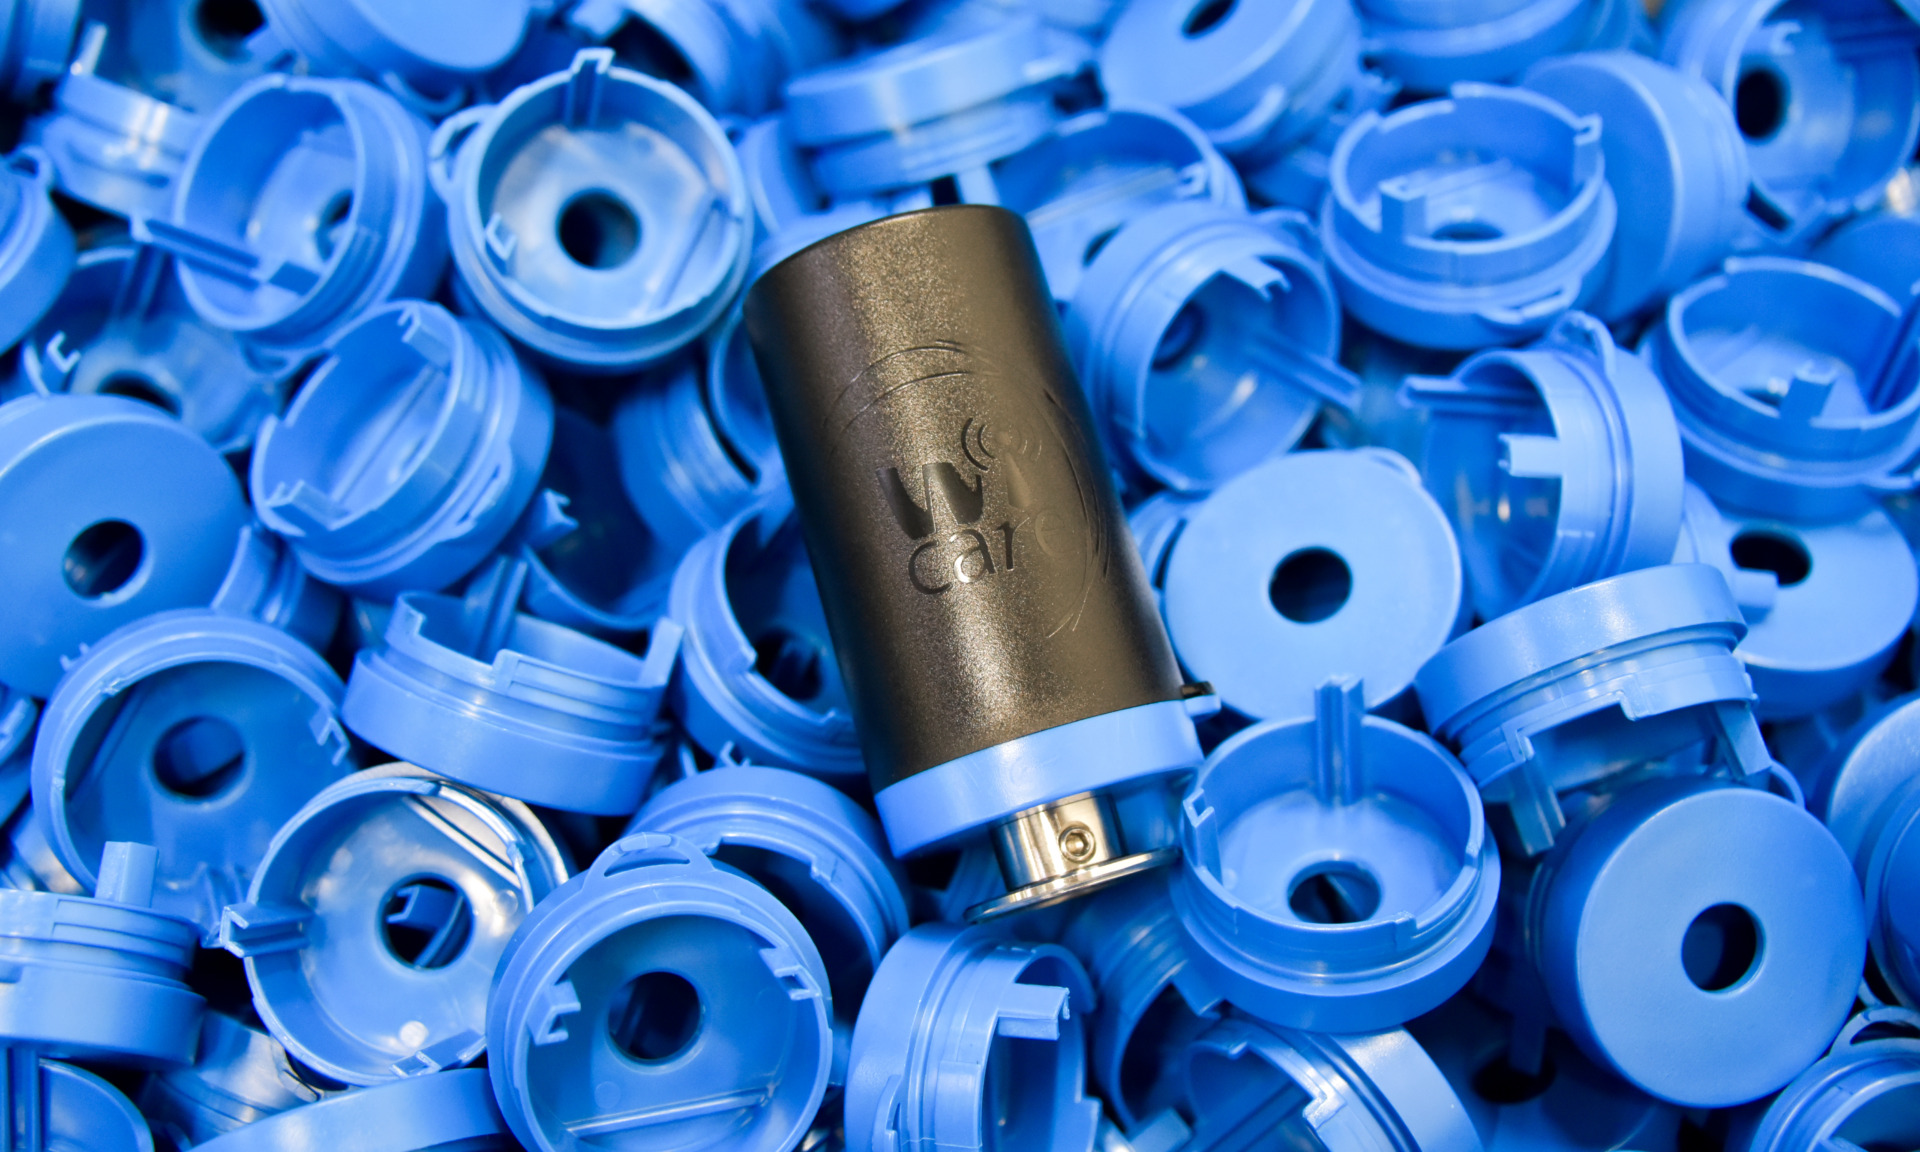
Los ingenieros de fiabilidad de I-care instalaron sensores inalámbricos de vibración Wi-care™ tanto en el motor como en el ventilador para permitir la monitorización continua del estado mecánico del sistema.
La instalación incluía dos sensores en el motor y dos en el ventilador, colocados estratégicamente para registrar el comportamiento vibratorio a lo largo de la cadena de transmisión y en los puntos de apoyo de los rodamientos.
Los sensores transmitían los datos a I-see™, el software de mantenimiento predictivo (PdM) de I-care. I-see™ procesa y clasifica automáticamente los datos recibidos para detectar desviaciones respecto a las condiciones normales de funcionamiento e identificar posibles señales tempranas de deterioro.
Estos indicadores son analizados posteriormente por los especialistas de I-care, quienes validan los resultados, realizan el diagnóstico y proporcionan recomendaciones prácticas y concretas.
La información obtenida se recopila en informes de diagnóstico para facilitar la toma de decisiones en materia de mantenimiento.
Análisis detallado
Paso 1 | Detección de la anomalía
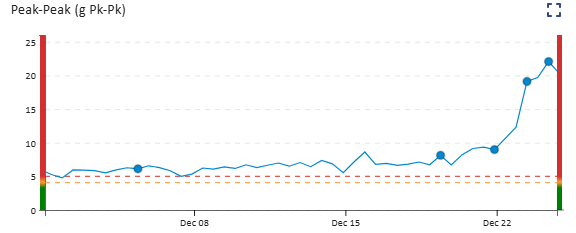
Varios puntos de medición mostraron un aumento progresivo de los niveles globales de vibración, como se observa en el panel de control de I-see™.
![Vibration velocity trend showing rising RMS levels exceeding alarm thresholds on rotating equipment]](https://www.icareweb.com/wp-content/uploads/2026/04/vibration-velocity-rms-trend-alarm-threshold-exceedance-01-v1.png)
Las amplitudes de vibración más elevadas se registraron en el lado opuesto al accionamiento del ventilador, alcanzando valores de hasta 32 mm/s RMS, lo que indicaba un comportamiento anómalo de la máquina.
Esta tendencia llevó a un especialista en análisis de vibraciones de I-care a realizar una investigación exhaustiva para identificar el origen de la anomalía.
Paso 2 | Análisis inicial e hipótesis
El espectro de vibraciones medido en el ventilador mostró un pico dominante en la frecuencia de rotación del ventilador (1×). Aunque este componente puede estar asociado a distintos tipos de fallos, su predominancia llevó inicialmente a considerar un desequilibrio como posible causa.
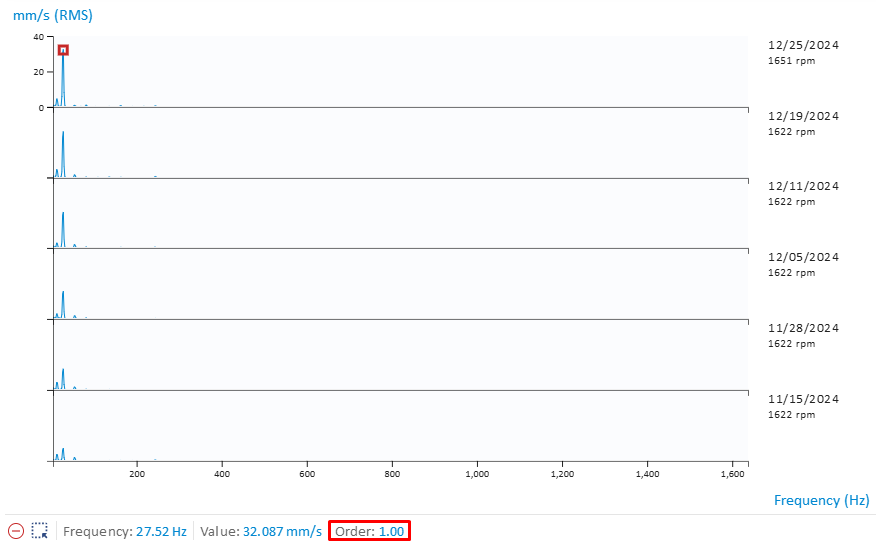
Este componente era especialmente pronunciado en los puntos de medición situados en el lado opuesto al accionamiento del ventilador, coincidiendo con las ubicaciones donde se habían registrado los niveles globales de vibración más elevados.
En esta fase, la firma vibratoria era característica de un desequilibrio, por lo que esta se convirtió en la hipótesis inicial para explicar el comportamiento observado.
Paso 3 | Refinamiento del diagnóstico
Un análisis más detallado de las señales de vibración reveló fenómenos de impacto claramente identificables en las señales temporales, especialmente en los puntos de medición donde el componente 1× era menos dominante.
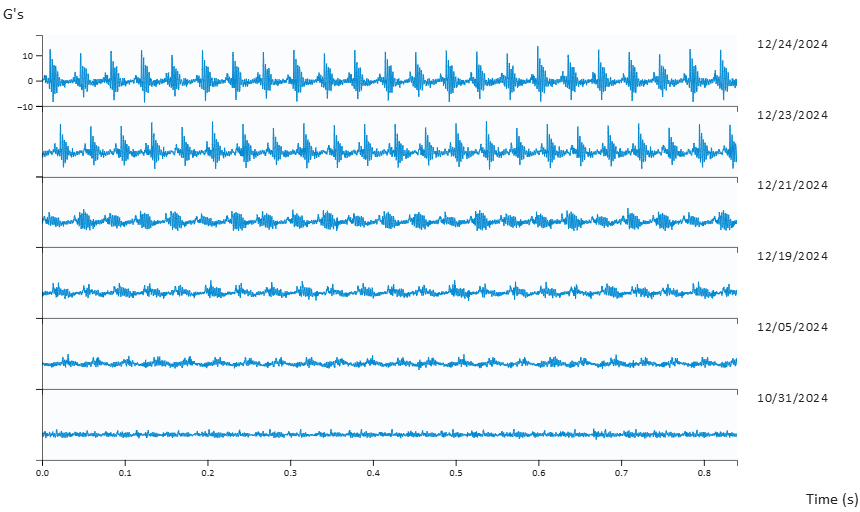
Estos impactos no podían explicarse únicamente por un desequilibrio e indicaban la presencia de un problema mecánico adicional.
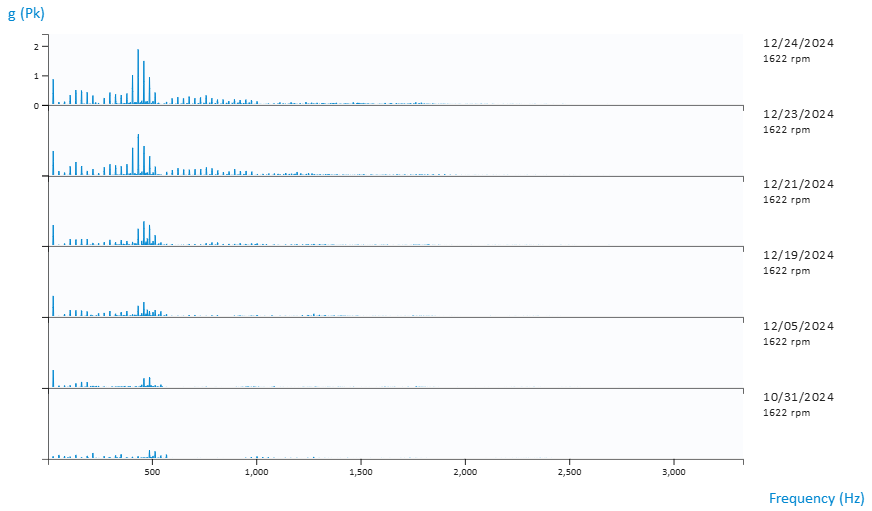
Paralelamente, el espectro de vibraciones mostraba un aumento de los componentes armónicos alrededor de la frecuencia de rotación, característico de un mecanismo de deterioro asociado a una holgura mecánica excesiva.
La combinación de los fenómenos de impacto y el aumento de los armónicos llevó al analista a refinar el diagnóstico, dando prioridad a la hipótesis de una holgura mecánica, posiblemente relacionada con las fuerzas generadas por el desequilibrio inicial.
Paso 4 | Recomendaciones y gestión de riesgos
Ante el rápido aumento de los niveles globales de vibración y la evolución de las firmas espectrales y temporales, I-care recomendó realizar una inspección del ventilador lo antes posible, asignándole un nivel de prioridad elevado.
En ese momento, la gravedad de las vibraciones observadas todavía no requería una parada inmediata. Sin embargo, su evolución indicaba claramente que la máquina no podía seguir funcionando sin una monitorización exhaustiva.
Dado que ya se había programado una parada de producción durante el periodo navideño, se decidió mantener el ventilador en funcionamiento bajo monitorización diaria hasta esa ventana de mantenimiento. Esta decisión permitió planificar la intervención sin provocar tiempos de inactividad adicionales en la producción.
Paso 5 | Monitorización y evolución del fallo
De acuerdo con las recomendaciones, el ventilador se sometió a una monitorización diaria exhaustiva para seguir la evolución del fallo y evaluar los riesgos asociados a la continuidad de su funcionamiento.
Durante las semanas siguientes, el comportamiento vibratorio se deterioró rápidamente. El aumento de los niveles globales de vibración, junto con la evolución de las firmas espectrales y temporales, confirmó la rápida progresión del fallo.
La primera detección y el primer informe se emitieron el 29 de noviembre. El 21 de diciembre, la situación había alcanzado un nivel de urgencia. Basándose en la velocidad de deterioro observada, se estimó que el tiempo entre la primera alerta urgente y un posible fallo era de aproximadamente 15 días.
Este seguimiento exhaustivo fue fundamental para permitir que la planta mantuviera el ventilador en funcionamiento hasta la parada de producción programada para Navidad, mientras se supervisaba de cerca la evolución del fallo.
Paso 6 | Inspección e intervención correctiva
La inspección confirmó la presencia de una holgura entre el anillo interior del rodamiento y el eje, validando así el diagnóstico realizado mediante el análisis de vibraciones.
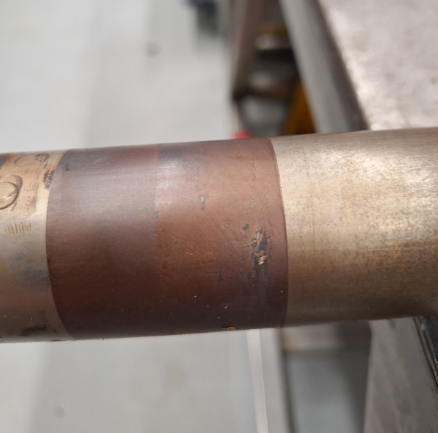
Para eliminar el defecto, el equipo de mantenimiento sustituyó el eje y los rodamientos asociados.
La intervención se llevó a cabo durante la parada de producción programada, lo que permitió resolver el problema sin afectar a la actividad productiva.
Paso 7 | Verificación posterior a la intervención
Following the intervention, vibration measurements returned to baseline levels, confirming the disappearance of the previously observed anomaly.
The comparison between pre- and post-intervention data showed a clear reduction in overall vibration and the absence of impacting behavior, validating the effectiveness of the corrective action.
Continued monitoring in the months following the repair confirmed stable operating conditions, with no recurrence of abnormal vibration patterns.
Resultados
Se evitó un fallo crítico del sistema HVAC, con posibles pérdidas de producción estimadas en varios cientos de miles de dólares al día
Beyond the mechanical damage, an unexpected failure would have caused an unplanned stoppage of the HVAC system, compromising controlled air conditions in the pharmaceutical production area and likely rejection of a production batch.
With an estimated impact of hundreds of thousands of dollars, the risk associated with an unexpected failure was more than significant.
Instead, continuous monitoring with Wi-care™ and I-see™ enabled I-care experts to track the defect progression on a daily basis and accurately assess its severity. This made it possible to safely maintain operation until the scheduled Christmas shutdown, where the repair was carried out under controlled conditions.
This case clearly illustrates the value of continuous monitoring in fast-developing fault scenarios. While periodic inspections, depending on their frequency, may have missed this narrow failure window, continuous data combined with expert analysis allowed the issue to be detected early, followed closely, and resolved without disruption to production.
Descubre nuestros
Casos técnicos
Nuestras soluciones cubren todos los equipos, incluidos los tuyos.
¿Quieres mejorar tu eficiencia operativa?
